核心结论
- 标准分类:防锈油按 SH/T 0692-2000 分为 5 类 15 牌号:除指纹型、溶剂稀释型、脂型、润滑油型、气相防锈油。
- 选型核心三变量:金属材质 × 防护场景 × 防锈期。防锈期越长,油膜越厚、粘度越高、添加剂浓度越大。
- 场景矛盾:工序间防锈追求”易清洗、不影响后续加工”;运输防锈追求”抗盐雾、抗湿热、抗凝露”。两者配方矛盾,不能用同一款产品覆盖所有场景。
- 性价比公式:性价比 = 采购成本 + 施工成本 + 后处理成本 + 防锈失效风险成本,不能只看单价。
一句话选型口诀:短期水性薄层,带水置换,室内软膜,出口硬膜,超长防锈脂。
一、按 SH/T 0692-2000 标准的官方分类
我国于 2000 年制定防锈油脂产品行业标准 SH/T 0692-2000,将防锈油分为 5 种类型,并根据膜的性质、油品粘度等细分为 15 个牌号,每个牌号均有相应技术要求。
| 类型 | 核心特征 |
| 除指纹型防锈油 | 可置换指纹、汗液,适合工序间 |
| 溶剂稀释型防锈油 | 溶剂挥发后成膜,膜厚可调 |
| 脂型防锈油 | 膏状,厚膜密封,超长防护 |
| 润滑油型防锈油 | 油膜有润滑性,可带油装配 |
| 气相防锈油 | 含 VCI 成分,可挥发吸附到内腔 |
随着技术发展,市场还出现了静电喷涂防锈油和长寿命封存防锈油等特殊类型。
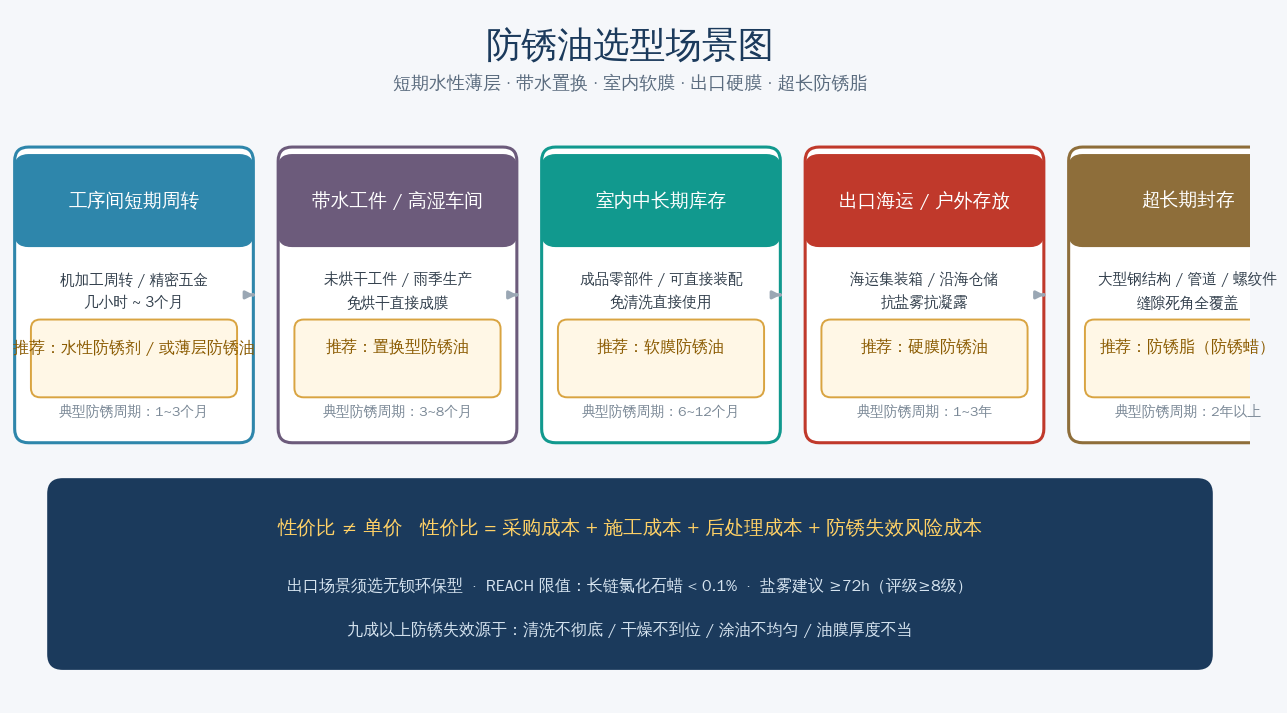
图 1 防锈油选型场景图
二、六大主流防锈油类型详解
2.1 薄层防锈油
一句话结论:短期工序间防锈的首选,单价最低,但别指望它扛盐雾。
- 性价比评价:★★★★★(短期场景最高)
- 防锈周期:1~6 个月(室内干燥环境,典型参考值)
- 核心特点:油膜轻薄透亮,厚度典型值 0.5~5μm,低残留、易清洗,不损伤工件外观与精度
- 优点:性价比最高,适配浸泡、喷涂;不影响焊接、装配;用量省。
- 缺点:不耐潮湿、不耐盐雾;仅适用于干燥室内;不适合中长期封存。
- 适用场景:机械加工工序周转、精密五金、汽配小件、短期室内库存。
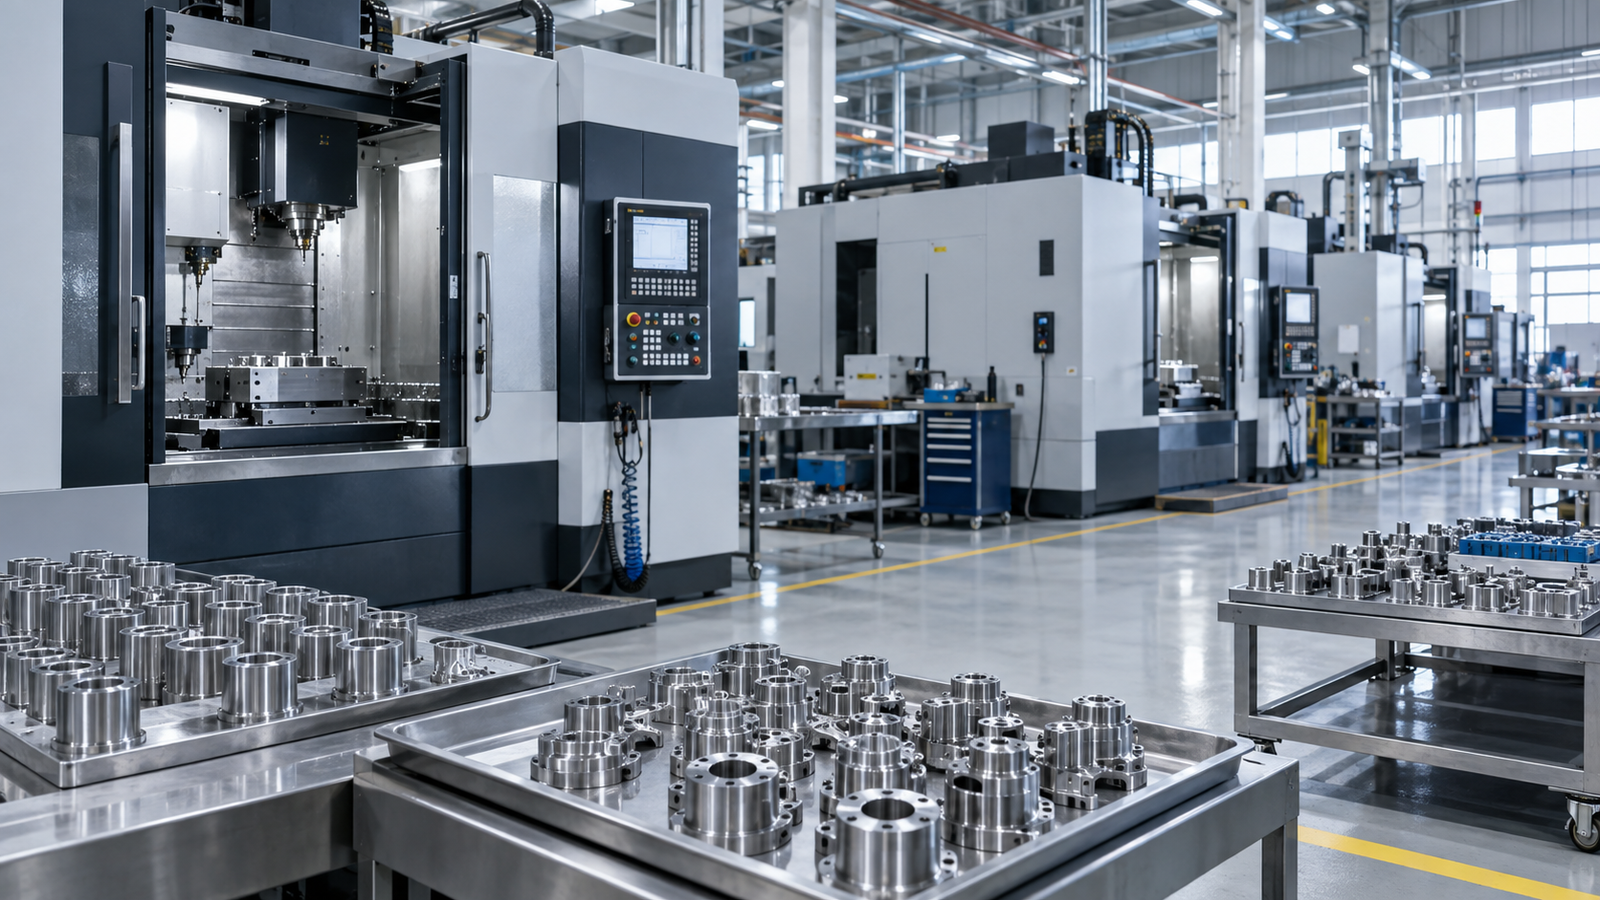
图 精密数控加工与工序周转:短期防护强调低残留、易清洗。
2.2 置换型防锈油(脱水防锈油)
一句话结论:带水工件的救星,省去烘干工序,但干燥环境用不划算。
- 性价比评价:★★★★(潮湿工况突出,干燥环境不划算)
- 防锈周期:3~8 个月,部分产品可达 12 个月至 2 年(典型参考值)
- 核心特点:自带脱水置换功能,可清除工件表面残水(包括指纹、汗液),无需完全烘干即可成膜
- 优点:专治带水工件生锈;省去烘干能耗;脱水后油膜薄至 3~5μm。
- 缺点:价格略高于薄层油;干燥环境性价比低;软膜抗盐雾能力有限。
- 适用场景:未烘干工件、高湿车间、雨季生产、半成品临时封存。
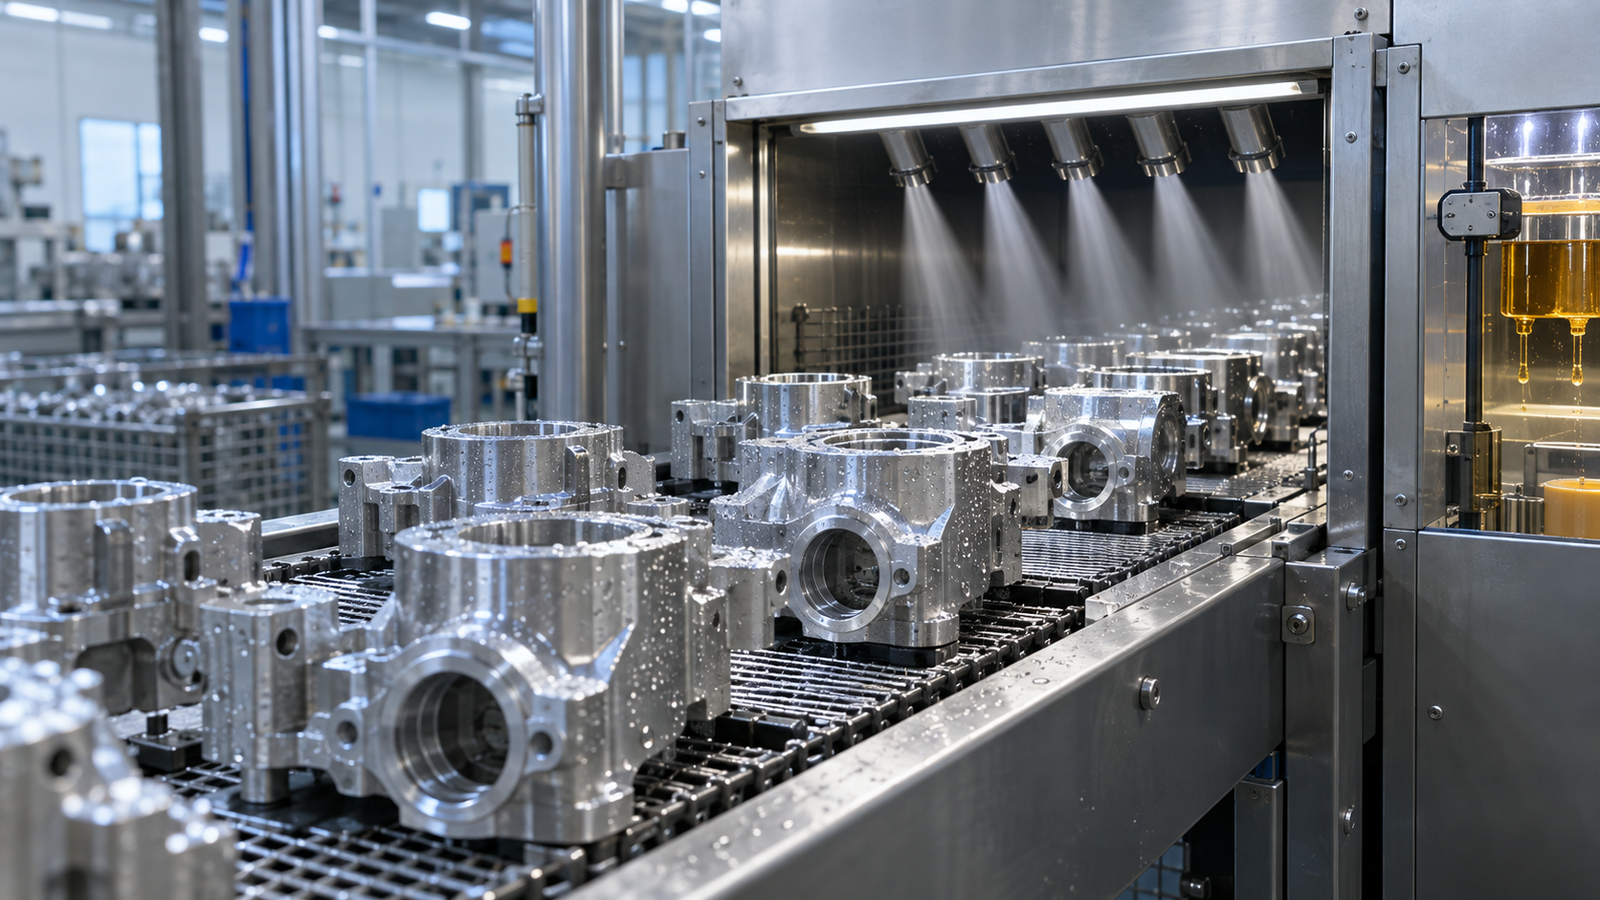
图 带水工件经连续脱水与防护工位后进入周转。
2.3 硬膜防锈油
一句话结论:海运出口和长期封存的首选,防护最强,但启封麻烦。
- 性价比评价:★★★★(长周期突出,短周期属于过度配置)
- 防锈周期:1~3 年(室内密封);6~12 个月(室外露天/沿海,典型参考值)
- 核心特点:挥发后形成坚硬干膜,膜厚通常在 5~20μm 范围,防水、抗盐雾、耐候性优异
- 优点:防护周期最长,适配恶劣工况;耐候性和抗盐雾强;可用汽油等溶剂清洗。
- 缺点:硬膜不易除掉,启封需机械剥离或溶剂清洗;不适合频繁装配;干燥时间长。
- 适用场景:大型模具、重型设备、出口海运、沿海仓储、长期封存。
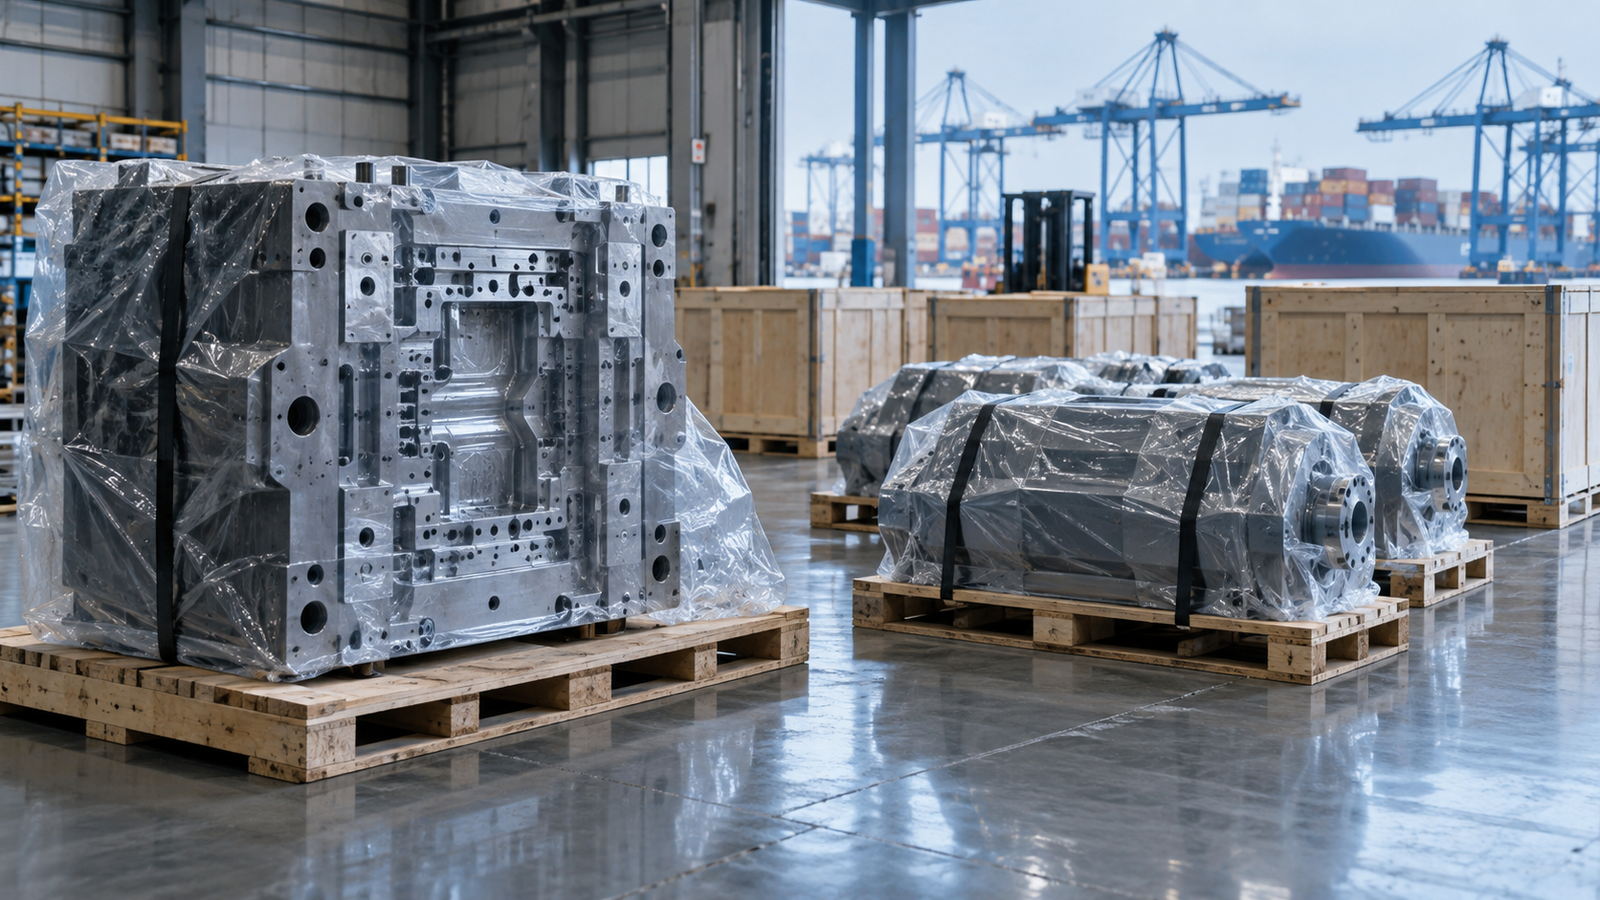
图 重型设备出口封存与海运物流:硬膜防锈适用于长周期运输。
2.4 软膜防锈油
一句话结论:兼顾防锈与装配便利性,室内中长期库存的均衡之选。
- 性价比评价:★★★★(综合性价比高)
- 防锈周期:6~12 个月(典型参考值)
- 核心特点:油膜柔软带微油性,薄、粘度低、不固化,手摸有油感,免清洗可直接装配
- 优点:平衡防锈与便利性;无需清洗即可装配;渗透性强。
- 缺点:抗盐雾弱,不适用户外;油膜可能粘尘;防锈性能弱于硬膜油。
- 适用场景:成品零部件、精密配件、可直接装配的五金件、中长期库存。
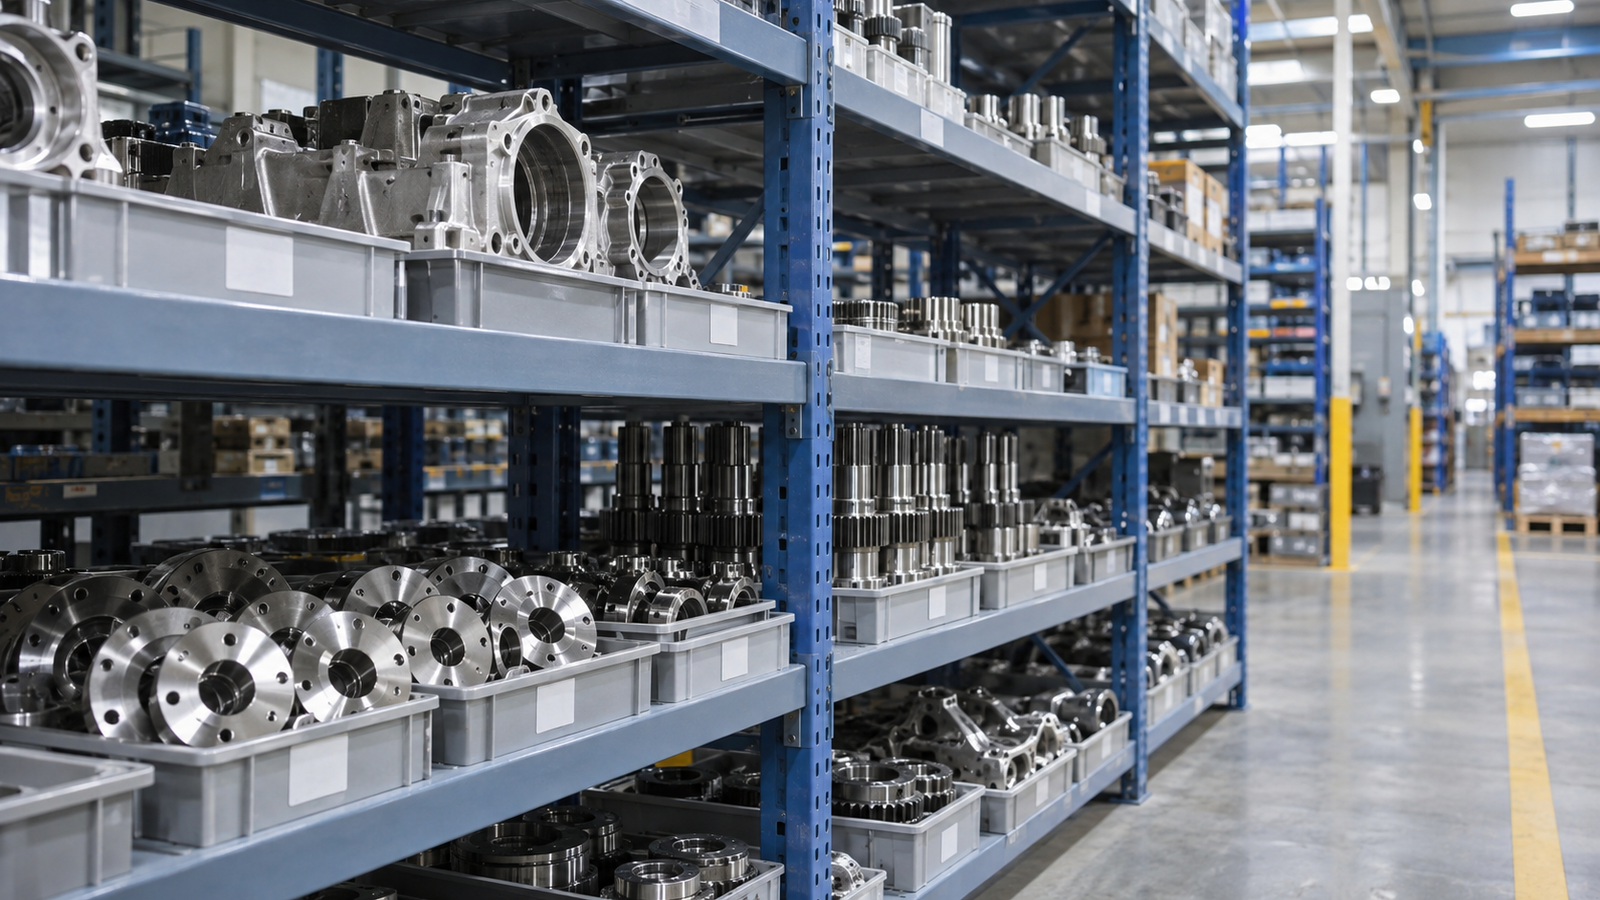
图 室内成品零部件库存:软膜防锈后可直接周转与装配。
2.5 防锈脂(防锈蜡)
一句话结论:超长期封存和复杂工件的终极方案,但施工清洗极繁琐。
- 性价比评价:★★★(超长期有优势,通用性差)
- 防锈周期:2 年以上(典型参考值)
- 核心特点:常温膏状,附着力极强,厚膜密封性佳,可覆盖缝隙、螺纹、死角
- 优点:防护周期最长;适配复杂工件和死角;适合大型钢结构、管道。
- 缺点:涂抹、清洗繁琐;不适合精密小件;油封、起封需加热。
- 适用场景:大型钢结构、管道、机床导轨、螺纹紧固件、重型设备超长期封存。
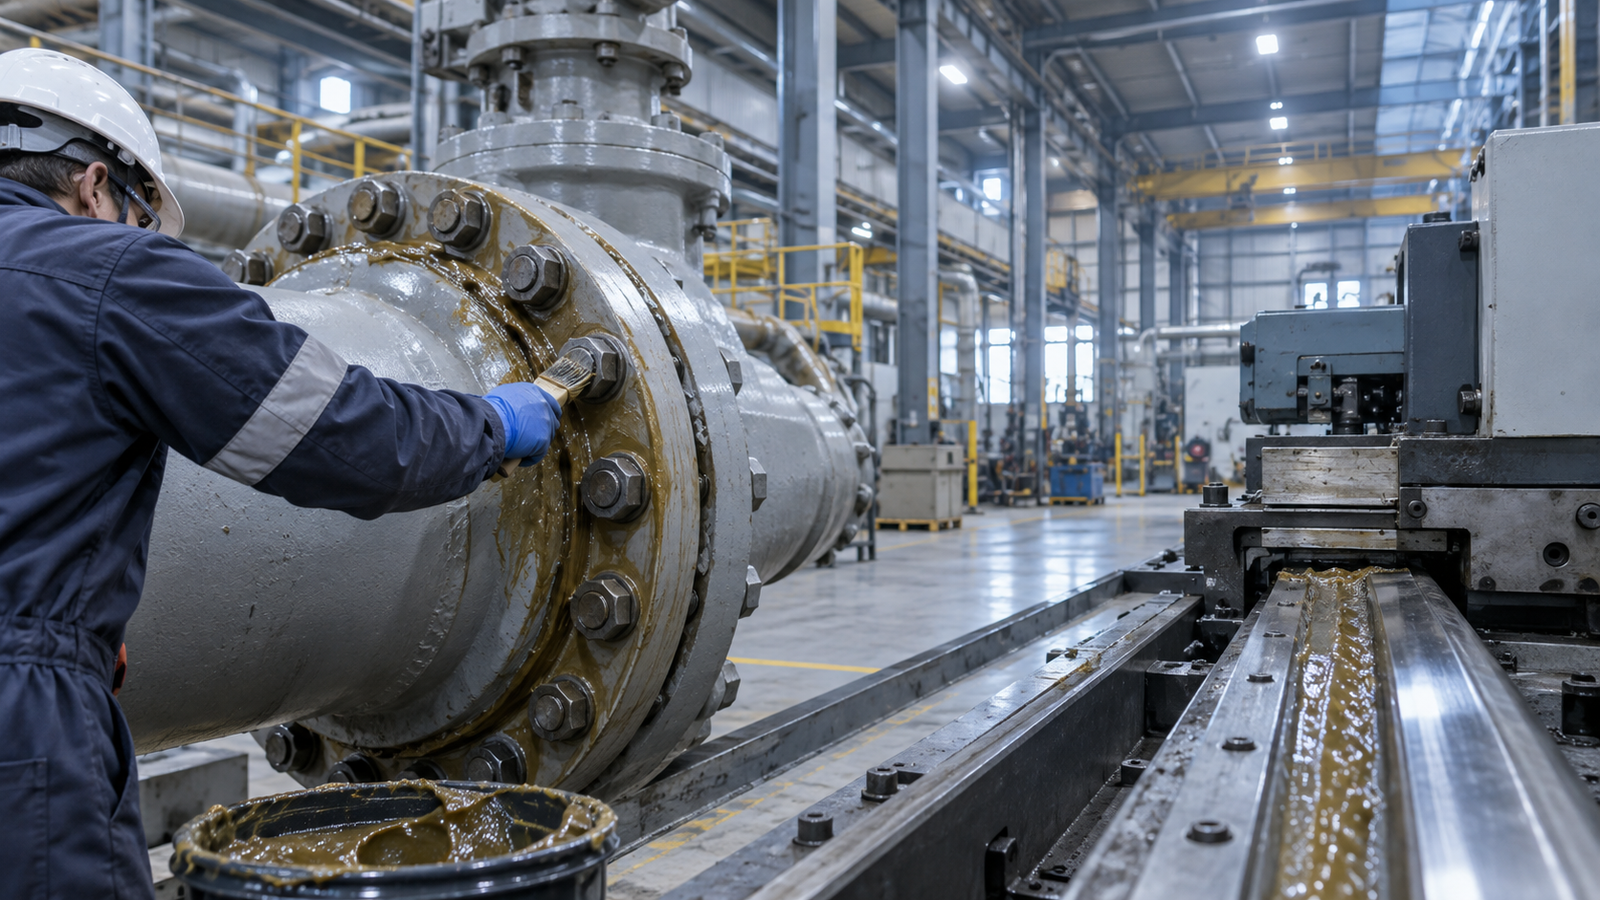
图 大型设备与导轨的防锈脂维护:适合长周期封存和重点部位保护。
2.6 水性防锈剂
一句话结论:环保场景和短期工序间性价比之王,但防锈期短、依赖干燥。
- 性价比评价:★★★★★(环保和短期工序间最高)
- 防锈周期:1~3 个月(典型参考值)
- 核心特点:水基环保,低 VOC、无油残留,可兑水稀释,无异味、不沾尘
- 优点:使用成本最低;安全环保不易燃;不影响后续焊接、喷涂;可用于电气部件。
- 缺点:防锈期短,潮湿环境更短;完全干燥前密封会诱发锈蚀;部分传统产品含亚硝酸盐。
- 适用场景:工序间防锈(几小时到几周)、淬火后防锈、短期周转零件、需后续喷漆/电镀/电泳的工件、食品机械、无尘车间。
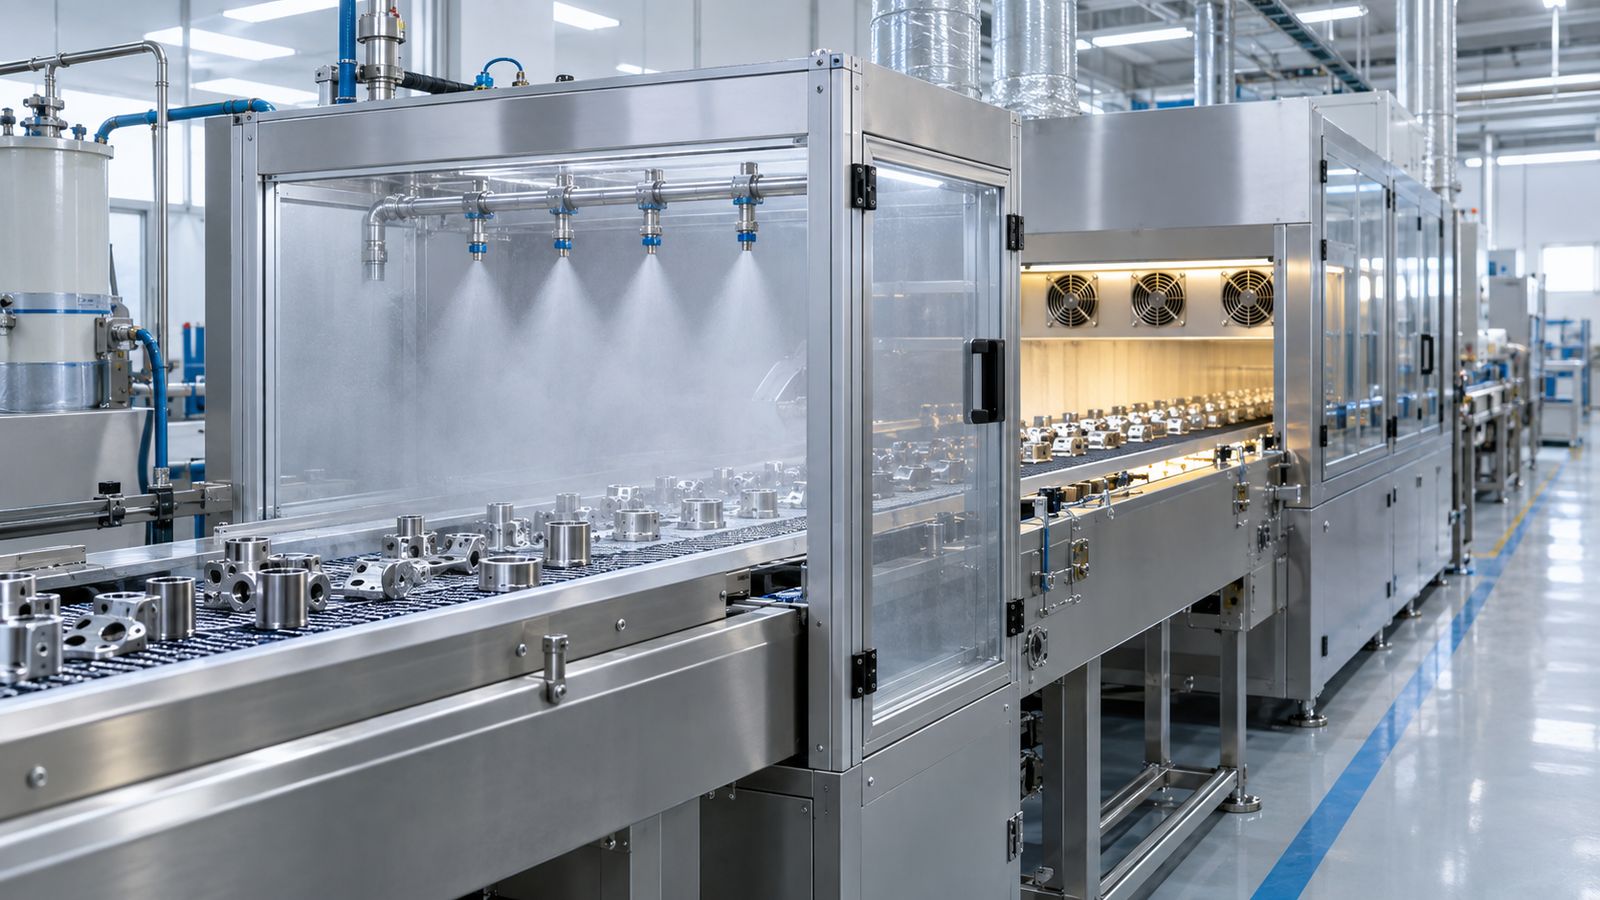
图 水性防锈连续处理线:清洁工序中兼顾低残留与后续加工适配。
市场数据:2025 年全球脱水防锈油销售额 7.66 亿美元,预计 2032 年达 11.63 亿美元,CAGR 6.2%。
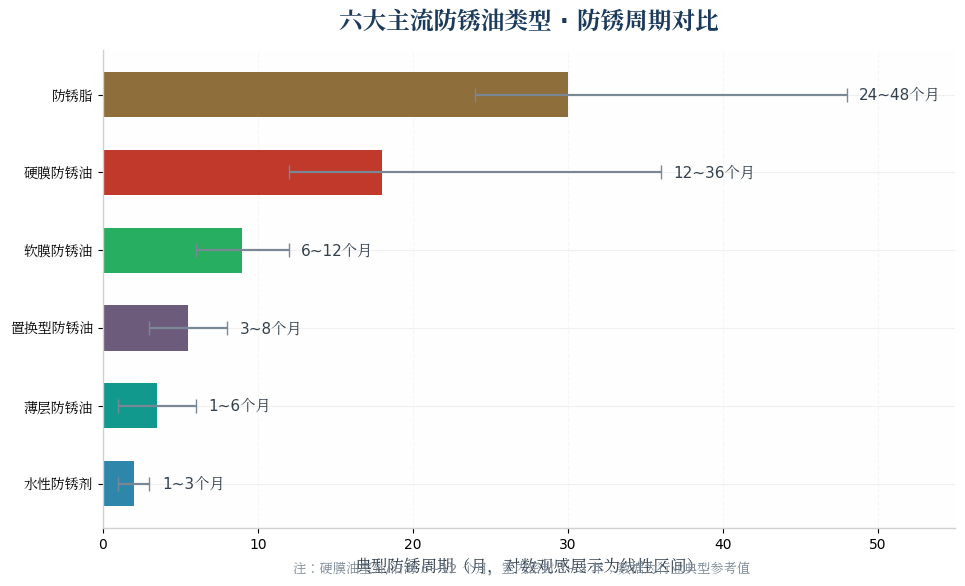
图 2 六大主流防锈油类型防锈周期对比(典型参考值)
三、横向对比总表
表 1 性能对比(防锈周期与油膜特性为典型参考值)
| 类型 | 防锈周期 | 油膜特性 | 盐雾能力 | 清洗难度 |
| 薄层防锈油 | 1~6 月 | 极薄(0.5~5μm) | 弱 | 极易 |
| 置换型防锈油 | 3~8 月 | 薄层软膜(3~5μm) | 中 | 易 |
| 硬膜防锈油 | 1~3 年 | 厚膜(通常 5~20μm) | 强 | 较难 |
| 软膜防锈油 | 6~12 月 | 薄膜(有油感) | 中弱 | 免清洗 |
| 防锈脂 | 2 年以上 | 膏状厚膜 | 强 | 困难 |
| 水性防锈剂 | 1~3 月 | 极薄/无膜 | 弱 | 免清洗 |
表 2 场景化选型结论
| 场景 | 推荐类型 | 理由 |
| 工序间短期周转(<3 月) | 水性防锈剂或薄层防锈油 | 采购成本低,不影响下道工序 |
| 带水工件 / 高湿车间 | 置换型防锈油 | 省去烘干工序,综合成本最优 |
| 室内中长期库存(6~12 月) | 软膜防锈油 | 免清洗装配,综合使用成本低 |
| 出口海运 / 户外存放 | 硬膜防锈油 | 防锈失效的返工成本远高于防锈油本身成本 |
| 超长期封存(2 年+) | 硬膜防锈油或防锈脂 | 按月折算防护成本最低 |
四、性价比深度分析
4.1 单位面积用量与施工考量
以下为行业典型参考值,实际因工艺、产品和工件形状而异:
- 浸涂:适合小件批量,油耗约 0.1~0.3 kg/㎡。
- 喷涂:适合大型工件,油耗约 0.2~0.5 kg/㎡,效率高但需喷枪设备。
- 刷涂:适合局部修补,油耗介于两者之间,人工成本较高。
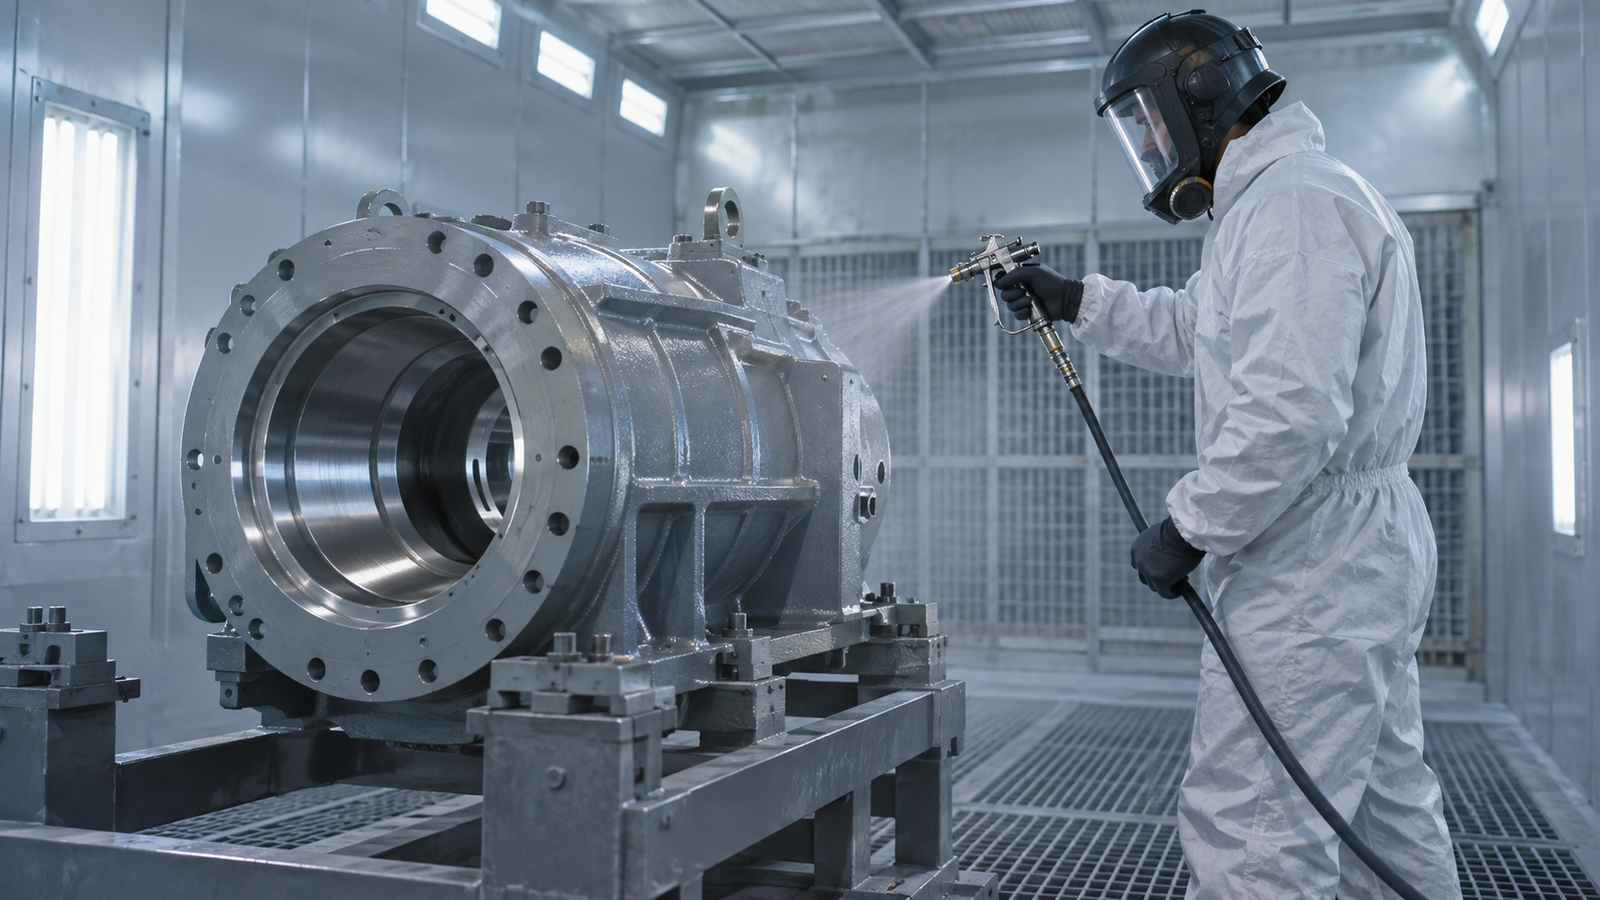
图 喷涂式防护作业:适合大型构件的均匀覆盖施工。
4.2 隐性后处理成本不能忽略
- 油性防锈油:后续焊接或喷涂前必须彻底脱脂,增加清洗剂、溶剂、人工和废液处理成本;易燃、有 VOCs、废油需处理。
- 水性防锈剂:基本无影响,可直接喷涂或焊接,通常无需清洗。标准钢板每平方米传统防锈油约 12 毫升,水性防锈剂仅需 4~6 毫升(参考值)。
4.3 选型核心原则
性价比 = 采购成本 + 施工成本 + 后处理成本 + 防锈失效风险成本。一批精密工件因防锈不到位锈蚀报废,损失远超防锈油本身费用。
五、市场趋势与环保合规
5.1 市场规模持续增长
据市场调研,2025 年中国防锈油市场销售收入已达显著规模,预计 2032 年大幅增长,2026-2032 年 CAGR 为 3.8%。全球挥发性防锈油市场 2025 年销售额 8.01 亿美元,预计 2032 年达 11.04 亿美元,CAGR 4.7%。
5.2 环保合规成为硬门槛
- 含钡添加剂长期用于提升防锈性能,但已成为欧盟等出口市场重金属管控重点。出口场景必须选择不含钡及重金属的环保型防锈油。
- REACH 法规对长链氯化石蜡(C14-C17)在润滑剂中的浓度限值已收紧至 0.1% 以下,亚硝酸盐类缓蚀剂也面临更严格的标签与申报要求。
- 环保型水基防锈剂,特别是长效水基防锈剂,是未来趋势。
5.3 特殊类型产品值得关注
- 气相防锈油(VCI):含液相和气相防锈剂,可挥发吸附到内腔表面,最长防锈期可达 10 年。适用于减速器、发动机等有内腔的设备,配合 VCI 包装材料,拆封即用,高性价比。
- 静电喷涂防锈油:采用静电涂油技术形成 0.5~2.5 g/㎡ 均匀油膜,适用于冶金行业冷轧板等大面积金属的自动化防锈。
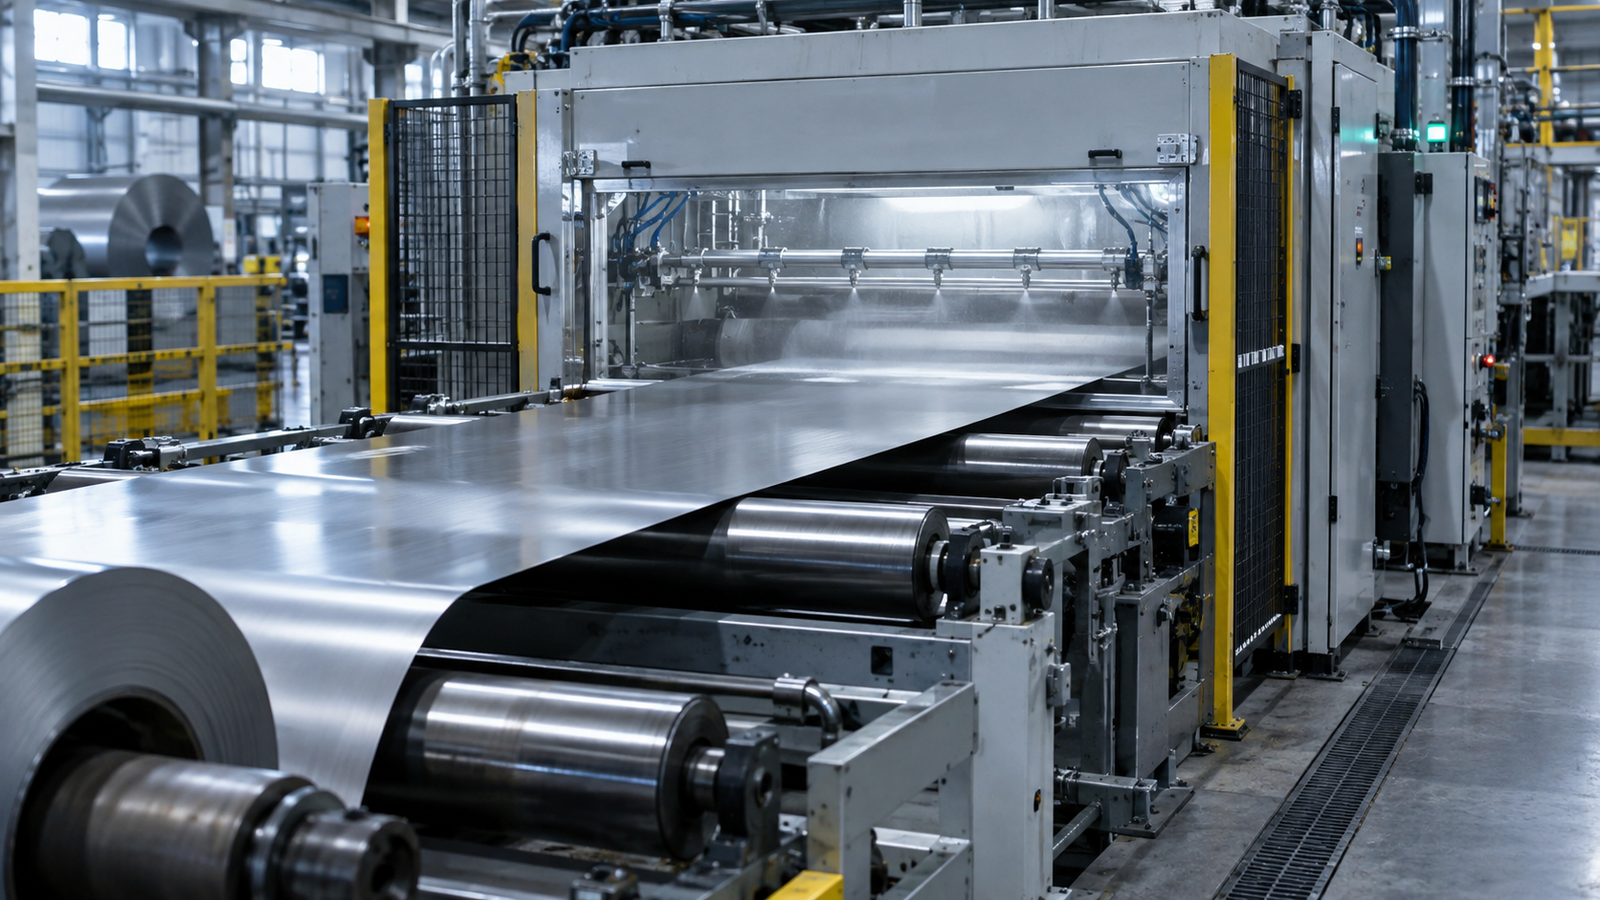
图 冷轧板连续线静电涂油:适合大面积金属表面的均匀油膜控制。
六、常见问题 FAQ
Q:工序间防锈 3 个月,选水性还是薄层油?
A:优先水性防锈剂,成本低且不影响下道工序;若工件带水,选置换型防锈油。
Q:海运出口防锈 12 个月,盐雾试验要多少小时?
A:建议 ASTM B117 标准下 ≥72 小时,评级 ≥8 级。24 个月建议 ≥200 小时。
Q:发黑处理后还需要涂防锈油吗?
A:需要。发黑膜疏松多孔,本身几乎无防锈能力,必须浸防锈油填充孔隙形成屏障。
Q:防锈油涂得越厚越好吗?
A:不是。过厚会流挂、粘尘,且不显著提升防锈周期,反而增加清洗成本。均匀连续覆盖才是关键。
Q:防锈油和 VCI 气相防锈膜能一起用吗?
A:轻度油膜兼容,可协同工作;重油膜可能阻碍 VCI 气体到达金属表面,建议先做相容性测试。
七、防锈油使用的常见盲点
- 表面处理协同:发黑、磷化膜需配合防锈油才能发挥防护作用,不能省略涂油。
- 操作误区:超九成防锈失效源于清洗不彻底、干燥不到位、涂油不均匀、油膜厚度不当。
- 特殊工况:酸性烟气环境需抗酸防锈油;多金属组合工件需选兼容性好的多功能油;镁合金需专用封存油。
- 环保法规:REACH 对长链氯化石蜡限值 0.1% 以下;RoHS 限制重金属;出口因涂层不合规导致扣货、退运的风险呈上升趋势。
- 检测局限:盐雾试验 ≠ 实际工况,还需关注湿热试验、膜附着力、均匀性、耐磨性及与后续工艺相容性。
- 职业健康:部分防锈油可能含 CMR 物质,需关注 SDS,优先选低 VOC、高闪点产品。
- 储存稳定性:防锈油保质期通常 2 年(0~40℃),过期添加剂可能失效,使用前需评估。
总结
防锈油选型没有”万能款”,关键是场景匹配。短期工序间用水性/薄层,带水工件用置换型,室内中长期用软膜,出口海运和超长期封存用硬膜或防锈脂。同时,不要忽视表面处理、操作规范、环保合规和隐性成本。
一句话选型口诀:短期水性薄层,带水置换,室内软膜,出口硬膜,超长防锈脂。