Inconel718加工烧刀、工件变脆?别乱加极压油,当心毁了航空件
Inconel718加工出现刀尖烧红、工件变脆,隐患往往在切削液。高温下含硫/氯极压剂会引发致命的“晶界脆化”,且低压供液无法击穿蒸汽膜。航空/医疗件选型必须死守“无硫无氯”红线…
不锈钢(304/316L)攻丝总断锥、烂牙?别瞎换油,当心氯离子开裂毁了阀体
不锈钢(特别是316L)攻丝频发断锥报废,盲目换极压油是误区。断锥常因底孔硬化、错用挤压丝锥;更致命的是,含氯极压剂极易引发316L应力腐蚀开裂,导致高价值工件装配后突然断裂。选…
铸铁/球铁加工一夜生锈、槽液发黑?别乱加防锈剂,小心毁了机床
铸铁件一夜生锈、槽液变黑发臭,根源在于石墨粉引发的微观电偶腐蚀与微粉吸干防锈剂。盲目加碱和防锈剂治标不治本,还会伤手并腐蚀机床。应选高清洗、强沉降、络合型温和防锈的全合成/高级半…
AI液冷板(316L)微通道烧刀、氦检漏气?别光换刀,查查切削液
AI液冷板(316L)加工频发烧刀、断丝锥或氦检漏气,主因不在刀具。深孔微通道“液没到点”、加工硬化层“蹭刀”、以及残留物碳化破坏焊缝是三大元凶。选液需死磕极低泡渗透(配合高压内…
铜铝混线加工长绿毛、铝发黑?别再盲目加BTA,排查3大雷区
铜铝混线加工频频翻车,是因为陷入了“保铜伤铝”的跷跷板困境。单靠BTA防不住铝发黑,盲目高pH更会加速铜溶解。真正的解法是采用温和全合成体系,复配铜铝专用缓蚀剂分兵作战,并解决复…
轴承磨削发蓝、生锈、异音划伤?别怪砂轮,先查这三点
轴承磨削发蓝、生锈、异音,主因常不是砂轮不行。外圆磨高速产生“气障层”阻断冷却,微米铁粉大量消耗防锈剂导致“假浓度”。选型核心是低泡渗透、抗过滤与低残留,以兼容后道清洗。先测pH…
切削液发臭,杀菌剂越加越不管用?先分清病原体与pH兼容性
切削液发臭加药无效,主因是没分清场景与病原体。日常维护需长效药(如BIT),换液前需冲击快杀(如DBNPA),真菌需专用药(IPBC);且CMIT/MIT在pH>9及含醇胺体系中…
压铸铝切削液发臭、寿命短?别急着换,先揪出脱模剂残留
压铸铝切削液发臭、寿命短,真凶往往是上游带入的脱模剂残留(蜡、乳化剂)形成了“营养源”和“隔氧层”。排查应先切断铸后清洗带入源,用析油析皂量量化污染,再评估切削液的抗杂油与乳化稳…
3C高光铝阳极氧化发花、出白斑?问题多半出在CNC切削液
3C高光铝白斑、阳极氧化发花的根源,常在CNC切削液残留(氯离子/有机物)。选型不能套用重载加工的通用半合成,必须把“低残留、无氯无硫”排在首位。验证终点不在CNC下料台,而在阳…
ADC12总粘刀、百格不过?高硅铝切削液选型关键
高硅压铸铝粘刀和百格失效,主因并非润滑不够,而是脱落的硅颗粒充当“磨料”及切削液残留污染。选型核心是“控硅分散+快成膜防微孔腐蚀+低残留”,普通高极压路线易失效;切削液的清洁度直…
铝合金切削液怎么选?变色发黑、析皂起泡的真实原因与避坑
铝合金加工变色发黑、析皂、泡沫多,不能简单归结为pH高或表面活性剂多。排查需综合水质、电导率与铝材牌号。选型按风险分层:六七系混线可用广谱抗硬水液,但必须以7075等7系高强铝作…
钛合金切削液怎么选?粘刀烧刀、表面烧伤与氢脆风险的排查逻辑与“禁氯”边界
含氯极压剂在高温切削区分解出的氯离子,会直接诱发钛合金应力腐蚀开裂,并为氢脆打开通道。本文围绕这一逻辑,梳理钛合金加工中与切削液相关的常见痛点、选型边界和现场实操。
防锈油种类、优缺点与性价比深度分析
防锈油选型看金属材质、防护场景和防锈期:短期工序间用水性防锈剂或薄层油,带水工件用置换型,室内中长期库存用软膜油,出口海运和长期封存用硬膜油或防锈脂。
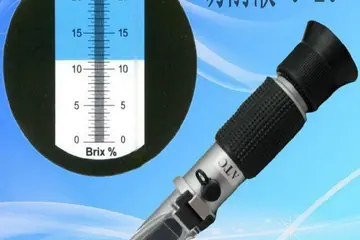
切削液浓度怎么测?避开折光仪读数误区
折光仪读数不等于实际浓度,实际浓度 = 折光仪读数 × 折光系数;测量前要在液槽中间层取样,避开浮油和沉渣,并每天记录浓度和 pH,否则浓度偏低会导致刀具磨损加快、工件表面发花。
切削液发臭怎么办?90%的机加工厂,其实都用错了方法(附解决方案
切削液发臭的本质原因是细菌繁殖,而诱因多是浓度不稳定、水质差和油液被铁屑、杂油污染;按「检测浓度 → 检查水源 → 清理系统」的顺序排查,多数情况不用换更贵的油也能解决。
如何轻松精准地掌握切削液浓度?优化您的生产过程,从正确使用折光仪开始!
用折光仪测切削液浓度,要先选对量程并用纯净水校零,取样搅拌均匀、滤去杂质,在固定温度下测量,再按预设标准把读数换算成浓度,测完及时清洗;超出量程时需稀释后再测。
什么样的机床规模适合用切削液集中供液系统?要考虑哪些方面
切削液集中供液系统一般适合中、大型机床,特别是高速、高效的数控机床;中小型机床可用分散式供液。选择时要综合考虑机床规模、加工要求、切削液性质和投资回报。
切削液的过滤设备效果不佳,导致切削液中出现大量的杂质和颗粒
切削液过滤效果不佳,常见原因是过滤设备设计或参数不合理、滤材不匹配、切削液 pH 和浓度不稳定、维护不及时以及污染源过多;需要从设备参数、滤材、液体管理和日常维护几方面一起改进。
切削液的添加方法不正确,会影响切削液的使用效果
切削液的添加方式有手动、机械和自动三种,应按设备规模和精度要求选择;添加量要按材料、工艺和切削液类型合理配比,文中建议一般控制在 0.5%–5%,难加工材料可适当提高但不超过最大…
如何提高切削液的加工效率与生产成本控制
提高切削液使用效率、控制成本,关键在于按材料和工艺选对切削液、控制好浓度、定期更换,并通过回收过滤再利用和日常维护保养,减少浪费、延长使用寿命。
从细节看切削液的卓越保护作用——为机床和刀具护航
切削液在机械加工中同时承担冷却、润滑、防锈、清洗和排屑作用,能降低刀具和工件温度、减少磨损、防止刀具和机床生锈,从而提高加工质量、延长刀具和机床寿命。
切削液质量影响加工效率,微生物污染是罪魁祸首!
切削液受细菌、真菌等微生物污染后会 pH 下降、发臭、变质,还会释放有害气体、损坏刀具;防治要靠加强维护管理、选用合格切削液,结合紫外线消毒等技术,并做好个人防护和车间卫生。
切削液日常维护:让你的机械加工更加高效、可靠!
切削液日常维护主要包括五件事:按使用情况定期更换切削液、定期清洗液槽、用仪器或试纸检测 pH 和浓度、清洗和更换循环系统的过滤器与泵,以及遵守安全操作规程。
不要忽视!切削液配液也是影响加工效果的重要因素!
切削液配液要按厂家说明书的比例和水质要求进行,优先用纯净的逆渗透水或蒸馏水,原液分次加入并搅拌均匀,配好后测量浓度和 pH,全程使用清洁的容器和工具。
水的硬度如何影响切削液性能效果,解密切削液中的泡沫问题
水的硬度过高会形成水垢,改变切削液 pH,降低润滑性和乳液稳定性,还会削弱消泡剂效果;一般建议配液水硬度控制在 150mg/L 以下,但硬度过低(低于 50mg/L)也可能影响消…
为什么选择适合镁合金加工的切削液至关重要?
镁合金对氧化、腐蚀和热敏感,选切削液要避开含氯和腐蚀性成分,pH 通常控制在 7.5–9.0,并要求冷却、清洗和环保性能良好,否则容易腐蚀工件、影响表面质量。
如何选择最适合钛合金加工的切削液?
钛合金加工宜选润滑和冷却性能好的全合成切削液,浓度通常控制在 6–10%,并优先选低泡、低挥发、低毒的产品;具体浓度还要按切削速度、进给和工件表面要求调整。
加工铜材料时,为何切削液会变绿?如何避免…
加工铜时切削液发绿,通常是铜与切削液中的成分反应生成铜绿;选用与铜相容的切削液、保持切削液清洁、控制浓度和温度、加工前对铜材预处理,可以明显减少发绿,但很难完全避免。
精益求精!如何选择最佳切削液提升铜加工效率和质量。
铜加工一般优先选乳化型水溶性切削液,它的润滑性和抗氧化性较好,有利于表面质量和刀具寿命;同时要按硬铜、软铜、铸铜等材料状态和切削速度等加工条件调整选型。
提高加工效率与延长寿命!选择适合铸铁加工的切削液的关键…
铸铁加工选切削液要看类型、添加剂和加工条件:合成型和半合成型通常比普通水溶性切削液更合适,添加剂应兼顾润滑和防锈,高速切削要选润滑和冷却性能更高的产品,同时关注切削液的稳定性。
切削液选择指南:如何为不同类型的不锈钢匹配合适的切削液?
不锈钢切削液要按材料类型选:铬镍系宜用含硫、氯和极压添加剂的切削液,钼系宜用切削油,钛系宜用含极压和抗氧化添加剂的切削液,高温合金宜用专用切削液,并结合厂家建议确定。
选择合适的切削液,让铝合金加工事半功倍!
铝合金加工要按牌号和工艺选切削液:硬铝(2 系、7 系)重冷却和切削性能,软铝(1、3、5 系)重润滑和冷却,铸铝(如 ADC12、A380)重冷却和排屑,板材加工宜选透明切削液…
水基金属加工液中的微生物滋生和预防
水基金属加工液富含水、碳源、氮源和矿物质,是微生物滋生的理想环境;保持 pH 在 9 以上、液温 50℃ 以上、加强循环破坏缺氧条件、合理使用杀菌剂,或采用生物稳定型产品,都能预…
金属加工液名词2
工业油雾、乳析与絮凝、细菌与真菌、硬度、热轧与冷轧这些名词在不同场合含义不同;例如厌氧菌是金属加工液发臭的主因,而热轧与冷轧的本质区别在于能否消除加工硬化。
金属加工液名词1
乳化液、半合成液(微乳)和合成液按含油量区分:含油 50% 以上的原液稀释后是乳化液,不含矿物油的是合成液,介于两者之间的是半合成液;“合成”在这里并不表示经过化学合成。
选型智库
了解更多专业常识
简要回答
选型智库是上海助兴实业整理的切削液与金属加工液知识专栏,涵盖切削液选型、浓度检测、发臭变质、防锈油选择和常见名词解释等问题,文章多给出可直接操作的做法。
本页要点
- 选型:按铝、铜、不锈钢、镁合金等材料选切削液
- 使用维护:浓度测量、配液、防止发臭变质
- 防锈:防锈油的种类和选择
- 名词:金属加工液常见术语解释