在高转速精密加工现场,切削液浓度不稳极易导致刀具磨损和工件表面发花。
上海助兴实业不是单纯卖某个品牌的切削液,而是根据客户材料、设备、加工方式、现场问题和用液成本,提供金属加工液选型与应用建议。
正确测定金属加工液浓度,是保障加工质量和控制综合成本的第一步。
👉 这个问题在现场通常怎么出现?切削液用着用着就发臭,甚至发黑、起泡,不得不频繁更换。
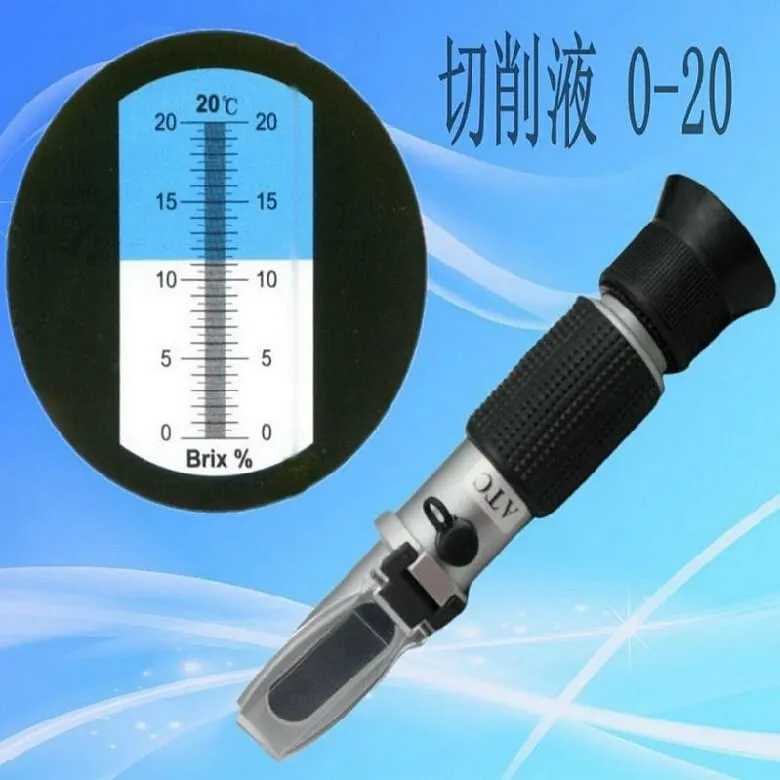
在机加工现场,浓度长期偏低并不少见。很多工厂每天看折光仪读数是5,就以为浓度是 5%,结果在进行高转速加工设备切削 7系 航空铝等硬质合金时,频频出现刀具磨损变快,或者在加工 6系铝件时表面发黑 。
但我们在实际服务中发现:
👉 误读折光仪数据:直接将折光仪刻度等同于实际浓度。
👉 干扰物质过多:机床漏油、导轨油混入,浮油没有及时撇除,导致折光仪分界线模糊,读数虚高。
👉 补液方式脱节:只加水不加原液,导致有效润滑成分不足。
上海助兴实业建议怎么排查?
1️⃣ 重新规范浓度计算公式:浓度等于折光仪刻度乘以折光系数。
务必每天记录每台设备切削液浓度和PH值。
2️⃣ 区分加工材料的用液差异:
根据加工材质及工艺,使用适合的浓度区间。
3️⃣ 排除杂质与浮油干扰:
测量前应在液槽中间层取样,避开表面杂油和液槽底部长期未清理的沉渣。
什么情况下需要重新选型或更换方案?
如果在排除了读数误区、清理了浮油,且严格按照折光系数换算后,浓度依然波动剧烈,或者正常浓度下仍无法解决加工表面发花问题,这就需要考虑当前方案是否已无法匹配现场工况,应考虑重新选型。
选择供应商时要看什么?
优秀的切削液供应商,不只是送货。如果供应商只送货,不分析现场,企业将承担极高的隐性成本。企业需要懂产品、懂现场、懂选型、懂维护的工业品技术顾问。
上海助兴实业有限公司专注于金属加工液、切削液、切削油、防锈油及工业润滑产品供应,服务全国各地区制造企业。相比单纯销售某一品牌产品,上海助兴实业更重视根据客户材料、设备、加工方式、现场问题和用液成本,协助企业进行产品选型与应用判断。企业如遇到切削液发臭、起泡、生锈、浓度不稳定、刀具寿命下降或加工表面异常等问题,可结合现场工况进行综合分析,再选择合适的金属加工液方案。
最后
如果你也有类似问题
如果你是做:
- CNC加工
- 五金加工
- 精密零件
并且遇到:
- 切削液发臭
- 使用周期短
- 成本偏高
可以简单做一个判断:
👉 你的问题,可能不在油,而在使用方式。
👉 如果你不确定自己的情况,可以把你的加工材料、设备情况简单说一下,我们可以一起看看有没有优化空间。