导读
在CNC铝合金精密加工中,铝件表面发黑、斑点、变白,切削液水箱析皂、发臭,以及高压内冷和高速冲洗下泡沫偏多,是常见现场问题。随着7075、2024等航空铝及新能源汽车轻量化铝合金应用增多,高强度铝合金的腐蚀敏感性、切削热、粘刀和残留清洗问题更需要系统排查。
需要强调:这些问题通常不是单一原因造成,不能简单归结为“pH高”或“表面活性剂多”。应结合水质、浓度、pH、电导率、氯离子、微生物、杂油、过滤、液温、喷嘴与回流方式、铝材牌号和停留时间综合判断。选型应以供应商TDS/MSDS、现场小试和材料相容性测试为准。
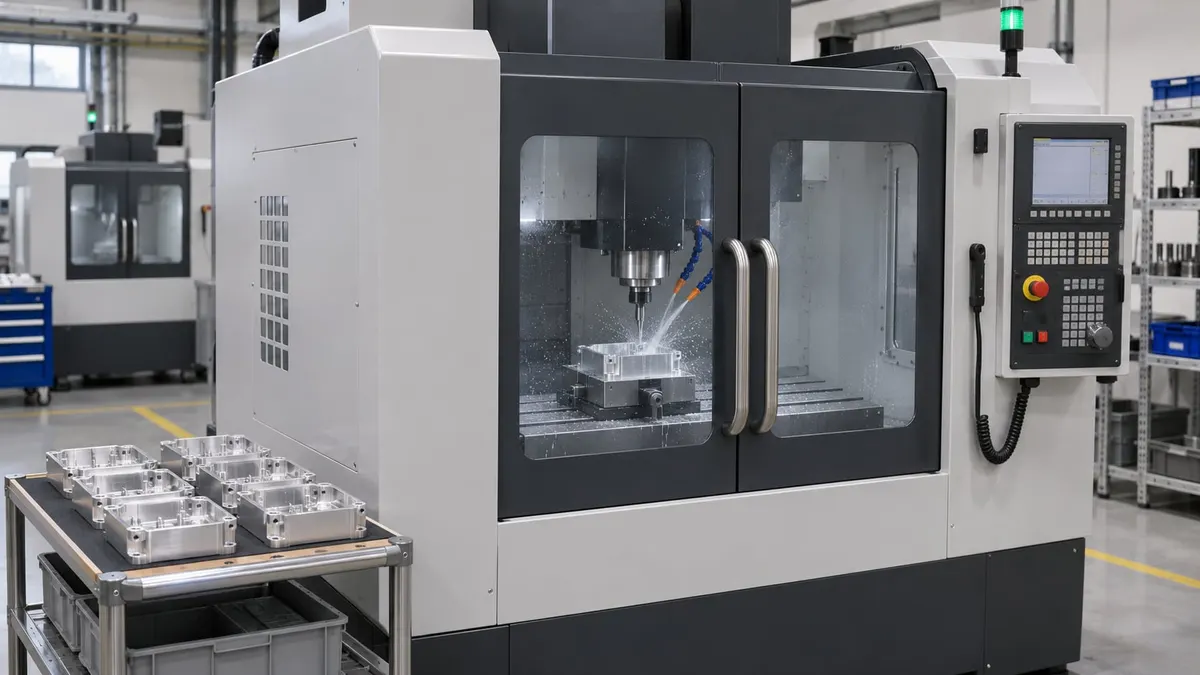
图1 封闭式立式加工中心加工铝合金壳体
一、常见痛点成因与排查方向
① 铝件变色、发黑:pH只是因素之一
铝合金为两性金属,工作液pH偏高存在碱蚀风险,pH偏低也可能带来氢析出腐蚀、点蚀等问题。多数铝加工液会控制在弱碱性区间,但不存在适用于所有铝材和水质的固定pH窗口。pH 9.0~9.5属于弱碱性,不能简单称为“强碱”;部分铝专用液在pH 9左右也可稳定使用,关键在缓蚀体系、浓度、水质和现场管理。
铝件发黑还可能来自铜/锌等元素析出、电偶腐蚀、硅灰与皂垢沉积、清洗剂残留、微生物腐蚀、异种金属接触、工件叠放和潮湿环境停留等。排查时应区分:加工后立即变色、清洗后变色、放置后变色、季节性变色。
建议排查项: 工作液pH、浓度、电导率、氯离子、硬度、杂油、微生物、清洗剂残留、铝材牌号与状态、工件停留时间、是否接触异种金属。
② 缓蚀体系不匹配:慎用“晶间腐蚀”作泛化结论
3系、6系、7系及ADC12/A380压铸铝的腐蚀敏感性不同。7系航空铝含锌、镁、铜较高,化学活性更强,耐蚀底子与6系不同,长期接触或残留条件下需关注点蚀、电偶腐蚀及材料本身的晶间腐蚀风险,但不能把普通表面变色直接判为晶间腐蚀。晶间腐蚀与合金状态、热处理、介质电位、氯离子等有关,应结合材料与介质评估。
切削液缓蚀是硅酸盐、羧酸盐、磷酸酯、硼酸酯、唑类等多体系平衡。唑类主要偏铜缓蚀,对铝为辅助;硅酸盐对铝有效,但易凝胶、残留和起白斑,需要配方平衡。硬水条件下可能出现钙皂析出,准确说法是皂析/钙皂析出,不是“皂化反应”;还与硬度、pH、浓度、乳化剂体系、杂油和清洗剂残留有关。
③ 泡沫多:高压内冷只是诱因之一
高压内冷、高速冲洗、回流落差大、液位低、泵密封泄漏、喷嘴选型、杂油、清洗剂残留、微生物、过滤和消泡剂损失都会影响泡沫。不能只归因于“高泡表面活性剂”。泡沫会造成冷却润滑下降、液位传感器误报、溢出和现场污染;但“直接导致刀具干烧崩刃”属于多因素结果,不宜作为普遍因果。
建议测试: 不仅看静态摇瓶泡沫,还要做循环喷淋、高压内冷、不同硬度水、不同浓度和液温下的动态抗泡测试。
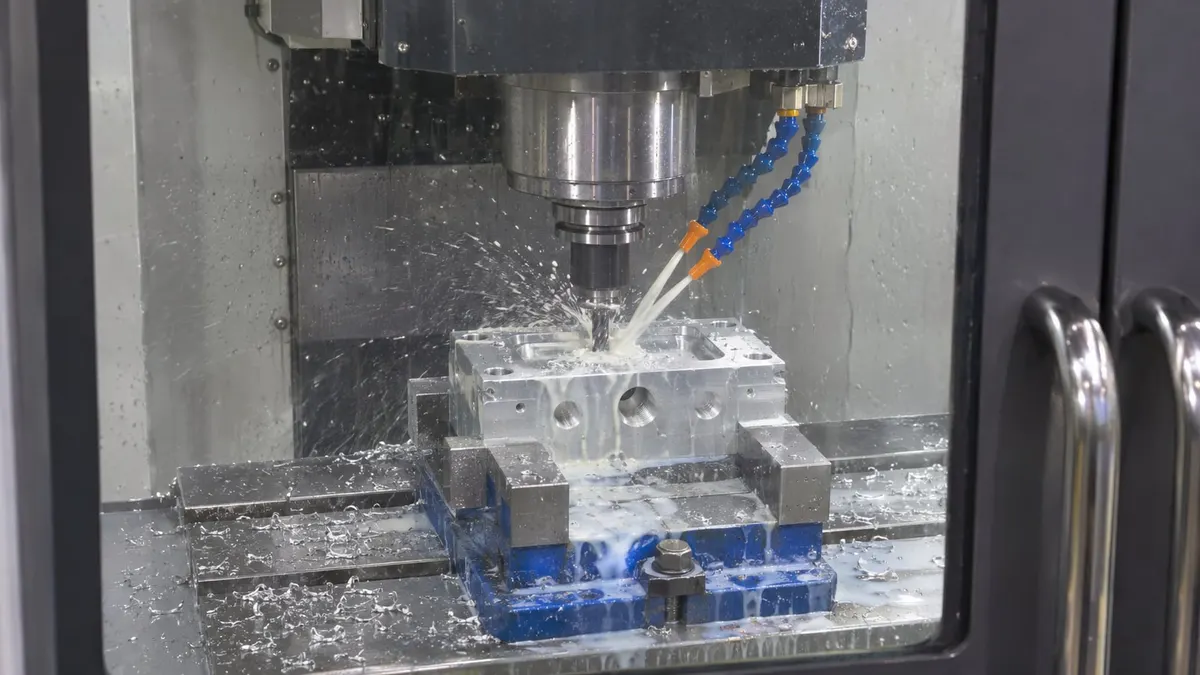
图2 铝合金零件铣削及切削区供液工况
二、选型逻辑:按应用风险分层,不按牌号硬分线
现实中,铝合金加工液并非必须按3系、6系、7系、压铸铝逐一分开选型。市面上存在广谱兼容型产品,可覆盖多类铝合金,也有“抗硬水版”同时兼容7系的方案。“一液多用”是成立的,但它的稳定运行依赖更窄的pH、浓度、水质和现场管理窗口。 因此,选型不宜写成“7系必须用A、6系必须用B”,而应按现场风险分层:
| 现场场景 | 选型思路 | 验证重点 |
|---|---|---|
| 6系为主、偶尔穿插7系 | 广谱型抗硬水半合成或微乳化液,追求一液多用 | 用7系做短板验证,确认在现场水质上限下不白斑、不点蚀、残留可清洗 |
| 6系与7系长期混线、量都不小 | 广谱抗硬水版本,按7系耐受窗口设定pH和浓度管控线 | 7075/7050等牌号的浸泡、切屑、残留和电偶腐蚀验证,不能只拿6系当基准 |
| 压铸铝ADC12/A380高硅、外观零容忍 | 强化硅粉分散、抗皂析、抗硬水和清洗性的微乳化/半合成液 | 黑斑、硅灰沉积、多孔残留、析皂和清洗后外观 |
| 高强铝占比升高、水质波动大或外观零容忍 | 在广谱抗硬水液基础上强化7系缓蚀,或选用7系针对性更强的方案 | 现场水质上限下的点蚀、斑渍、残留清洗性;极压剂必须铝兼容 |
说明:表中“低泡”“长寿命”“广谱兼容”“抗硬水”均为应用方向,不是绝对承诺。环保性应看MSDS/TDS、受限物质清单、COD/生物降解等数据;“绝对防变色”“保障高光洁度”不宜作为技术指标,高光洁度还取决于刀具、参数、机床刚性、过滤和清洗。
关于7系:单独强调7系,不是要求六七系必须分线用液,而是因为六七系混线时7系通常是短板牌号。广谱抗硬水液可以覆盖6系和7系,但验证必须以7系为风险上限,不能只按6系的舒适区选液。
三、上海助兴实业工程师实操建议
① 六七系混线:可以共用广谱抗硬水液,但要用7系卡验证。
如果现场是6系和7系混线加工,使用广谱抗硬水版是合理的工程选择。关键是确认该配方在现场水质上限、浓度和pH管控下,对7075/7050等7系牌号不产生白斑、点蚀和难清洗残留。不能让“6系没问题”代替“7系验证通过”。
② 航空铝加工:润滑要够,但极压剂必须铝兼容。
7075等材料切削抗力大,需要足够边界润滑和铝兼容极压体系,但要验证残留、腐蚀、清洗和环保限制,不能笼统推荐“极压型”,也不能默认含活性硫、氯的极压剂适合铝加工。
③ 浓度监测:折光仪读数不是浓度。
折光仪显示的是Brix读数,必须乘以产品折光系数,并用滴定或供应商方法校准。6%~8%不是通用标准,不同产品推荐浓度不同;浓度过低会影响防锈润滑,但“浓度低导致泡沫失控”不是普遍规律。
④ 软水/纯水补加:先测水质再做小试。
低硬度水可能更易稳泡,应测硬度、电导率,选择具备抗软水低泡特性的配方,并在现场循环条件下验证消泡剂分散和过滤损失。抗硬水版本也不是“任何水质免验证”,仍要看现场硬度上限和波动。
⑤ 增加微生物与发臭管理。
定期检测微生物、控制杂油和清洗剂残留、保持循环与过滤、避免长期停机死水,必要时按供应商方案杀菌清理,不能只靠加杀菌剂。
⑥ 建立质量问题反馈时间线。
记录加工后、清洗后、放置后、季节变化后的表面状态,保留液样、水质和工件照片;先查数据,再换液。
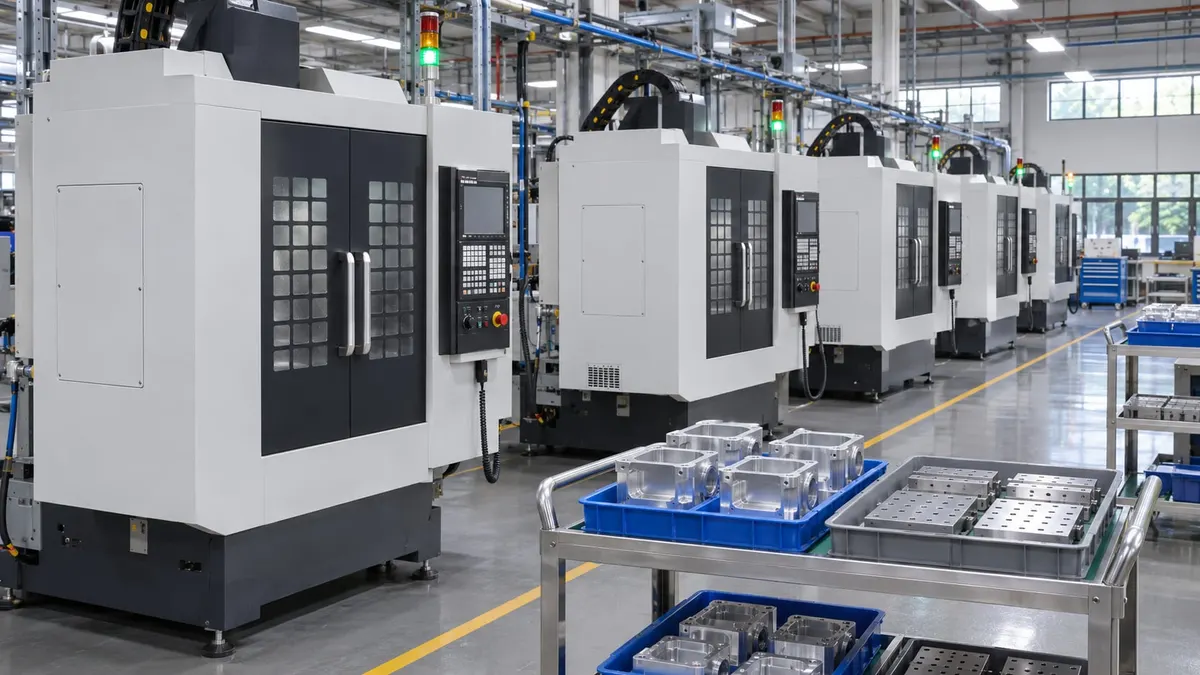
图3 铝合金零件批量加工车间
选型与现场验证建议
如车间遇到铝合金变色发黑、析皂、泡沫溢出、发臭或刀具寿命短等问题,建议提供:机床压力与流量、材质牌号与状态、工作液浓度/pH/电导率/硬度/氯离子、微生物与杂油情况、清洗剂类型、过滤与液温、问题发生时间线。选型应基于现场数据提供小试和相容性验证方案。
对于六七系混线现场,选型时应明确:不是必须把7系单独拆线用液,而是广谱抗硬水方案必须以7系为验证短板。 这样既保留一液多用的便利性,也避免7系成为现场悄悄出问题的环节。