导读
在CNC钛合金加工中,粘刀、积屑瘤、刀具寿命骤降、工件表面发蓝发黑、螺纹或薄壁件后续开裂,是比“切削液好不好”更根本的问题。钛合金的加工本质是热管理问题:导热率只有钢的约1/5、铝的1/15,约80%的切削热集中在刀尖,局部温度可在数秒内超过1000℃。与此同时,钛在500℃以上化学活性急剧上升,与刀具材料发生扩散和反应,粘刀和积屑瘤几乎是“高温的必然产物”。
切削液在钛合金加工中承担的角色,不只是冷却润滑,还包括控温、排屑、抑制氢侵入。选型时有一条不可妥协的硬边界:禁氯。含氯极压剂在高温切削区分解出的氯离子,会直接诱发钛合金应力腐蚀开裂,并为氢脆打开通道。本文围绕这一逻辑,梳理钛合金加工中与切削液相关的常见痛点、选型边界和现场实操。
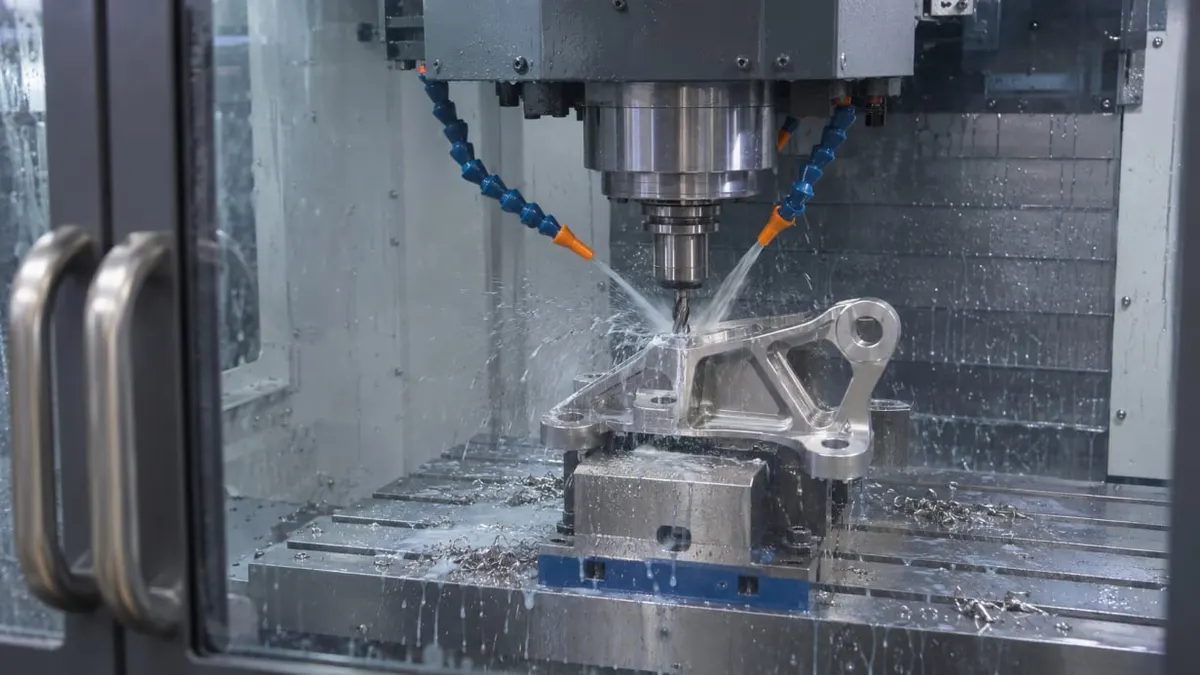
图1 钛合金加工中心切削区供液与排屑工况
一、常见痛点成因与排查方向
① 粘刀、积屑瘤、烧刀:控温不到位是主线
钛合金粘刀的主因不是“润滑不够”,而是热量没有被及时带走。导热差导致切削热高度集中于刀尖和切屑接触区,温度越过阈值后,钛与刀具材料的化学亲和性显现,切屑熔焊在刃口上形成积屑瘤,随后脱落、崩刃,刀具寿命可比加工钢件缩短数倍。切削速度过低同样可能引起粘附,过高则磨损和摩擦化学磨损急剧上升。
切削液侧需要排查的是:供液是否真正到达刀尖(高压内冷压力、喷嘴方向、流量)、浓度是否足以形成稳定润滑膜、是否误用了以“高极压”为卖点但不适合钛的含氯或高活性硫配方。对于TC4等常用牌号,深孔、攻丝、型腔加工中低压供液往往无法有效抵达切削区,这是“液看起来在流、刀尖仍在烧”的常见原因。
建议排查项: 供液压力与流量、内冷通道是否通畅、工作液浓度(折光系数换算后)、pH、是否含氯、刀具磨损状态、切削参数(线速度/每齿进给/切深)匹配性。
② 表面发蓝、发黑、烧伤:温度信号,不是单纯的“腐蚀”
钛合金加工面出现发黄、发蓝、发黑,首先应理解为切削温度过高导致的表面氧化或烧伤,对温度敏感的钛合金尤其如此。它的直接对策在冷却和参数,而不在“换一种防变色剂”。当然,如果零件在加工后放置一段时间才出现变色或微裂纹,则需要把切削液残留中的氯离子、硫化物纳入排查,因为残余腐蚀介质可能在后续放置或热处理阶段才暴露问题。
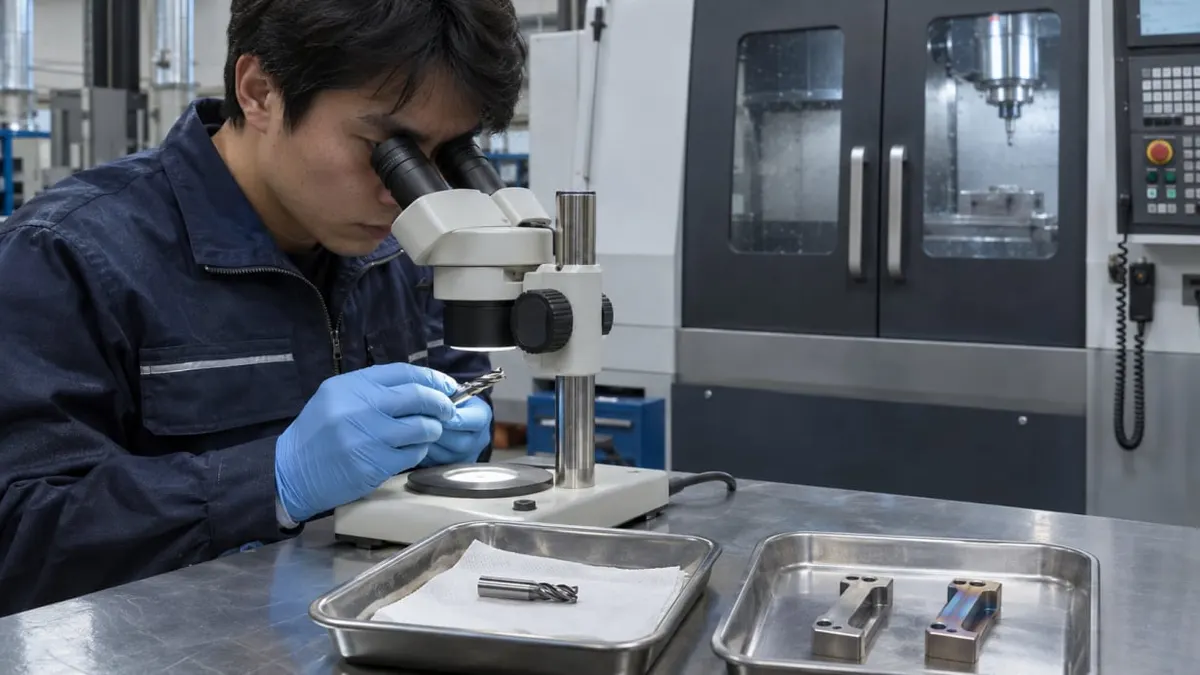 图2 刀具刃口与钛合金加工表面检查
③ 氢脆与应力腐蚀开裂:切削液选型中最需要严肃对待的隐性风险
钛合金对氯离子敏感。含氯极压剂在高温下分解释放活性氯离子,既破坏表面氧化膜、为氢侵入打开通道,也可能直接引发应力腐蚀开裂。氢脆的隐蔽性在于不马上断裂,而是在承力件、薄壁件、螺纹件的后续服役中突然失稳。因此,“不含氯”不是高端选项,而是钛合金切削液的基本准入条件。对于航空、医疗等承力或植入类零件,还应进一步要求无卤素、低硫或无硫,并以聚合酯、植物基合成酯、磷酸酯等非活性极压载体承担润滑功能。
二、选型逻辑:不按“钛合金专用”一刀切,但“禁氯”没有商量余地
现实中,钛合金加工液并不都需要按TC4、TA15、TB6逐一拆分成独立产品。市面上存在可同时覆盖钛合金、铝合金、不锈钢的广谱型产品,也有在高压、硬水、软水条件下保持低泡和稳定的半合成或微乳化方案。“一液多用”在钛合金场景下是成立的,但它成立的前提比铝合金更严格:配方必须无氯,且现场管理窗口更窄。
因此,选型建议按“风险边界”而不是“牌号对应”来写:
| 现场场景 | 选型思路 | 验证重点 |
| 钛合金与铝、钢混线,钛占比不高 | 广谱型无氯半合成或微乳化液,追求一液多用 | 确认配方无氯;用钛合金试件或切屑做浸泡/切削验证,重点看粘刀和表面完整性,不能只拿铝或钢的“没问题”代替钛的验证 |
| 钛合金为主、连续加工 | 无氯、酯基/复合极压体系,兼顾高压内冷和抗硬水 | 高压供液下的润滑保持性、消泡剂过滤损失、浓度上限(钛粗加工常偏上限)下的泡沫与残留 |
| 航空/医疗承力件、薄壁件、螺纹件 | 无卤素、低硫或无硫,pH稳态,残留易清洗 | 氯含量、硫释放、氢脆/应力腐蚀风险、工序间残留清洗;不能仅凭“钛合金适用”标签判断 |
| 深孔、攻丝、型腔等冷却难以直达的工序 | 优先保证高压内冷条件下的供液有效性,而非单纯提高极压剂用量 | 实际到达刀尖的压力和流量、内冷通道、喷嘴匹配;低压供液下“液在流但刀尖没被冷却”是常见假象 |
说明: 表中“无氯”“广谱兼容”“抗硬水”“低泡”均为应用方向,不是绝对承诺。钛合金选型的第一条否决项是含氯极压剂;第二条是用钢铁加工液的逻辑去套钛合金——不锈钢或合金钢常用的含氯极压路线,在钛上可能把“润滑”变成“腐蚀源”。工作液pH建议维持在弱碱性至中性偏碱的稳定区间(现场常见约8.5–9.5),但不应把某一固定pH当作所有钛合金和水质的通用答案,需结合缓蚀体系与水质管理。
三、工程师实操建议
① 先查“含不含氯”,再谈其他性能。
采购时要求提供氯含量、卤素、硫释放、pH范围等数据,不接受“通用不锈钢液直接挪到钛合金线”的做法。对于航空、医疗件,无氯无卤是起点,不是加分项。
② 浓度管理:折光读数要换算,钛合金通常偏上限。
水基体系现场常见管理区间为6%~12%,重负荷粗加工偏向高浓度。但折光仪读数是Brix,必须乘以产品折光系数并以滴定或供应商方法校准,不能把“折光读数等于浓度”。浓度过低会牺牲润滑和防锈,浓度过高则需关注泡沫、残留和清洗性,不存在“越高越好”。
③ 高压内冷不是选配,是钛合金加工的基本供液条件。
钛合金加工中切削液能否有效到达刀尖,比“液里加了多少极压剂”更决定成败。深孔和连续切削场景应保证足够的供液压力(现场常见≥50 bar,精加工或难冷却部位要求更高)和流量,并定期检查内冷通道、喷嘴和过滤,避免“高压泵在转、刀尖没液”。
④ 水质管理:抗硬水是便利,不是免验证。
部分广谱产品可耐受较高硬度(如宣传可达1000 ppm),但“抗硬水”不等于任何水质无需管控。补水应尽量使用纯水或软化水,避免钙镁和氯离子富集;同时关注槽液析皂、分层和微生物状态,钛微粉长期悬浮会催化氧化,过滤和排渣不能省。
⑤ 切屑与残液管理要一起做,钛火防控按企业EHS执行。
加工后及时清除切屑、避免堆积,工序间残留液应使用无氯中性清洗剂漂洗,避免把含氯残留带入后续酸洗、阳极化或热处理工序。切削液侧能做的是保证充分供液、降低切屑温度、不主动引入氯和氢;钛火防控、灭火剂选择和粉尘管理属于现场EHS与消防规程范畴,应按企业安全文件执行,切削液选型不替代这些管理措施。承力件和薄壁件的除氢安排也属于工艺与材料范畴,同样不能由切削液替代。
⑥ 建立以“热”为核心的问题记录。
记录粘刀发生时的供液压力、浓度、刀具磨损状态和切削参数,区分“供液不到刀尖”“浓度不足”“刀具已钝”“参数产热过大”几种情况,避免把所有烧刀都归因于“切削液润滑不够”而反复换液。
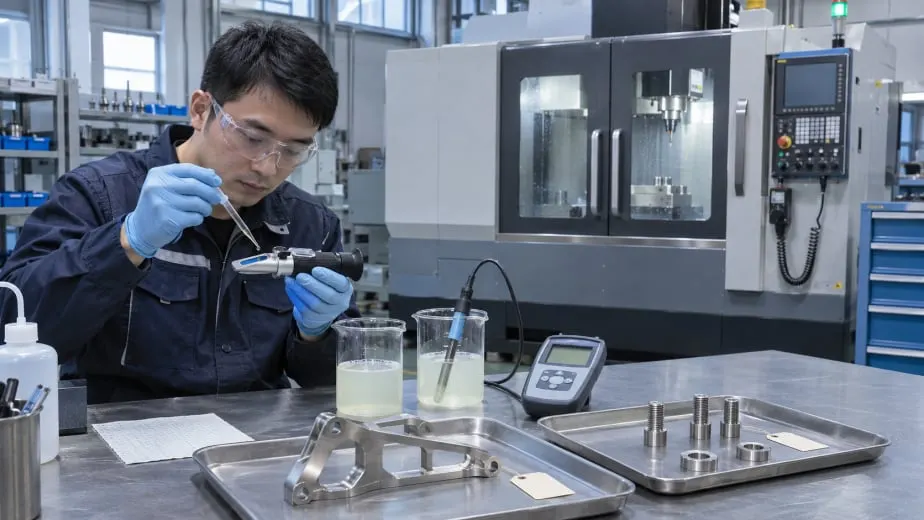 图3 切削液检测及钛合金试件验证准备
选型与现场验证建议
如现场遇到钛合金粘刀、烧刀、表面发蓝发黑、刀具寿命短,或加工后放置阶段出现微裂纹等问题,建议提供:钛合金牌号与状态、工序类型(铣/车/钻/攻丝)、供液方式与压力、工作液浓度/pH/氯含量/硬度、刀具磨损形态、切削参数、问题发生的时间线。选型应先过“无氯”这一关,再验证高压供液下的实际冷却效果和表面完整性,而不是仅凭“钛合金专用”或“极压型”标签做判断。
对于钛合金与铝、钢混线的现场,可以保留广谱型无氯方案的一液多用便利性,但验证时必须把钛合金作为热和化学活性的风险上限,不能只拿铝件或钢件的“加工正常”代替钛合金的粘刀、烧伤和氢脆风险验证。