铜铝混线加工:铜件长"绿毛"、铝件发黑、废液发臭?
—— 新能源液冷板、连接器、3C 五金加工现场排查指南 ——
现在的机加工车间里,"铜和铝"同时出现越来越普遍。不管是一台机床今天做铜、明天做铝,还是直接加工新能源电池端子、部分AI服务器液冷板这种涉及铜铝复合材料的工件,工艺员经常会遇到一个让人崩溃的"跷跷板"难题:
| ⚠ 跷跷板困境 为了保住铝件不氧化发黑,切削液的碱性不能低;但为了防住铜件发绿、长铜皂,又得疯狂往里加铜缓蚀剂。结果往往是:铜勉强保住了,铝却灰了;或者工件看着还行,但槽液变成了"蓝绿色"的糊糊,很快发臭报废。 |
遇到这些情况,别再让机台操作工盲目"加药"了。你很可能踩中了铜铝混线加工的 3 个隐形雷区。
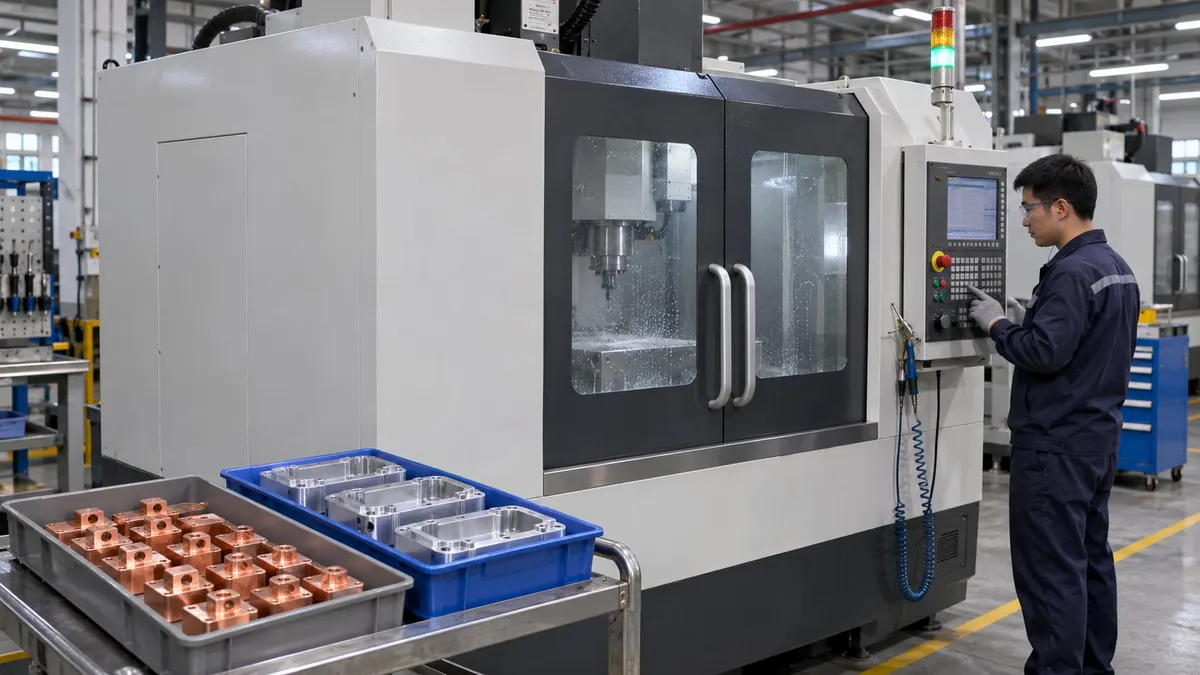
图1 铜件与铝件分批加工的 CNC 工位
雷区一:为了防铜件"绿毛",猛加 BTA,结果坑了铝
很多车间看到铜件表面起了蓝绿色的黏稠物(其实那是析出的铜皂),第一反应就是往槽液里加大量的 BTA(苯并三唑,又称苯并三氮唑)来防铜腐蚀。
| 💡 真相是:BTA 是一把双刃剑 · 它对铜的保护是"专精"的,但对铝的保护只是"辅助"。 · 在偏碱性(pH 9.0 以上)的体系里,BTA 确实能牢牢抓住铜离子。但如果配方把 BTA 当作万能药,忽略了专门针对铝的缓蚀剂(如有机羧酸、磷酸酯或特定硅氧烷等)的复配,铝表面就会因为缺乏足够的保护而出现灰黑色的腐蚀斑。 · 这不是 BTA 本身"毒害"了铝,而是它无法代替铝缓蚀剂去完成铝的保护任务。 👉 在铜铝混线体系里,铜缓蚀和铝缓蚀必须分兵作战,不能指望一种成分包打天下。 |
雷区二:被"高 pH"绑架,选错了液型
很多人有个死板的印象:加工铝,pH 必须搞到 9 以上。其实,现在很多针对铜铝混线的现代全合成液,工作液的 pH 完全可以做到相对温和区间。
它们保护铝,不靠高碱度去"硬抗",而是靠特定的缓蚀剂在铝表面形成一层透明的保护膜。在这个温和的环境下,铝是安全的,铜也不会因为强碱而加速溶解。如果你还在用老旧的高碱乳化液去做铜铝混线,注定天天要在"铜发绿"和"铝发黑"之间来回救火。
雷区三:复合材料最怕的"暗伤"—— 界面腐蚀与钎焊气孔
如果你们加工的是新能源电池端子、液冷板这种铜铝贴在一起的复合件,那就不能只看表面颜色了。
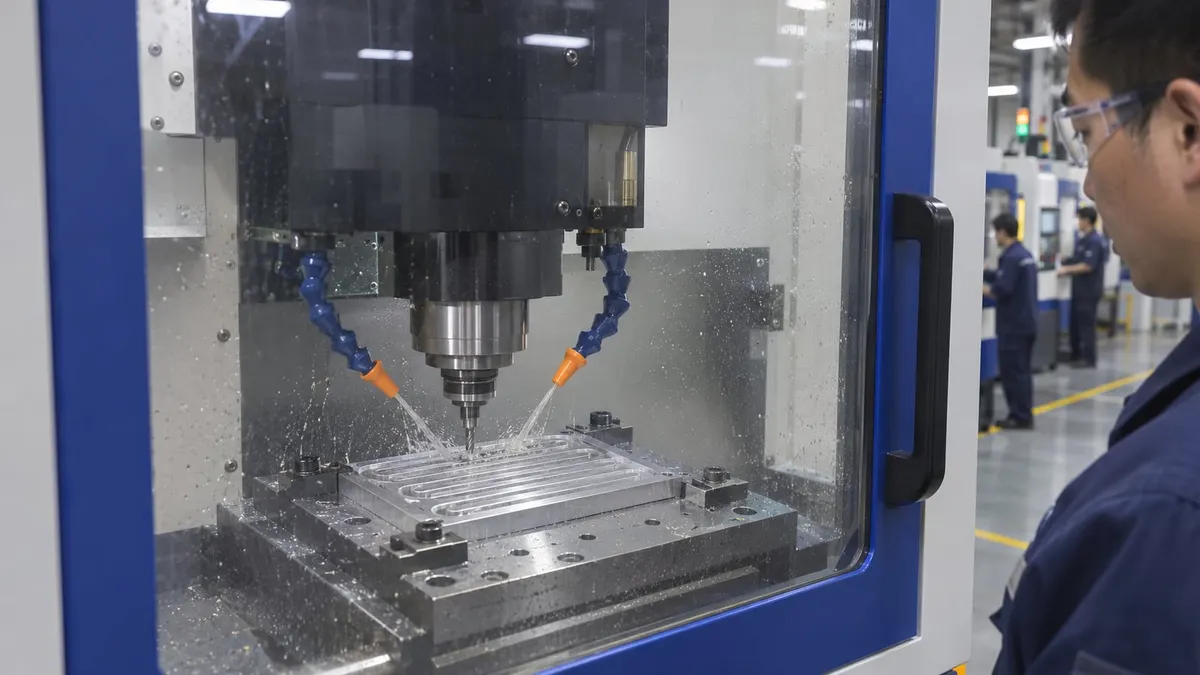
图2 铝合金液冷板流道的 CNC 铣削
- 原电池效应(电偶腐蚀):铜和铝在切削液里一泡,天生就会形成原电池效应,铝会作为阳极被加速溶解。普通的切削液根本防不住接缝处的这种微小腐蚀。
- 焊接环节的致命隐患:如果切削液清洗性不好,残液留在铜铝缝隙里,到了钎焊或激光焊接环节,直接导致大量气孔、虚焊。整批价值几万块的液冷板,可能就因为用错了一桶液,全部报废。
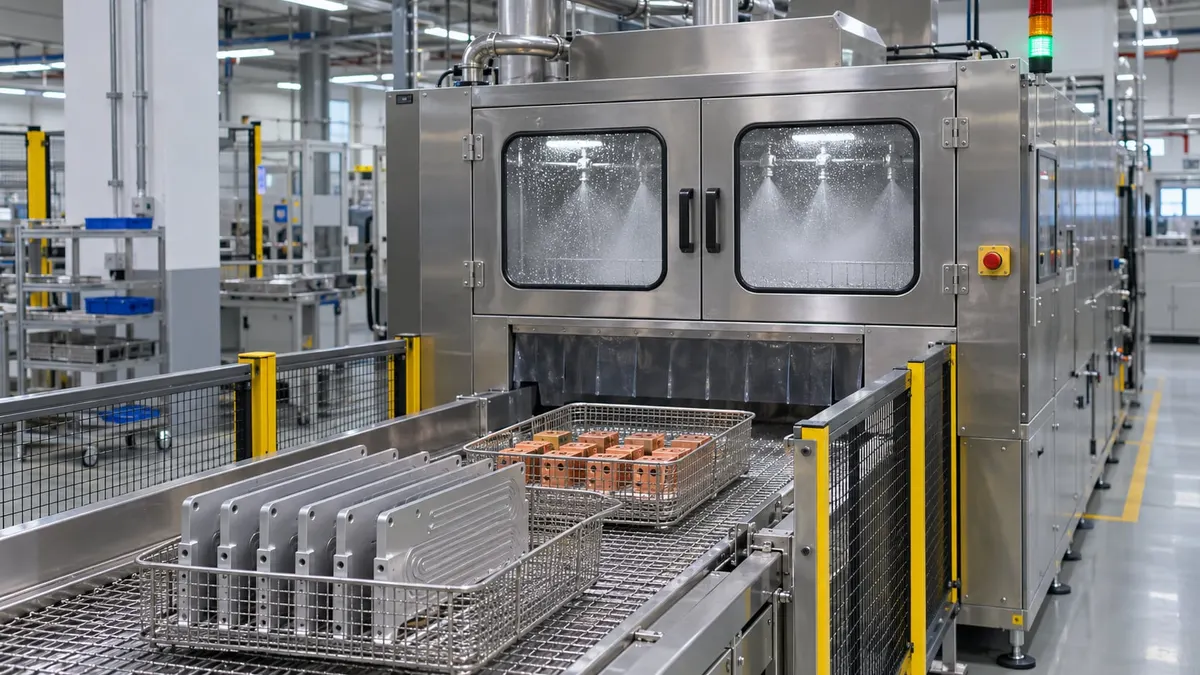
图3 铜件与铝件分批进入水基清洗工位
💡 车间主管的现场排查清单
如果你们的铜铝混线槽液正在出问题,别光顾着调参数,建议先做这三步:
1. 看槽液颜色:拿烧杯接一杯液,静置。如果杯底或液面有蓝绿色沉淀,说明铜离子已经大量溶出,你的防铜体系已经崩溃了。
2. 看工件表面:如果铝件发黑,别再加 BTA 了,立刻测一下 pH 和浓度,大概率是槽液太碱或者缺乏铝专用缓蚀剂。
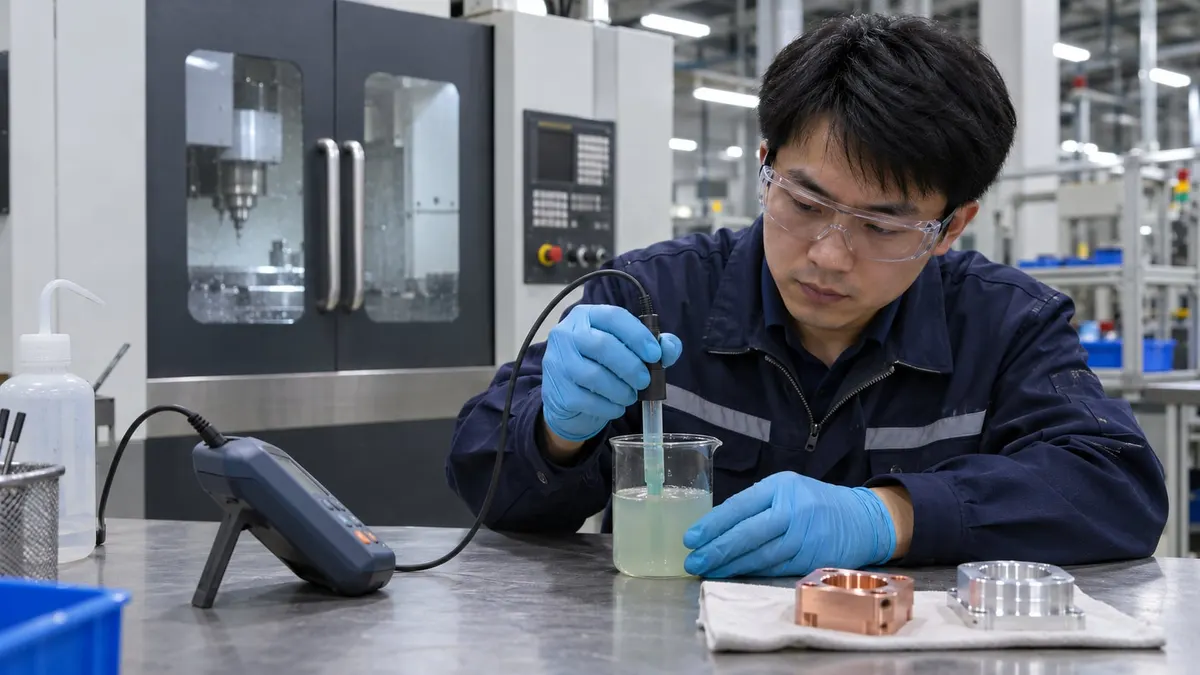
图4 在用切削液取样与 pH 检查
3. 做"绑片"实验:拿一块铜片和一块铝片,用皮筋绑在一起,泡在你现在的切削液里,放个两三天。如果铜铝接触的地方出现明显的坑或者黑斑,说明你的液根本压不住原电池腐蚀,赶紧换方案。
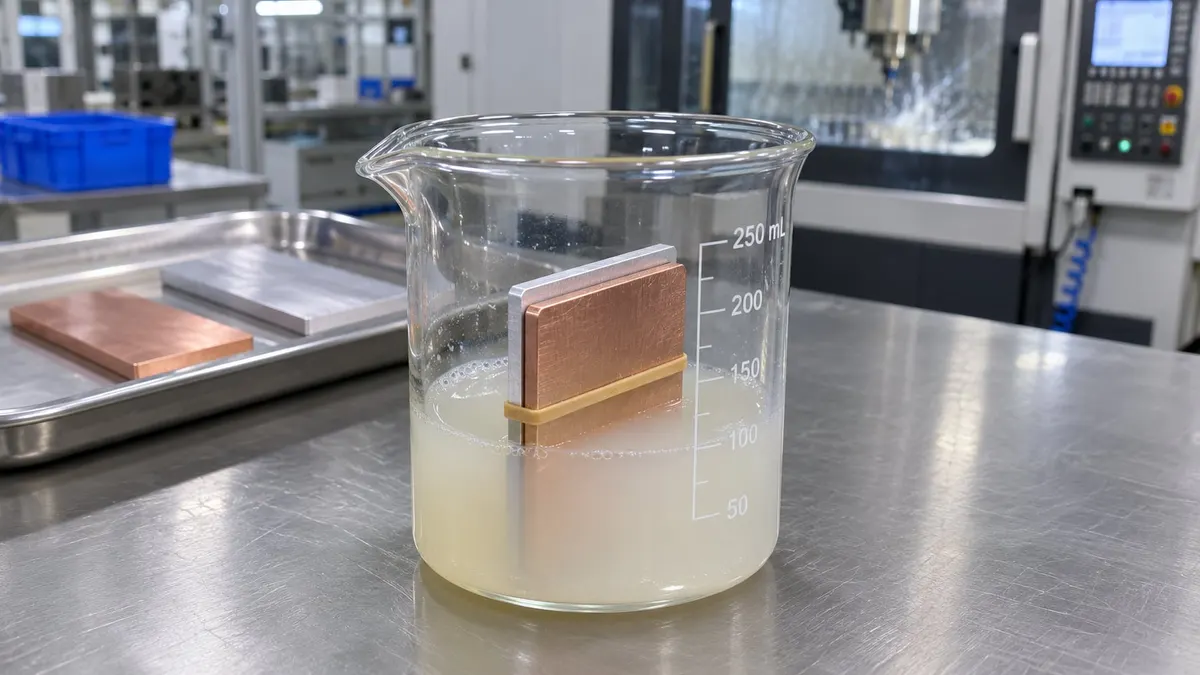
图5 铜铝试片接触浸泡对比布置
| 👇 遇到搞不定的铜铝加工问题?直接找我们! 我们不卖那种"什么都能干、什么都干不好"的通用货。针对铜铝混线、特别是新能源铜铝复合材料加工,我们有专门定制的高阶方案: ✅ 低 pH 温和全合成体系:彻底摆脱"高碱伤铝、低碱伤铜"的死循环。 ✅ 复合缓蚀技术:针对铜和铝分别成膜,不长铜皂,不黑铝件。 ✅ 极低残留、完美兼容钎焊:洗得干净,不产生气孔。 ✅ 针对原电池效应的界面保护:连复合件的结合面一起护住。 如果你正在为工件发黑、铜皂发绿、或者焊接气孔头疼,直接把你的具体材质牌号、加工方式(混线还是复合件)发给我。我们可以寄样免费做"铜铝绑片腐蚀测试",让测试结果说话。 |