轴承磨削液:套圈发蓝烧伤、工序间生锈、异音报废,别只盯着砂轮找原因
面向轴承(GCr15 高碳铬钢)外圆磨 / 内圆磨 / 无心磨及超精研工序的冷却清洗排查指南
在轴承(如深沟球套圈、圆锥滚子,材质多为 GCr15 轴承钢)的磨削现场,最让人头疼的三大“恶梦”通常是:
- 表面烧伤(发黄、发蓝、退火):尤其是外圆磨(OD)在切除量较大、或冷却液未能有效进入磨削区时,极易导致表面硬度下降,轴承装机后早期失效。
- 工序间生锈:特别是梅雨季或水基清洗后,堆在周转箱里一夜之间起浮锈。
- 异音(BVT)超标与超精研划伤:极细磨泥和清洗剂残留压入滚道,噪音超标,直接报废。
遇到这些问题,很多车间主管的第一反应是:修整砂轮、调低进给量、或者把磨削液浓度拼命往上加。
| ⚠ 但现实往往是…… 参数调了,浓度加了,烧伤依然存在,锈依然在生。因为轴承磨削是一个“极高的局部热量 + 极细铁粉污染 + 后道清洗衔接”的系统工程。如果磨削液选型不对,或者现场管理没卡住关键点,换什么砂轮都没用。 |
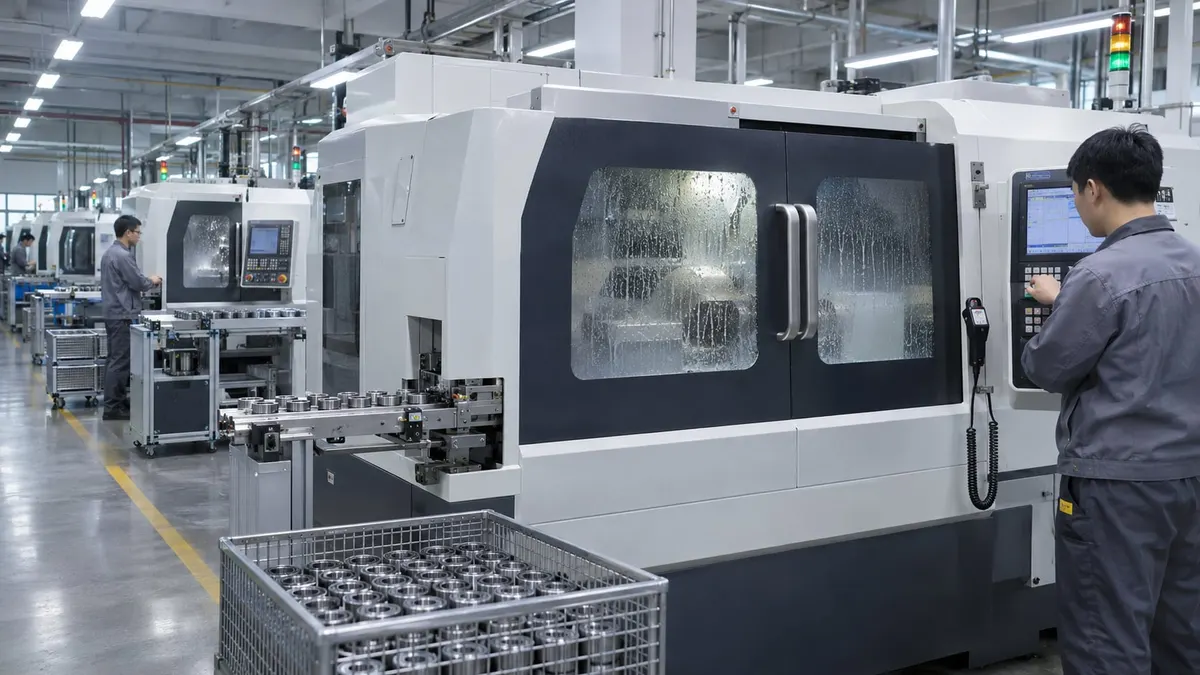
图1 现代轴承磨削生产车间
一、烧伤与发蓝:外圆磨的“气障层”,靠“浇”是浇不透的
轴承外圆磨和无心磨的线速度极高,接触区瞬时温度可达上千度。很多人不知道的是:高速旋转的宽幅砂轮表面,会裹挟一层坚硬的“气障层”(Air Barrier)。如果磨削液只是低压大流量地“浇”上去,液体会被气障层直接弹开,根本进不到磨削弧区——热量散不出去,工件瞬间就会退火发蓝。
| ✅ 选型避坑 · 轴承磨削液的第一性能要求,永远是“极压冷却与渗透”,而不是单纯的“高润滑”。 · 必须使用极低泡配方。外圆磨液量大、飞溅猛,泡沫多会形成隔热层,让气障层更难打破,直接导致烧伤。 |
💡 现场动作:检查外圆磨的喷嘴,是不是高压、精准地指向磨削切入角。优先考虑靴式喷嘴、高压供液,或加装挡风板来破除气障,而不是单纯加大流量。
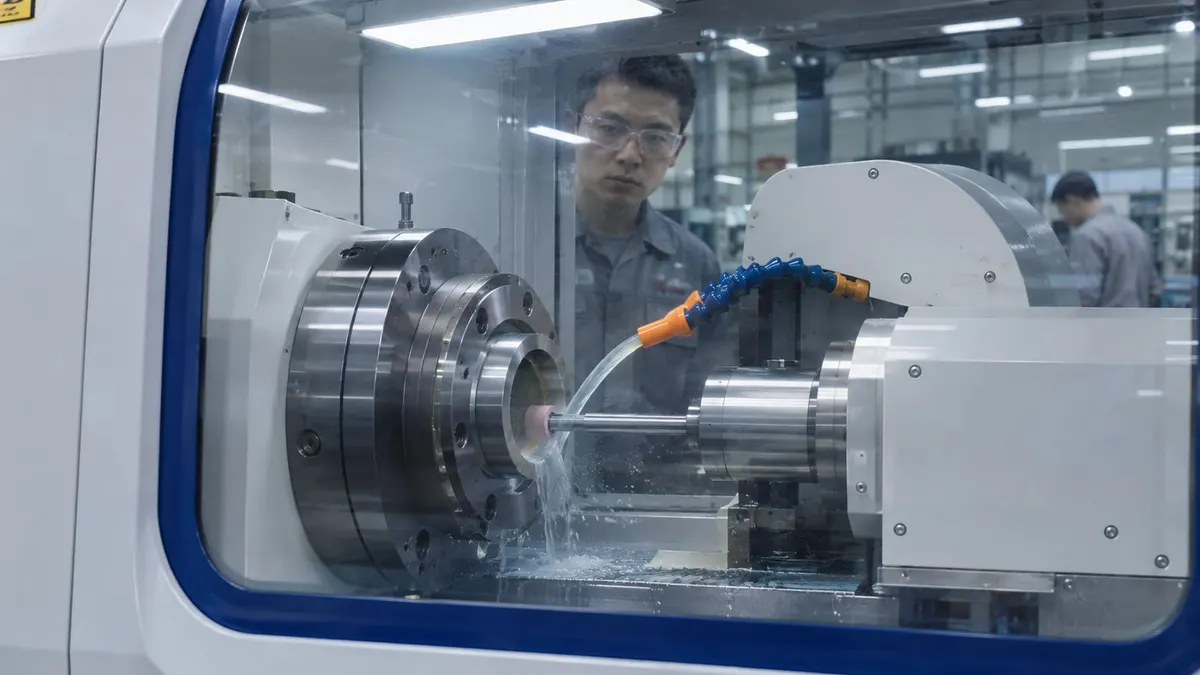
图2 轴承套圈内圆磨削与定向供液
二、生锈与恶臭:极细磨泥在“吃掉”你的防锈剂
轴承磨削(特别是沟道磨和内圆磨)产生的铁屑极细微(微米级),比表面积巨大,就像海绵一样。它们悬浮在槽液里,会疯狂吸附、消耗掉切削液里的防锈剂。当防锈剂被耗尽,工件必然生锈;当铁粉和机床导轨油包覆在槽底,厌氧菌必然繁殖,槽液发臭。
| 🔍 现场判断与管理 警惕折光仪“虚高”:铁粉和杂油会严重干扰折光仪读数。测出来浓度偏高但工件依然生锈,说明那是假浓度。此时拼命加原液只会导致表面活性剂过量,引起泡沫和清洗困难。更可靠的做法:折光读数乘以产品系数后,结合滴定或供应商方法交叉验证。 必须死磕过滤:轴承行业对清洁度要求极高。如果磨削液不能迅速分离微米级铁粉,所有防锈剂都在“防铁粉”而不是防工件。建议配合离心机、磁力分离器或高精度纸带过滤。 |
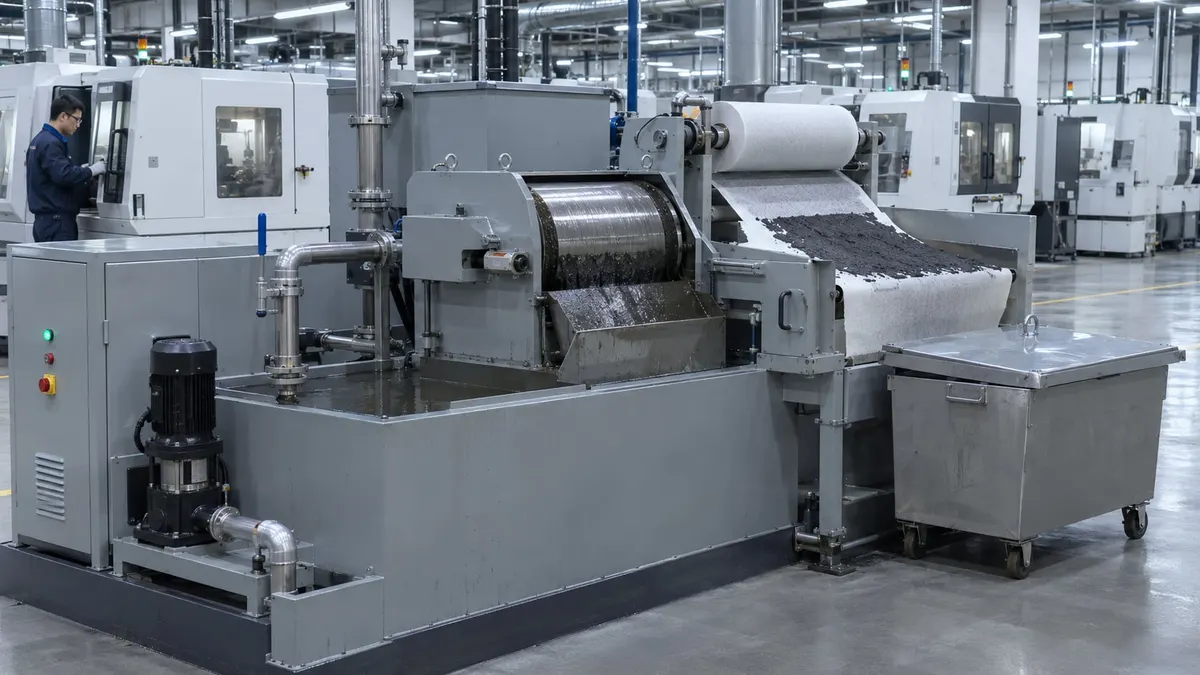
图3 磨削液磁分离与纸带过滤工位
三、异音与超精研划伤:磨削液与清洗剂的“兼容性”排查
轴承磨削后紧接着就是超精研或水基清洗。很多厂遇到过这种诡异现象:磨床槽液好好的,但进了清洗机后,清洗剂很快失效发臭,或者超精研工位老是出划伤。遇到这类问题,需要优先排查的方向是:磨削液残留与清洗剂是否兼容。
如果磨削液含有大量难清洗的厚油膜或皂类,带到清洗机后可能与水性清洗剂反应,生成黏糊糊的皂垢;这些皂垢混合微米铁粉,最后极易压入滚道,形成异音和划伤。
| ✅ 选型建议 · 现代高端轴承磨削,更倾向于低残留、易漂洗、与后道清洗剂兼容的半合成或全合成体系。 · 优秀的磨削液应具备极长的槽液寿命:减少换液频次、降低危废处理成本,更能避免频繁换液导致的批次质量波动。 |
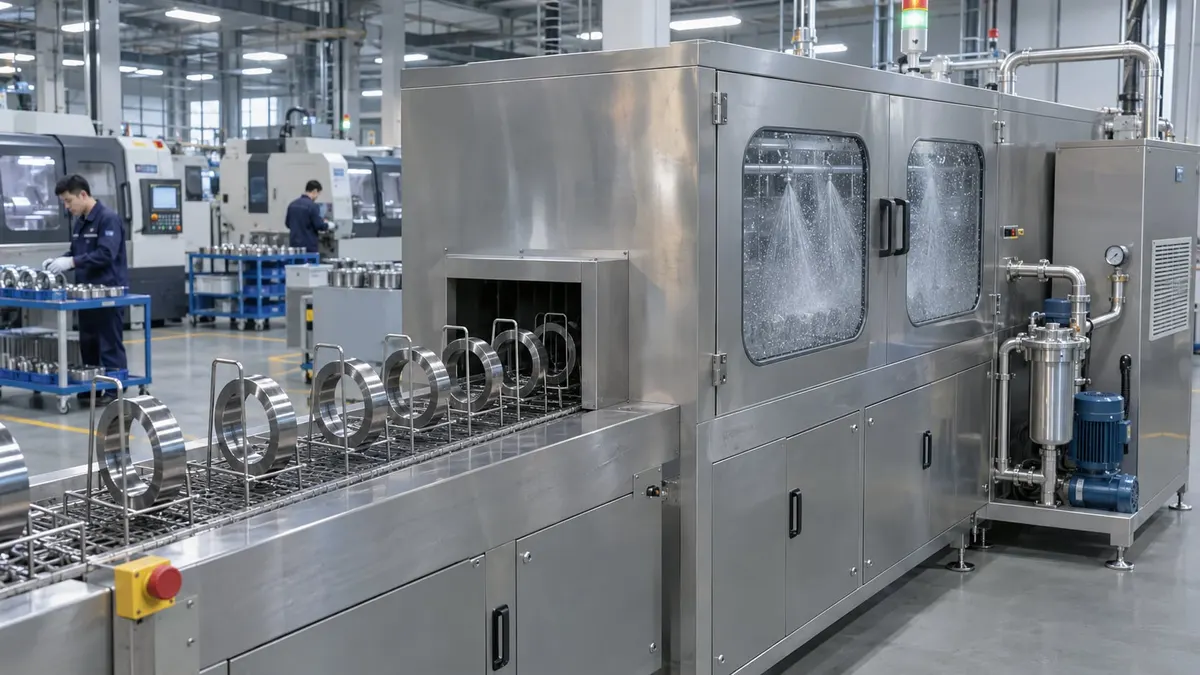
图4 轴承套圈水基清洗工位
四、给轴承工艺 / 设备工程师的排查清单
如果你车间里的轴承磨削经常出问题,建议做以下三项排查:
1. 测浓度前,先测 pH:轴承液 pH 建议维持在 8.5~9.5。如果 pH 跌破 8.0 且伴随微臭,提示防锈体系可能已经不足,需要排查微生物和浓度状态,而不是盲目加原液。
2. 检查过滤机泥饼:泥饼太厚、带油太多?说明体系的抗杂油和沉降性极差,该考虑换液或者升级撇油 / 过滤设备了。
3. 做铸铁屑防锈试验:拿现场刚磨出来的铁粉,包在润湿的棉纱里放置 24 小时,如出现明显锈蚀,说明防锈余量告急。(注:这是现场快速判断手段,不能替代标准的 GB/T 防锈试验方法)
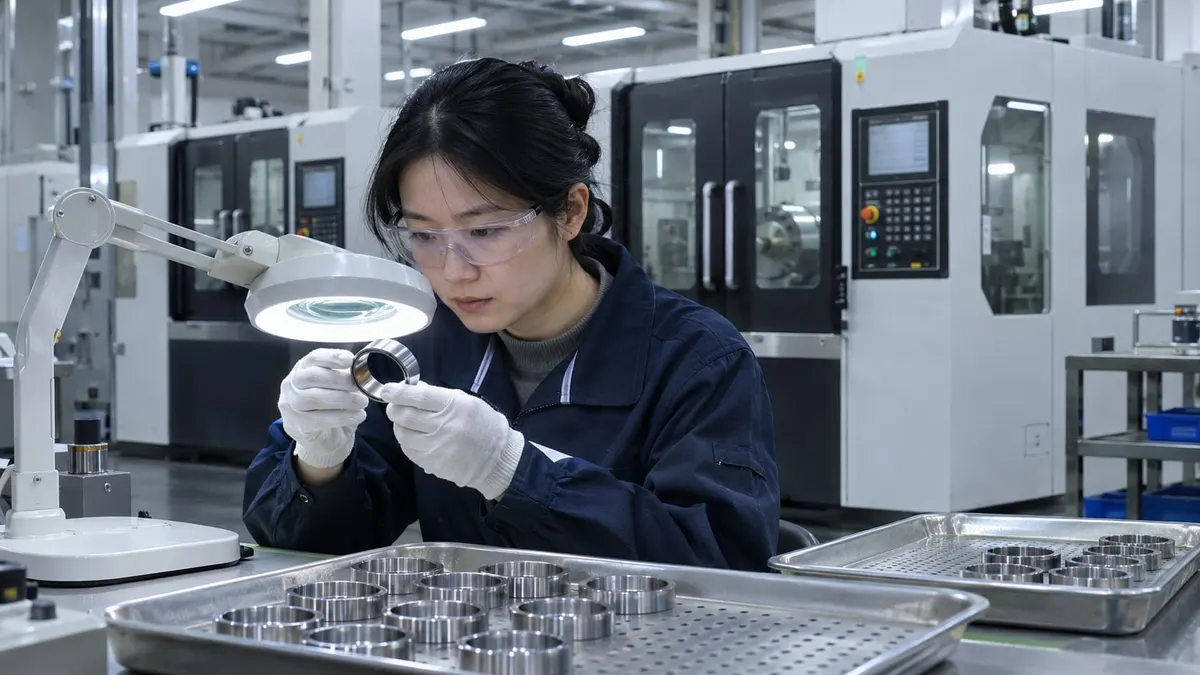
图5 轴承套圈滚道外观检查
| 🤝 我们可以帮您 如果您正在面临轴承套圈外圆磨发蓝、工序间生锈、或清洗剂与磨削液“打架”的问题: 上海助兴实业可以提供针对轴承行业专项定制的长寿命、低泡、高清洗防锈型磨削液,不仅能解决磨削加工本身的痛点,还能完美兼容下游的清洗与超精研工序。 把你的加工材质(如 GCr15)、主要工序(如外圆磨 / 内圆磨 / 无心磨)、以及对清洁度的具体要求发给我们,我们帮你做一次系统评估——选对液,管好槽,彻底告别“又臭又锈”。 针对 GCr15SiMn 等大尺寸 / 高淬透性牌号,或渗碳轴承钢的特定磨削需求,也可做对应调整。 |