线切割频繁断丝、割铝发黑?别换钼丝了,问题出在“液”上!
面向快走丝/中走丝/慢走丝加工现场的冷却介质排查指南
在线切割车间,最让操作工崩溃的瞬间是什么?
正在割一套高价值模具,突然“啪”的一声,丝断了。 断在厚件里,不仅穿丝要穿半天,工件还可能因为放电中断产生接刀痕,直接报废。
为了解决断丝和效率低,车间通常的做法是:换更贵的钼丝、加大脉冲电流、调慢进给速度。但在我们走访的几十家模具和机加工车间里,真实情况往往是:丝换了,电流加了,该断还是断;尤其是割铝合金和厚板时,工件表面还黑得像炭,洗都洗不掉。
今天,我们把不同材质在切割中遇到的核心痛点,以及工作液配方的底层逻辑掰开揉碎讲清楚。看看你车间里的那槽液,到底差在哪。
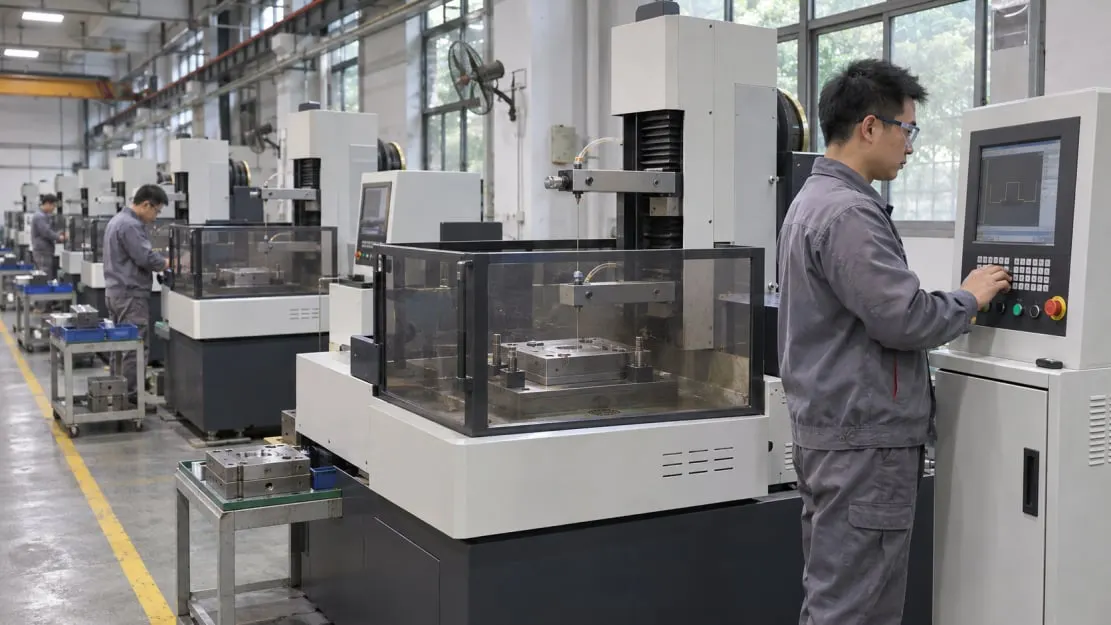
图 1 模具车间的中走丝电火花线切割设备
不同材质,正在被哪些问题折磨?
1. 模具钢(厚件/淬火态):断丝与表面烧伤
切Cr12、SKD11等淬火厚件(超过200mm)时,排渣距离长。如果工作液渗透性差,冲洗液进不到底部,排不出渣,立马短路断丝。放电产生的重铸层和热影响区,需要多次切割修刀,对工作液的清洗性要求极高。
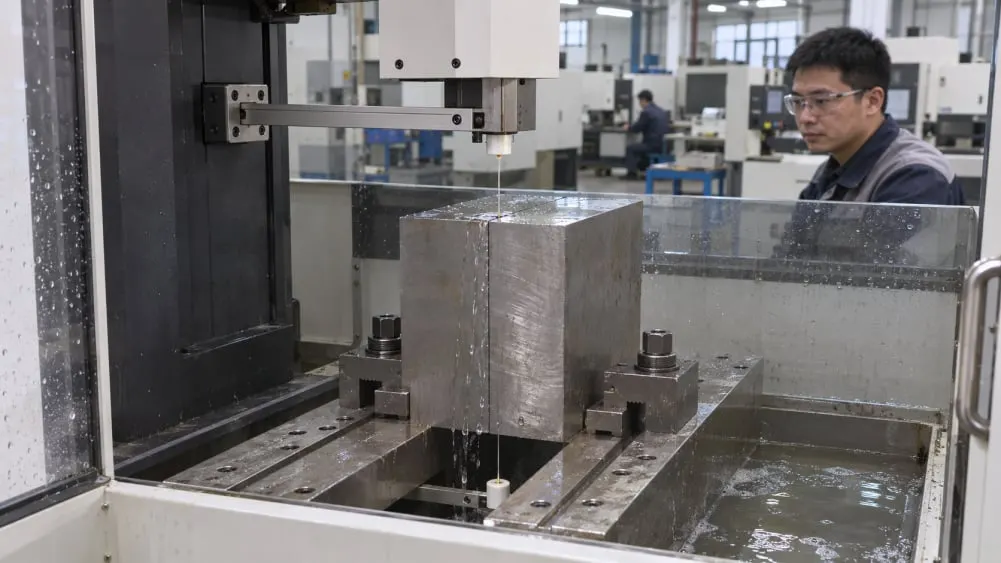
图 2 厚模具钢的电极丝导向与切缝冲液
2. 铝合金(3C/精密件):发黑与长白斑
铝是两性金属。切割时,一方面放电高温让铝屑极易氧化发黑,并像焊渣一样粘附在表面;另一方面,如果工作液pH控制不当,极易在水中发生电化学腐蚀,在切割面留下深入材料0.01–0.04mm的黑点或白斑(合适的铝专用液电导率通常需精细控制)。常规后道清洗根本洗不掉。
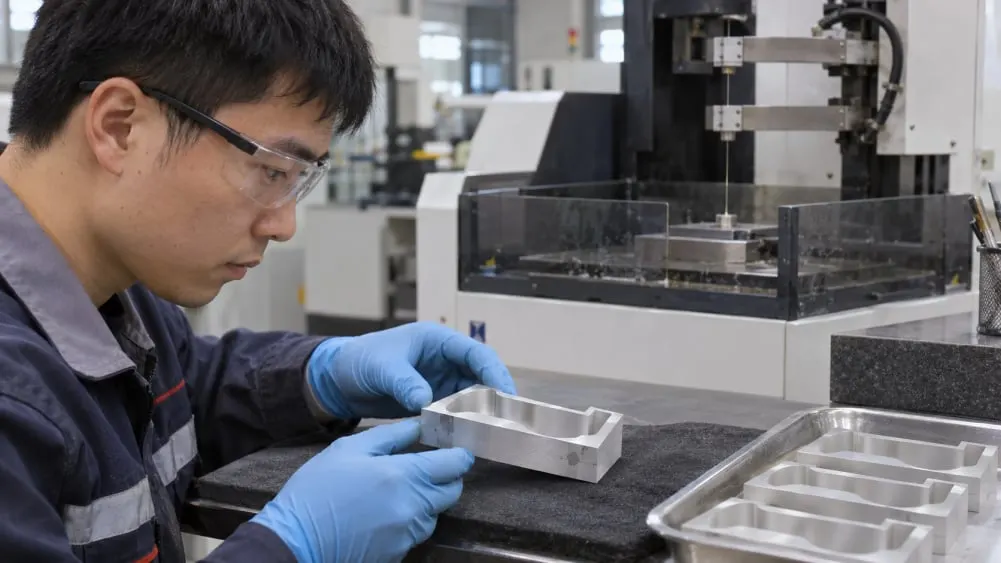
图 3 铝合金线切割件的切割面检查
3. 硬质合金/钨钢与钛合金:效率低与隐性损伤
钨钢(HRA90以上)极难加工,切割速度慢。如果极压润滑和排屑不足,局部二次放电会加剧表面损伤,部分含钴钨钢还容易引发表面的劣化甚至微裂纹。钛合金加工中,参数与液体匹配不当,极易导致表面氧化着色,航空件往往需要反复修刀。
为什么市面上的“通用型”,救不了这些痛点?
很多工厂为了省事降本,买了市面上宣称“什么都能切”的普通通用型合成液。但所谓的“通用”,往往意味着“平庸”。 这种基础配方为了兼顾所有材料,在每个单项性能上都做了妥协。遇到厚板排屑不畅、铝合金易腐蚀发黑这种极端工况,通用液根本兜不住底。
具体来说,不对路的液,存在三个致命缺陷:
缺陷一:导电率“忽高忽低”
普通液对水质的把控不严。水里的钙镁离子,加上切割产生的金属微粉悬浮,导致导电率随时在变。导电率一高,电极丝和工件直接“连电”,脉冲放电变成持续电弧,瞬间烧断钼丝。
专用配方是怎么解决的:
采用去离子水级基础配方,并添加导电调节剂,将导电率锁定在最适区间。不管切厚模具钢还是易产生微粉的铝合金,放电火花始终均匀,不“连电”短路。
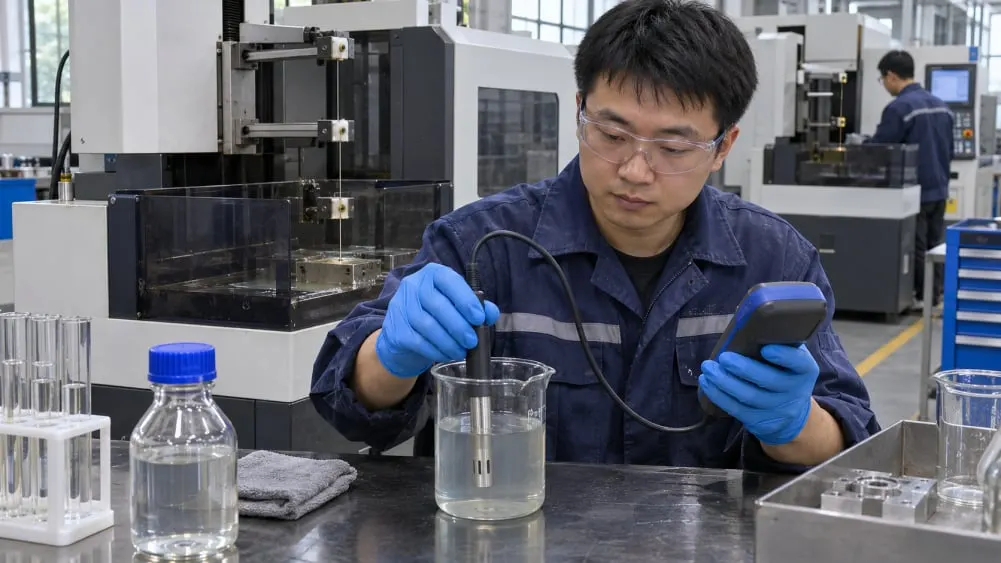
图 4 线切割工作液样品的电导率检测
缺陷二:极压与清洗“糊丝糊渣”
通用液缺乏针对特定材质的极压润滑,表面张力往往偏大,渗不透厚板底部切缝,铁渣、铝渣排不出来,在缝里打转,造成二次放电和断丝。
专用配方是怎么解决的:
复配特种合成极压剂和高分子表面活性剂。极低的表面张力让它瞬间钻进极窄切缝,强力冲走深处残渣;特种极压膜在钼丝上形成隔离层,杜绝熔融铝屑“焊死”,做到割厚不堵、割铝不黑。
缺陷三:微粉沉降“一锅粥”
线切割产生的金属微粉极细。通用液为了使配方稳定,往往让微粉长期悬浮在水里。这相当于你拿含研磨砂的“一锅粥”在循环。划伤工件的同时,也大幅缩短了水泵和导轮的寿命。
专用配方是怎么解决的:
加入高效微粉絮凝沉降技术,铁粉、铝粉迅速抱团结块沉入水箱底部,槽液保持清澈,保护水泵,延长工作液寿命。
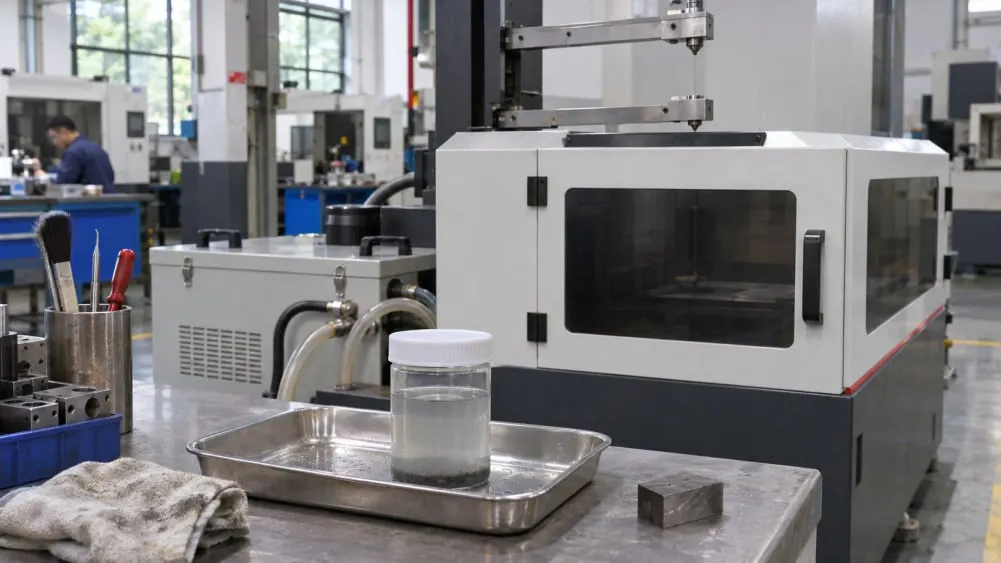
图 5 线切割工作液静置后的金属微粉沉降
真实数据:换液之后的对比
| 指标 | 不对路的通用液 | 针对工况优化的专用线切割液 | 核心原因 |
|---|---|---|---|
| 断丝率(厚件) | 割厚件极易短路断丝 | 放电稳定,断丝率大幅下降 | 导电率稳定,排渣顺畅不卡丝 |
| 表面质量(割铝) | 发黑,烧伤层厚,长白斑 | 割面清爽,无黑灰 | 极压润滑到位,防电化学腐蚀 |
| 硬质合金/钛合金 | 切割慢,表面易劣化 | 效率提升,表面完整性好 | 稳定放电与极压保护 |
| 排屑与槽液 | 微粉悬浮,槽液浑浊 | 微粉快速絮凝沉底,槽液清澈 | 絮凝沉降技术,防止二次划伤 |
| 槽液寿命 | 容易发臭、脏浊 | 寿命长,气味低 | 纯合成体系,不含易腐败组分 |
算算线切割的成本账
不要为了省几十块钱的线切割液,去用不对路的便宜货。
一次短路断丝,废掉的是半天的工时和昂贵钼丝;一次割铝发黑,后道清洗要人工一点点去抠;切钨钢时液没选对,反复修刀的时间远超液的差价。
工作液不是辅料,它是决定放电稳不稳、断不断丝的核心介质。
👇 你的线切割,是不是也在断丝、发黑和效率低下之间反复?
上海助兴实业专门针对快走丝、中走丝、慢走丝开发了长寿命、防发臭的专用切割液:
✅ 稳定导电率:抗杂质干扰,放电平稳,大幅减少短路断丝。
✅ 超强渗透清洗:专治割铝发黑、割厚件排屑不畅,表面清爽无黑灰。
✅ 极速微粉沉降:槽液清澈,拒做“一锅粥”,保护水泵与导轮。
✅ 多材质专案匹配:切模具钢,有侧重排屑与厚板极压的配方;切铝合金,有防发黑、防腐蚀的专案。拒绝用“平庸的通用液”糊弄你的机床。
如果你正面临线切割频繁断丝、割铝发黑、或者切难加工材料效率低,直接把你的走丝方式(快/中/慢)、主要切什么材质与厚度、目前用的是什么液发给我们。
我们可以为你提供导电率与清洗沉降的模拟测试,并寄送针对你主力材质的专用样品试用。用真实的数据说话,帮你把断丝率降下来,把加工效率提上去!