在LED衬底、第三代半导体(碳化硅)、精密陶瓷以及半导体石英玻璃件的加工车间里,最让老板心滴血的,就是“切不好、磨不精、洗不净”。
这些材料又硬又脆,为了压住崩边、消除线痕,车间通常会在两个工艺路线上纠结:
一是用纯油或高油量乳化液:润滑好,但冷却差、车间油雾大。尤其是石英微粉混在油里,槽底极易形成厚厚的“糊状油泥”,后道超声波极难清洗,废液危废处理成本极高。
二是用普通水基液:冷却好一点,但极压润滑往往不够,崩边压不住。
几家硬脆材料加工厂里,真实情况往往是:用水基液的,崩边一直卡在20μm左右下不来;用纯油的,石英件加工时不仅清洗极其痛苦,更怕高速切削下油雾引发的火灾隐患。 耗材和废品成本根本压不住。
如果你也在切、磨这些“硬骨头”,看看瓶颈到底出在哪。
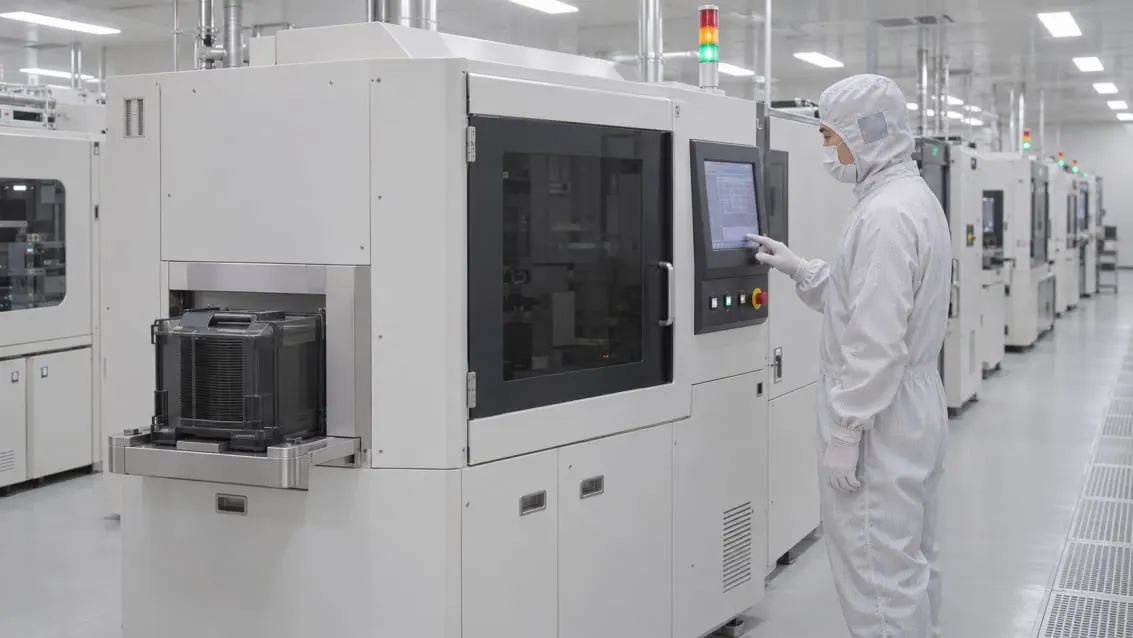
图 1 金刚线切片车间与碳化硅、蓝宝石坯料
现场:顶级的金刚线和砂轮,为什么跨不过那道坎?
某加工半导体石英玻璃件和碳化硅衬底的工厂,车间里既有老工艺的纯油机台,也有改用水基液的机台。现场反馈了三个“治不好”的老毛病:
水基液机台:碳化硅切出来崩边卡在 20μm 左右,高端单子接不住。
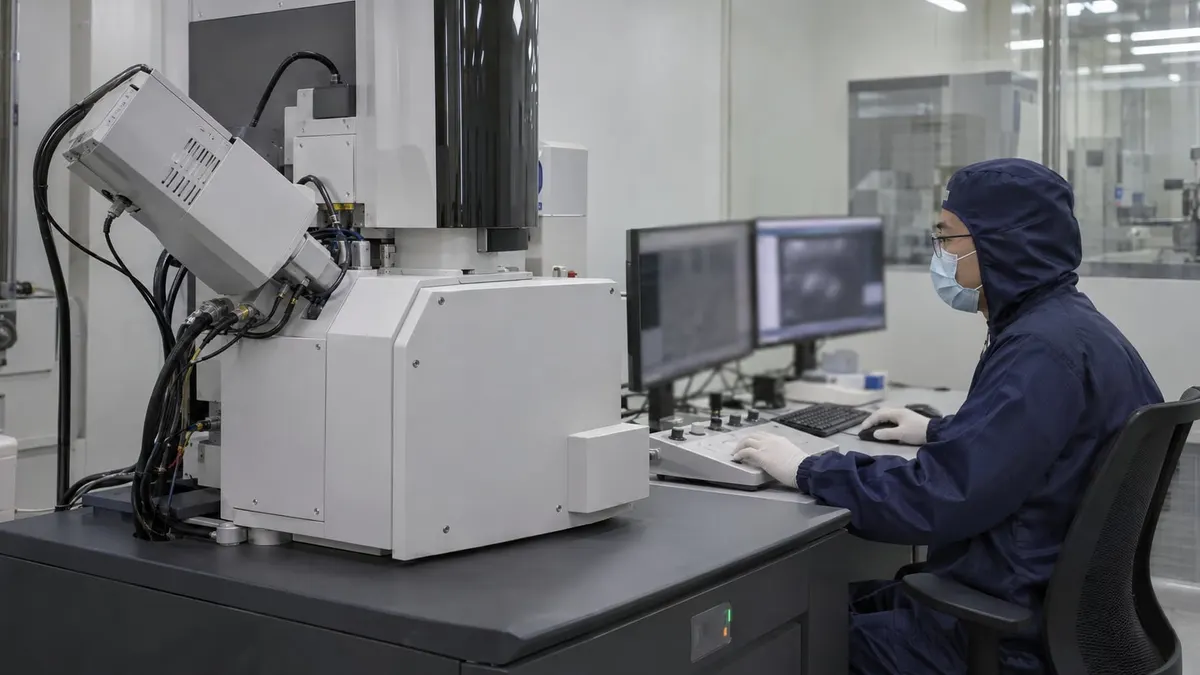
图 2 碳化硅切片的边缘显微检查
纯油机台:石英玻璃件在切割或深腔磨削时,极细的石英粉末在油槽里迅速沉积板结,变成极难清理的糊状粉垢;且部分工况下偶发热震开裂。
共性问题:金刚石砂轮没磨多久就“钝”了,微粉悬浮导致槽液很快变脏,划伤工件。
归因一:极压润滑与冷却的“跷跷板”
碳化硅切削,需要极高的极压润滑来抑制崩边;而石英玻璃磨削,需要极快的冷却来防止热裂。
普通水基液的死穴:极压膜在高温下瞬间破裂,金刚石颗粒在“硬凿”,导致崩边卡在20μm下不来。
纯油的死穴:润滑够了,但比热容低、散热慢。石英深处切削热散不出去,极易引起热应力损伤;更致命的是,极细的石英粉末在油性介质中无法沉降,迅速变成糊状油泥,不仅划伤表面,还极其难以过滤和清洗。
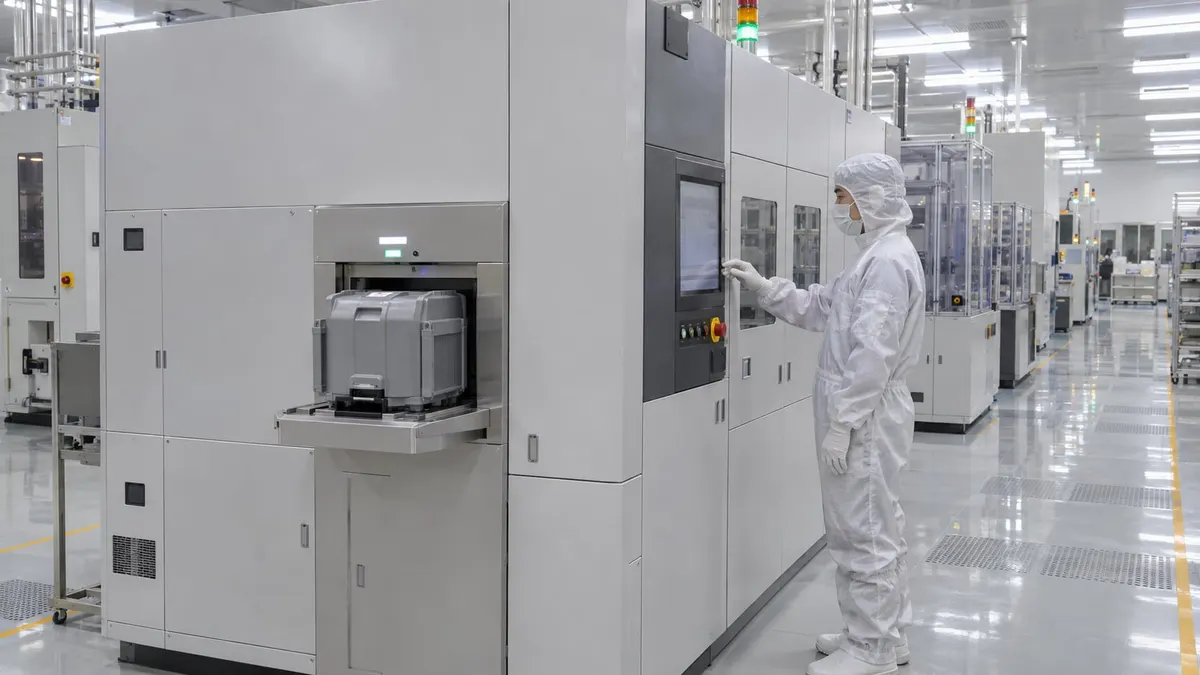
图 3 石英玻璃深腔侧壁磨削与供液
💡 破局点:破局的关键是“高极压的水基液”——既要用水基的高比热容把热量瞬间带走(解决热裂),又要通过特种极压添加剂提供媲美纯油的润滑膜(解决崩边);同时,必须具备油基做不到的极速微粉沉降能力。
归因二:石英微粉的“固液分离”死穴
石英和碳化硅切磨下来的微粉极细、硬度极高。在传统油基或劣质水基体系中,这些微粉长期悬浮或形成板结。
如果在现场不能实现快速固液分离(沉降),微粉随液体循环,就像极细的“砂纸”,反复划拉已加工表面;同时会糊死砂轮气孔,并严重损耗循环泵和过滤设备。对于石英加工厂来说,“如何让切削液里的石英粉快速沉淀、不变成糊状油泥”,往往比单纯选什么油更决定车间的运转效率。
💡 破局点:必须选用微粉絮凝沉降极快的专用配方,让硬质碎屑在槽底迅速沉淀,配合固液分离设备轻松排走,杜绝二次循环。
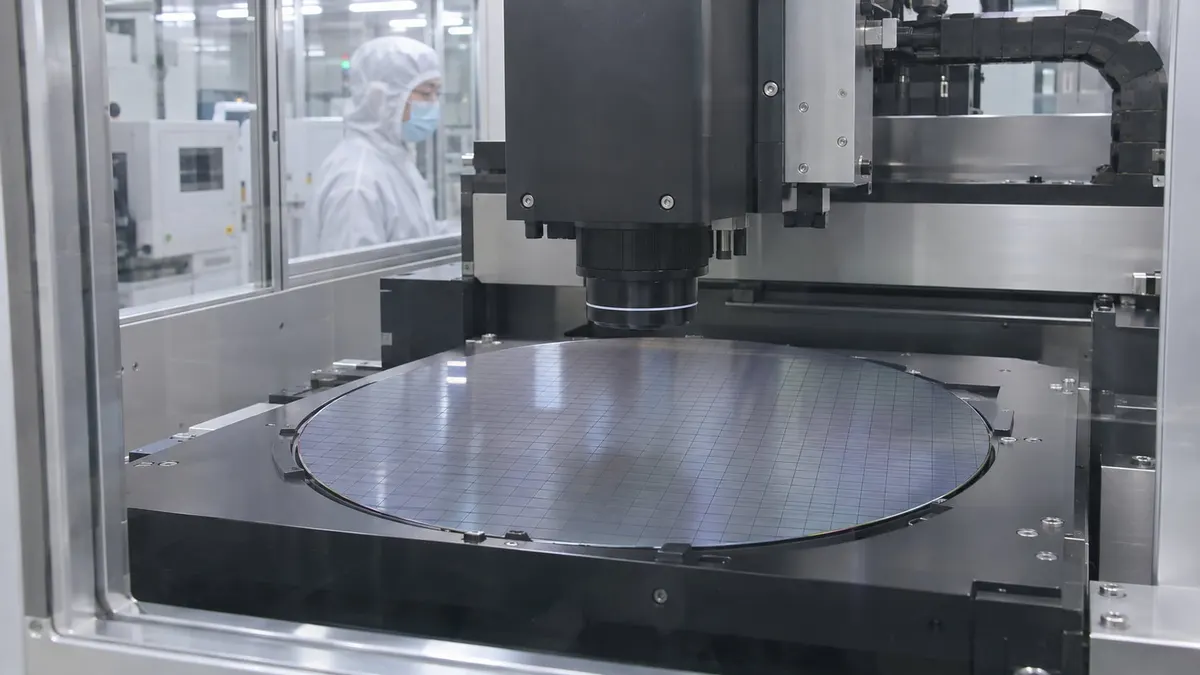
图 4 检测
归因三:渗透性太差,液体根本没进切缝
金刚线切缝极窄。如果液体的表面张力大,进不到最深处,刀齿在深处干磨,不仅增加崩边风险,对于热敏的石英材料更是致命的。
💡 破局点:专用液必须具备极低的表面张力,像水一样钻进微小缝隙,瞬间带走切削热。
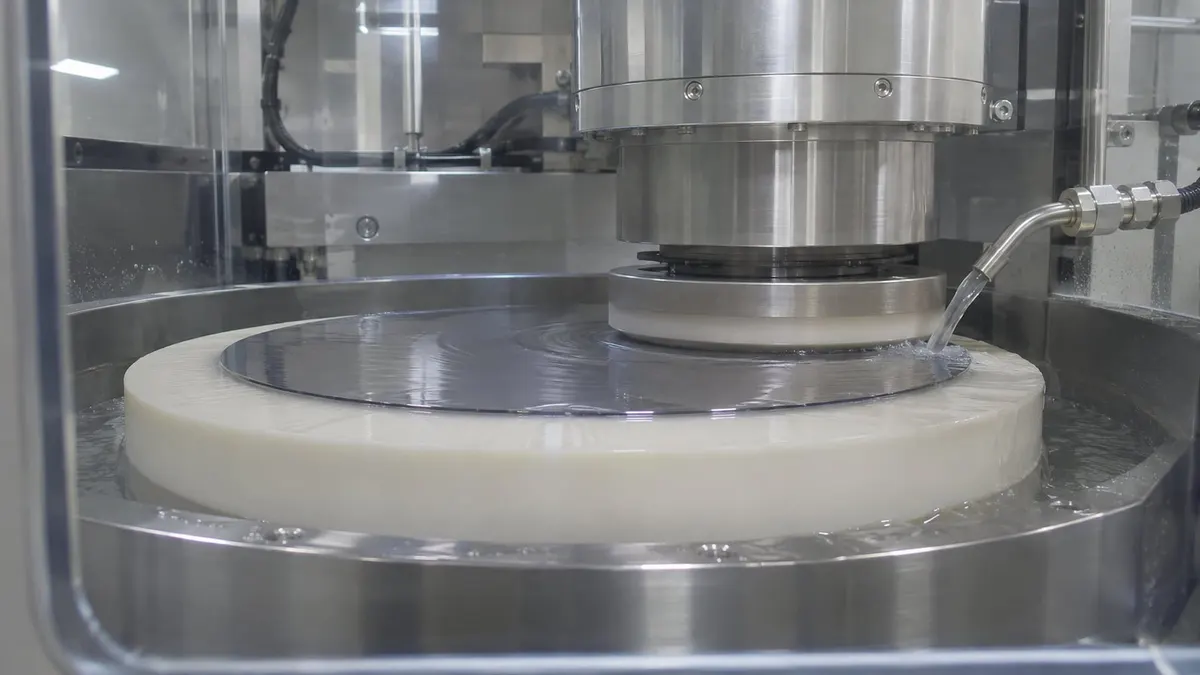
图 5 研磨供液
验证:从“纯油/普通水基”升级为“硬脆专用水基”
没有换机床,没换耗材。核心动作是把原有的“纯油”和“普通水基”统一替换为针对硬脆材料研发的专用高极压水基液。
跟踪对比数据:
| 指标 | 纯油机台(切换前) | 普通水基机台(切换前) | 切换专用水基后 |
|---|---|---|---|
| 边缘崩边/微裂纹 | 崩边小,但油泥划伤多 | 卡在20μm左右 | 稳定控制在 <10μm |
| 微粉沉降与槽液 | 形成糊状油泥板结,难清洗 | 悬浮浑浊,二次划伤 | 絮凝快沉,槽液清澈,极易固液分离 |
| 石英玻璃热裂/清洗 | 冷却差易裂,后道极难洗 | 冷却尚可,但润滑不足 | 热裂风险降,后道极易漂洗 |
| 砂轮/金刚线寿命 | 中等(受油泥影响) | 磨损快,频繁修整 | 磨粒保持锋利,寿命提升30%-50% |
硬脆材料加工的降本账本
碳化硅、蓝宝石和石英玻璃的加工,金刚线、金刚石砂轮、后道清洗以及废液(危废)处理是最大的成本。
如果你还在用纯油或高油量乳化液,虽然暂时稳住了加工,但高昂的废油处理费、严苛的清洗成本和油雾环保风险,正在吃掉你的利润。用专用水基液替代纯油,同时解决微粉沉降难题,省下的不仅是耗材费,更是后道清洗和环保成本。
👇 你的硬脆材料加工,是不是也在“油”和“水”、崩边与清洗之间反复纠结?
上海助兴实业专门针对碳化硅、蓝宝石、石英玻璃及精密陶瓷的切割与磨削,开发了高极压专用水基体系(完美替代纯油,或升级普通水基):
✅ 超强极压润滑:媲美纯油的极压膜,保护金刚石颗粒,帮把崩边尺寸降下来。
✅ 极速微粉沉降:针对石英/碳化硅微粉专属设计,快速固液分离,拒做“糊状油泥”。
✅ 极速渗透冷却:深入微小切缝,解决石英玻璃等材料的热裂痛点。
✅ 环保易清洗:无油雾,极易漂洗,大幅降低危废处理成本。
如果你正在切/磨碳化硅、蓝宝石、石英玻璃等硬脆材料,面临崩边降不下来、石英粉变成一锅油泥、或者想从“纯油”改用“水基液”降本,直接把你的材料类型、当前用的是油还是水、以及主要痛点发给我们。
我们可以用现场微粉和试片,为你做一组极压润滑 + 渗透冷却 + 微粉沉降(固液分离)的对照评估。用真实的良率数据说话,帮你把加工成本彻底打下来!