加工压铸铝车间换液的频率,常常比工艺文件写的要高。液发臭了换,刀具磨损快了换,表面出暗斑了也换。换完短期好转,过几周问题回来,于是再换。
这条循环里有一个很少被摆上台面的变量:从压铸工序持续带进切削液槽的脱模剂残留。它不是“液本身不行了”的简单故事,而是一个上游污染源在下游持续加负荷的归因错位问题。脱模剂在热模表面经历蒸发和成膜,成分可能包含蜡、乳化剂或硅类助剂。这些组分附着在压铸件表面进入机加工环节,在切削液槽里做的不是一件小事:它们同时消耗槽液的化学平衡、给微生物供营养、在液面制造隔氧层,并且让现场把硅垢和刀具磨损误判为“该换液了”。
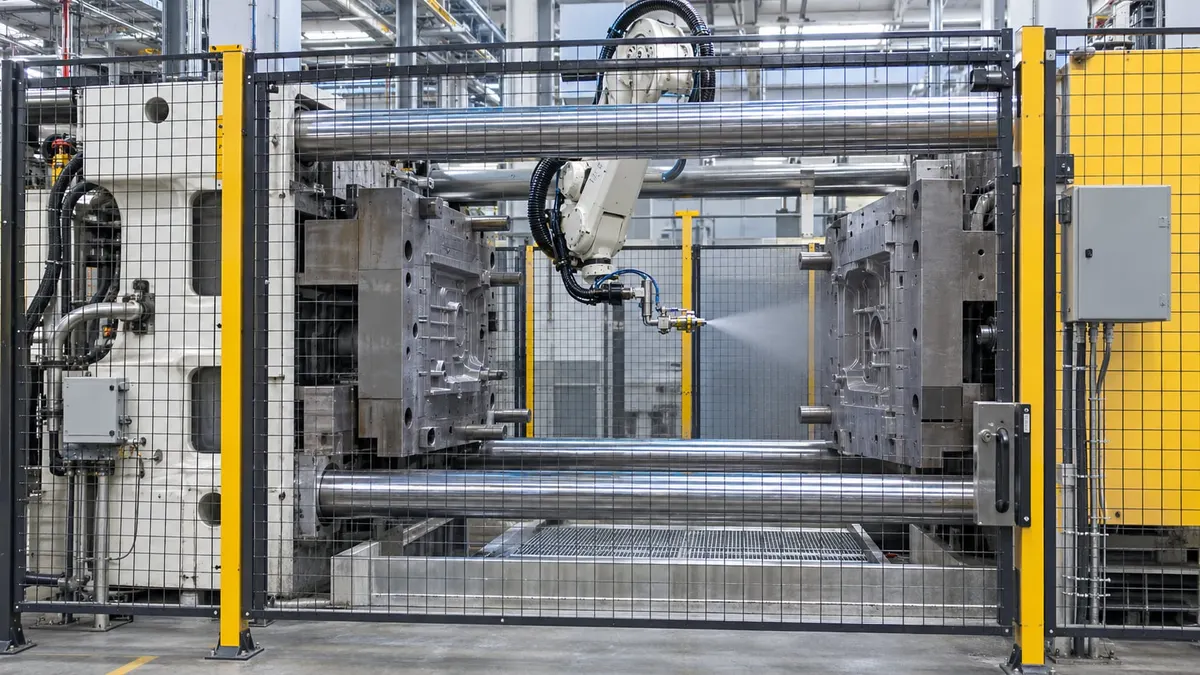
图1 自动化压铸单元的模内喷涂工位
两条污染路径,一条比一条隐蔽
第一条是“营养源”路径。 水性脱模剂配方中的乳化剂、蜡类、硅油、增稠剂等有机组分,在适宜温度下本身就容易成为细菌、酵母菌和霉菌滋生的营养源。工件表面带入的脱模剂残留进入切削液后,相当于给槽液里的微生物持续投料。微生物繁殖的后果不是“液变脏了”这么温和:它会降低切削液的缓蚀能力、润滑性和稳定性,真菌菌丝还会引发有效组分的絮凝。现场感知到的是发臭,但被消耗掉的是缓蚀剂和润滑组分。
第二条是“隔氧层”路径。 脱模剂中的蜡和硅类组分进入槽液后,与机床渗漏的导轨油、液压油叠加,在液面形成浮油层。浮油在液面形成密闭隔氧层,营造无氧环境,促使厌氧菌大量繁殖,代谢产生硫化氢等异味气体。纯污油浓度超过一定数值后,会使切削液与空气隔绝,为硫酸盐还原菌等厌氧微生物提供条件,产生大量H₂S使切削液发黑发臭并酸化,最终彻底失效。有车间实测描述更直接:浮油“厚厚铺在切削液表面,把液体和空气完全隔开,厌氧菌在底下闷着繁殖,不出三天就能把液整得酸臭扑鼻”。
杂油阈值:问题不是“有没有”,是“到没到线”
脱模剂残留属于广义“杂油”的一部分。金属加工液行业的技术资料给出了一个可参考的分级:机床杂油低于2%时,问题还比较少;高于2%时,细菌开始大量繁殖;高于4%时,刀具寿命、零件光洁度、油雾和表面残留均成为问题。含蜡防锈剂即使只到0.5%,也能造成严重问题。脱模剂中的蜡和乳化剂恰恰属于这一类“少量即敏感”的组分。
更麻烦的是,杂油会干扰浓度测量。折光仪读数在有杂油污染的在用液中往往偏高,操作者以为浓度“够”,实际有效成分可能已经被消耗或稀释。于是出现一种典型现场状态:折光读数正常,液却在发臭、刀具在磨损、工件在出暗斑。
为什么“撇油+补杀菌剂”解决不了问题
这两个动作本身没有错,但它们处理的是症状链的中段,不是污染源。
撇油能去掉已经浮上来的油,但脱模剂残留是随着每一批压铸件持续带进来的。今天撇掉,下一班又进来。杀菌剂能短期压制微生物,但水性脱模剂中的有机组分持续为微生物提供营养源,杀菌剂的消耗速度被上游污染源推高。有供应商资料明确指出,杀菌剂超量并不会线性提升防腐效果,反而可能扰乱乳化平衡、引发轻微破乳或黏度下降。而破乳一旦发生,槽液的润滑和防锈能力会进一步下滑,现场更容易把问题归到“液不行了”上面。
换液本身则是成本最高的一步。压铸铝机加工车间的实际数据是:防锈油、导轨油混入切削液形成“窒息性油膜”,厌氧菌繁殖,换液周期被迫缩短至不足原寿命的50%;一次换液对应的是数万元成本、停机损失和环保风险。在一个约300台机床的压铸铝机加车间,通过净化维护将切削液寿命从6个月延长至18个月,危废量减少80%,年节省处置费100万元以上,产品表面划痕不良率从3.2%降至0.5%。这些数字说明一件事:槽液寿命的损失,很大一部分不是液“到寿了”,而是污染负荷把它的有效寿命提前吃掉了。
脱模剂残留还会掩盖硅垢的判断
高硅压铸铝(ADC12硅含量8%–12%)本身就有硅颗粒脱落的问题。当脱模剂残留同时存在时,硅颗粒更容易被蜡质、乳化剂和浮油粘附,聚集在刀具和工件表面。现场看到的是刀具磨损加快、表面发灰,第一反应往往是“控硅不行,换液”。但换液之后,只要脱模剂带入路径不变,新的槽液会在更短时间内回到同样的状态。硅垢是物理变量,脱模剂是化学负荷,两者叠加时,只处理其中一个,另一个会继续把问题拉回来。
归因顺序:先切断带入,再评估槽液
正确的排查顺序不是“先换液看看”,而是把污染源和槽液状态分开看。
第一步,看铸后清洗到底在做什么。 脱模剂在热模表面成膜后,可能形成难润湿的薄膜,不是普通浮油。如果铸后清洗只是“冲一下”,脱模剂残留就会随工件进入机加工。清洗段把污染物从零件转移到槽液后,设备面对的是新的污染源;若只有一只循环槽,乳化油、脱模剂细滴和铝粉会不断回到喷嘴,再沉积在表面。铸后清洗的任务,对于进入机加工的压铸件来说,主要是降低脱模剂和磨粒对刀具、夹具及切削液的污染,未必需要装配级颗粒标准,但“降负荷”这个目标是明确的。
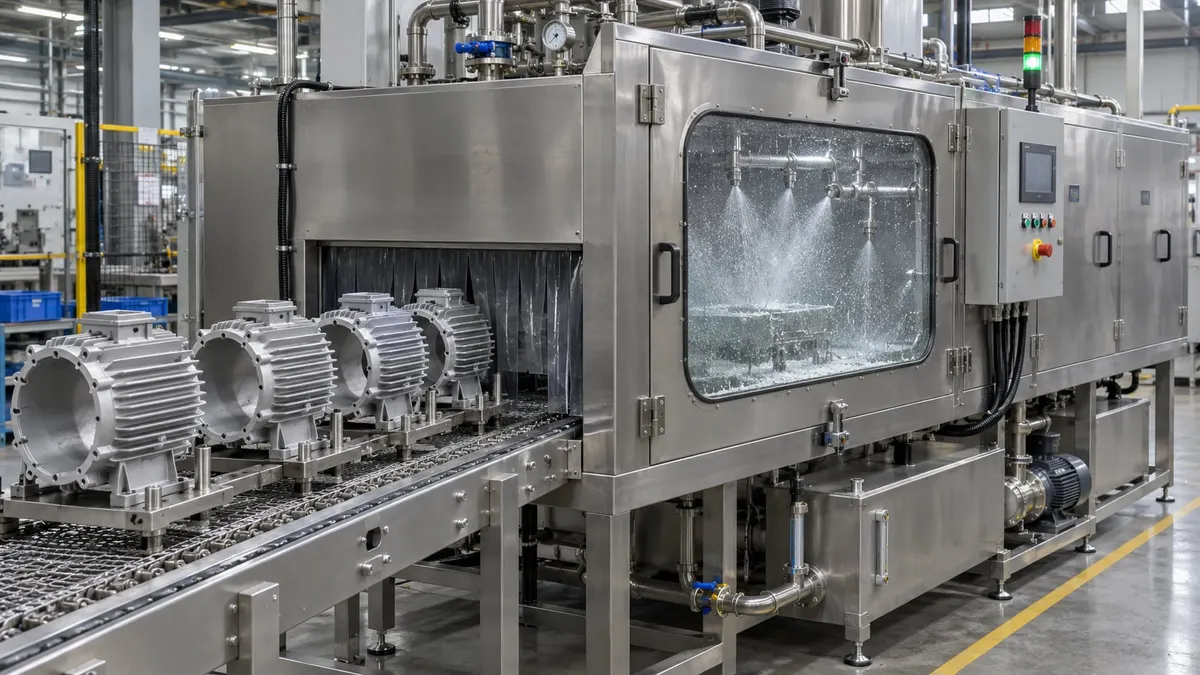
图2 铸后清洗前的铝合金壳体上料
第二步,量化带入,而不是凭感觉。 可以用槽液析油析皂量作为日常观察指标:静置后量筒中浮油/浮皂层的体积变化,比“看起来油不油”更能说明问题。行业对在用液稳定性的调查显示,析油量在0–1 mL区间的样品占绝大多数,析皂量集中在0.5–1 mL,超出这个范围意味着杂油负荷已经在改变乳化体系。如果换液后析油析皂量在短时间内快速回升,带入路径就没有被切断。
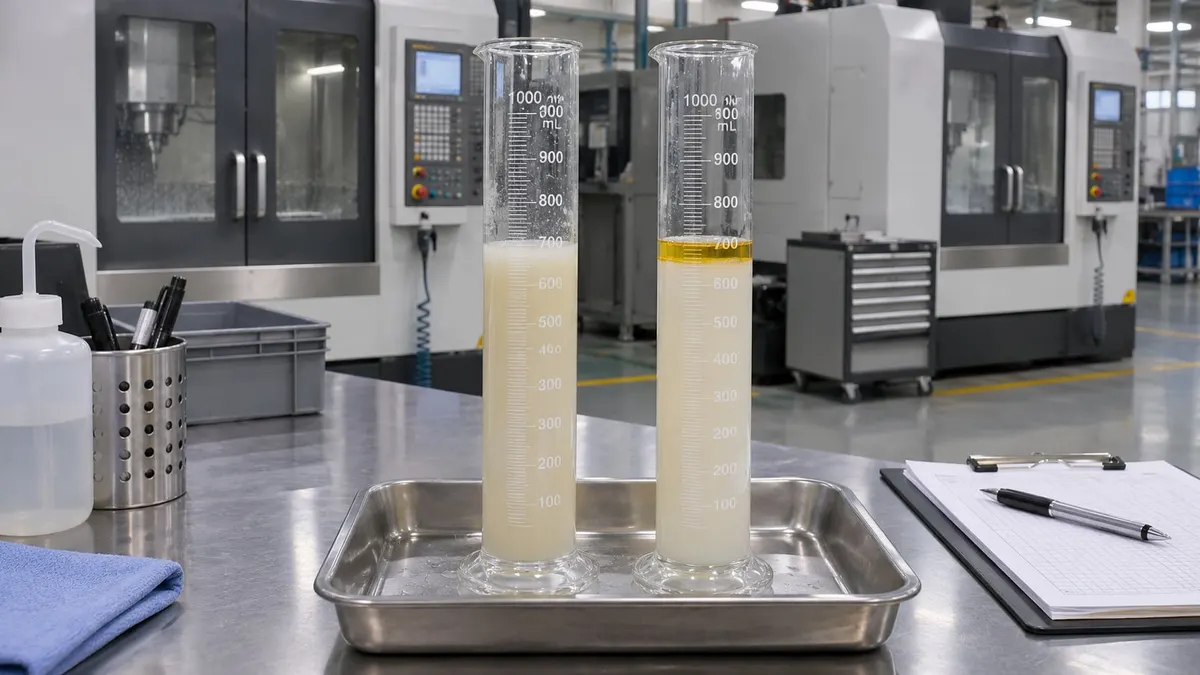
图3 切削液取样静置与浮油层观察
第三步,把“浓度读数”和“有效浓度”分开。 杂油会让折光读数失真,用折光读数判断补加量,可能越补越偏。建议结合滴定或供应商方法校准,同时记录杂油/浮油状态,把“有效浓度”而不是“表观浓度”作为管理依据。
第四步,再决定切削液侧要不要调。 如果铸后清洗和工件转运的带入已经被压到低位,槽液仍然快速发臭、析皂、刀具磨损异常,再评估切削液的抗杂油能力、乳化稳定性和杀菌体系。这个顺序的意义在于:不让切削液为上游的污染背锅,也不让上游的污染被换液掩盖过去。
上海助兴实业提醒加工压铸铝的切削液发臭、寿命短、刀具磨损快,很多时候不是液“不行了”,而是脱模剂残留从压铸工序持续带进来,以营养源和隔氧层两条路径消耗槽液,同时掩盖硅垢的真实状态。先查带入、再查液,比先换液便宜得多,也更接近根因。