3C 高光铝切削液
白斑的源头,常在阳极氧化之前
3C 高光铝件出白斑,最让人难受的地方是返修空间很小。高光面一旦出现腐蚀性白斑,后续阳极氧化很难把它「盖住」,反而可能在氧化后表现为花斑、发花或局部不上色。问题看起来出在氧化槽,根子却常常在 CNC 工序的切削液残留里。
铝合金本身有氧化膜,但在含氯离子或偏酸性环境里会出现白色粉状腐蚀斑。6 系、7 系高光件加工后,表面残留的氯离子和切削液劣化产物附着在薄液膜里,水分一挥发,盐分和活性离子在局部浓缩。高光面粗糙度低,液膜薄,腐蚀从微点开始,在镜面级表面上却很容易肉眼看见。出现时间不是固定值,取决于氯离子浓度、环境湿度和液膜状态,可能是数小时,也可能在一个班次内。
CD 纹这类高光纹理还多一层几何因素:细密沟槽里的残渣和细微铝屑,普通脱脂流程不一定能完全带出,阳极氧化前形成隔离层,表现为色差或暗斑。
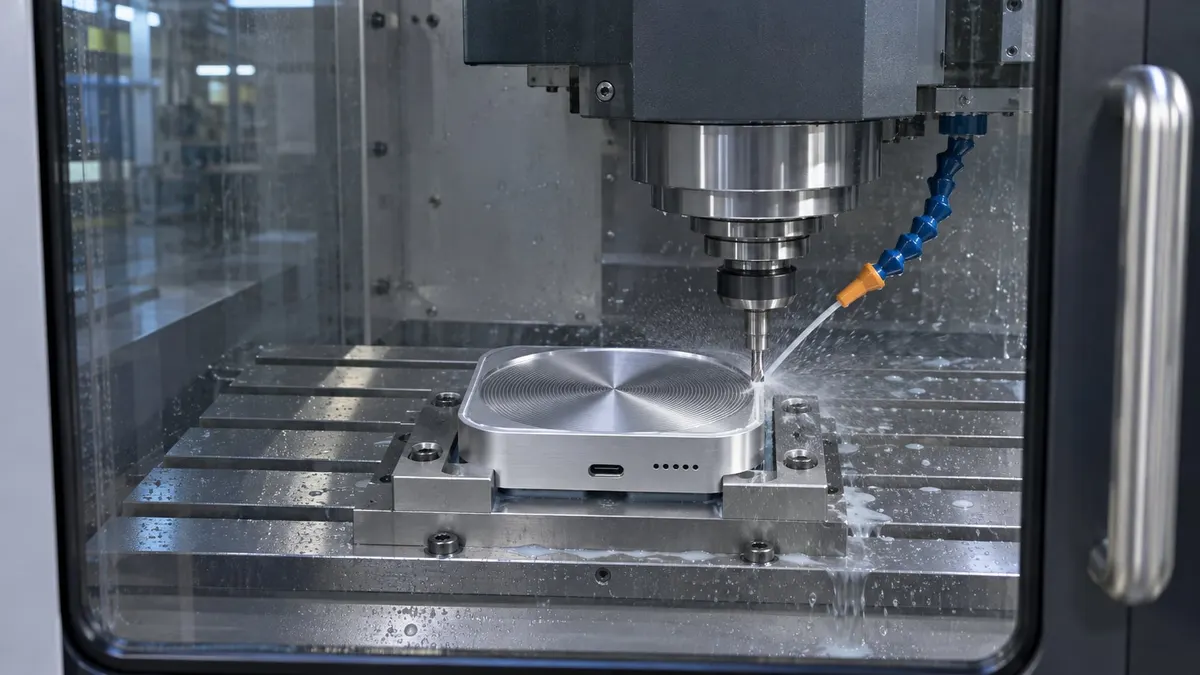
图1极氧化前,残留会做两件事
一是氯离子直接攻击氧化膜。阳极氧化膜本身不耐氯离子,点蚀发白在含氯环境里是已知失效模式。CNC 残留把氯离子带进氧化前清洗,如果清洗不彻底,问题在氧化槽才暴露,但根因在上游。
二是残留有机物影响成膜均匀性。沟槽里的油性残留,尤其是含硫、含氯组分,在阳极氧化高温电解液环境里可能参与反应,在纹路内部留下暗色斑。这类缺陷表面上看是「清洗不干净」,但「洗干净」的前提是切削液本身朝着低残留、易清洗设计,而不是靠下游加强清洗去追一个高残留配方的账。
通用半合成为什么容易在这种件上翻车
通用半合成的设计目标是润滑、防锈、寿命的平衡,不会把「阳极氧化后良率」当验收终点。3C 高光件的优先级不一样:低残留在前,低活性离子其次,润滑再往后排。配方要严控含氯、含硫活性组分,不是因为它们「腐蚀铝」这么简单,而是薄液膜浓缩和阳极氧化前处理会把残留后果放大。
润滑体系也应优先选水溶、成膜薄、常规水洗能去除的组分,而不是靠厚油膜撑边界润滑。加工后到清洗的间隔时间,本身就是一个工艺参数,不是「有空再洗」的弹性项。
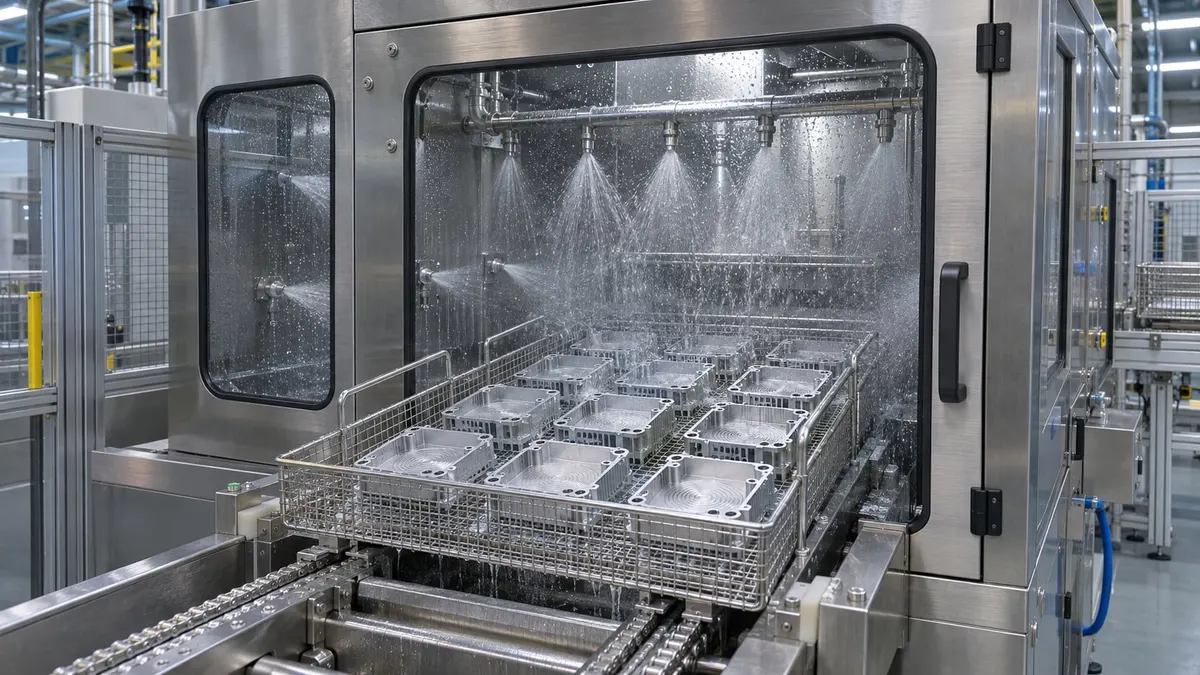
图2 铝合金外观件的水基清洗工位
浓度也要单独说一句。浓度偏高时铝合金表面可能残留乳化膜,影响后续阳极氧化;浓度偏低又牺牲润滑。3C 高光件的浓度窗口不能照搬重载加工的「偏高」策略,要以残留可清洗性和阳极氧化良率为上限约束,用折光系数换算后的真实浓度来管,不要只看 Brix 读数。
验证动作:把终点推到氧化槽边
判断一款液适不适合 3C 高光件,不要只看「低残留」标签。
1. 用高光试片或实际 CD 纹工件走「切削 — 常规水洗 — 放置」,观察白斑出现时间和位置,不要只看下料时的外观。
2. 针对实际纹路深度和脱脂流程做沟槽残留检查,确认常规水洗能不能带出油膜和铝屑。
3. 要求供应商提供以阳极氧化后良率为终点的对比数据;如果拿不出来,至少用实际工件走完整流程做小批量验证。
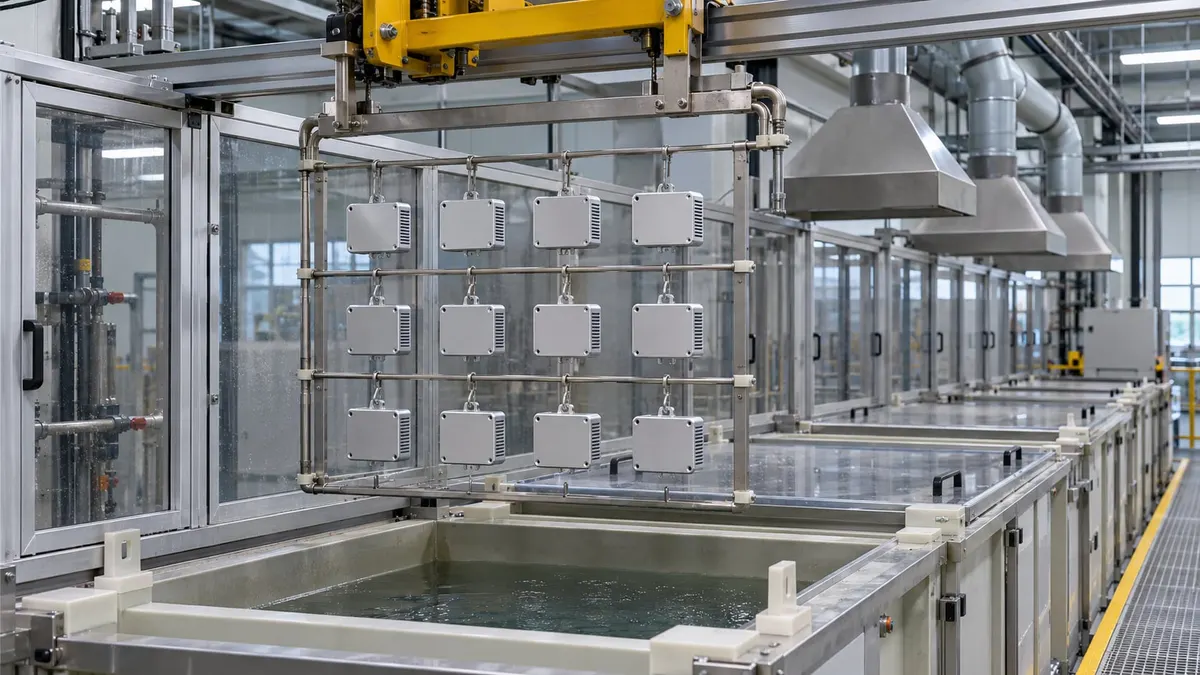
图3 铝合金外观件挂具与阳极氧化产线
能把这三步走完,比任何「防白斑」宣传都更有说服力。
上海助兴实业一句话总结
3C 高光铝的切削液,验收终点不在 CNC 下料台,而在阳极氧化槽边。加工面上「看起来没问题」的液,可能在清洗后的纹路底部留下一个不可返修的白斑。选型时把残留的化学活性当成一项要管控的变量,比事后加强清洗更划算。