面向工程机械、注塑机油缸深孔镗削与珩磨加工现场的极压与清洗排查
在液压油缸车间,最致命的质量事故不是尺寸超差,而是“内壁生锈、拉缸漏油”。
一根几十万的挖掘机大臂油缸,或者精密的注塑机油缸。内孔镗完、珩磨完,表面光得像镜子,尺寸全对。结果装配打压一测试,漏油了。拆开一看,要么是孔壁有一丝连显微镜都难看清的锈迹破坏了密封圈,要么是珩磨时留下的深划痕成了漏油的通道。
为了搞定内孔光洁度,车间通常拼命换珩磨头、调整油石粒度。但我们在走访中发现,很多漏油废品的元凶,其实藏在深孔加工和珩磨工序的工作液里。
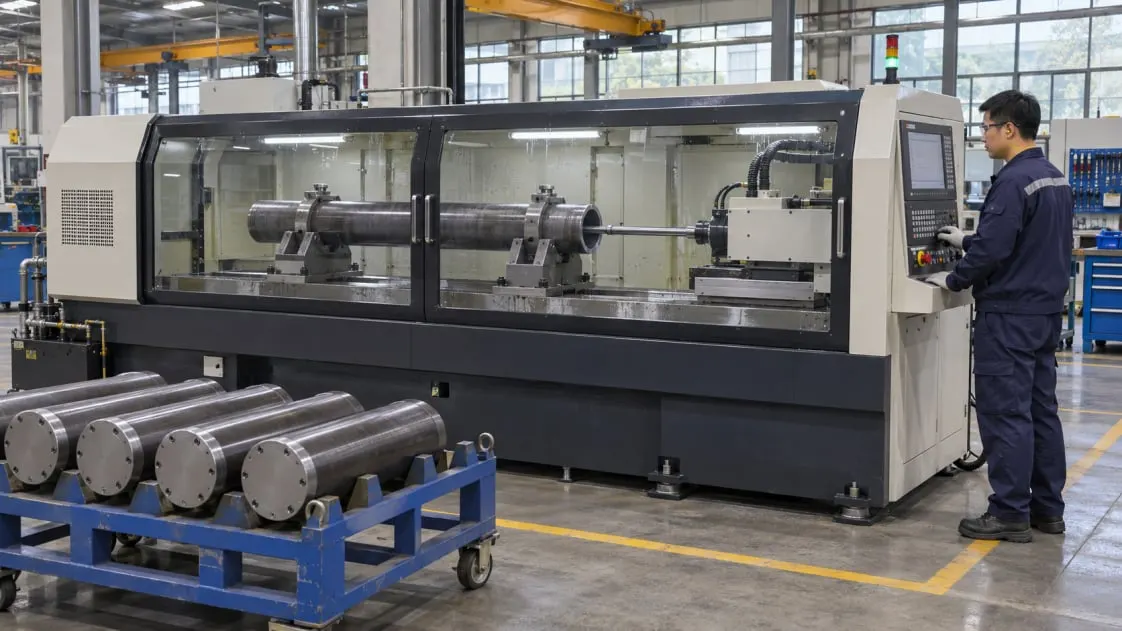
图 1 液压油缸缸筒的卧式珩磨生产工位
痛点一:深孔排屑不畅,铁屑在缸筒里当“砂纸”
油缸缸筒(通常是27SiMn或45#钢)的深孔镗削,长径比极大(常常超过10倍)。这属于典型的封闭/半封闭加工。
如果切削液没有极高的高压穿透力,根本冲不到刀具刃口和孔底。切下来的铁屑排不出去,就会随着刀杆高速旋转,在缸筒内壁反复碾压、划拉。你后续花几个小时去珩磨,其实都是在弥补深孔镗削时留下的致命划伤。
💡 破局点:深孔加工液必须具备极低的表面张力和特种极压润滑,能在高压下像水刀一样冲走铁屑,保护内壁不留深划痕。
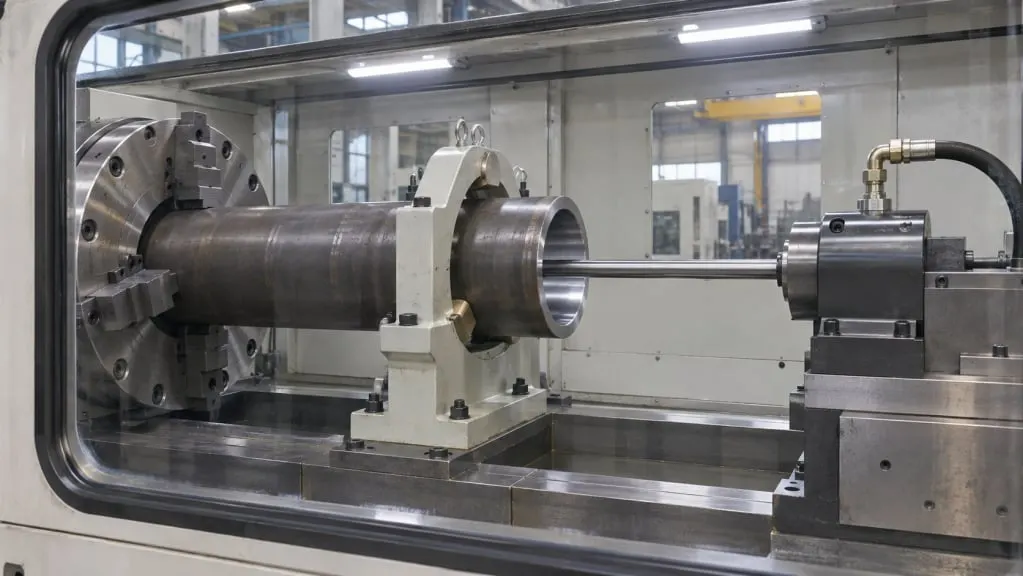
图 2 缸筒深孔镗削的装夹与供液接口
痛点二:珩磨拉毛,是因为液里全是“悬浮的微粉”
珩磨(Honing)是油缸加工的最后一道精加工,目的是形成网纹平台,保证储油性和密封性。
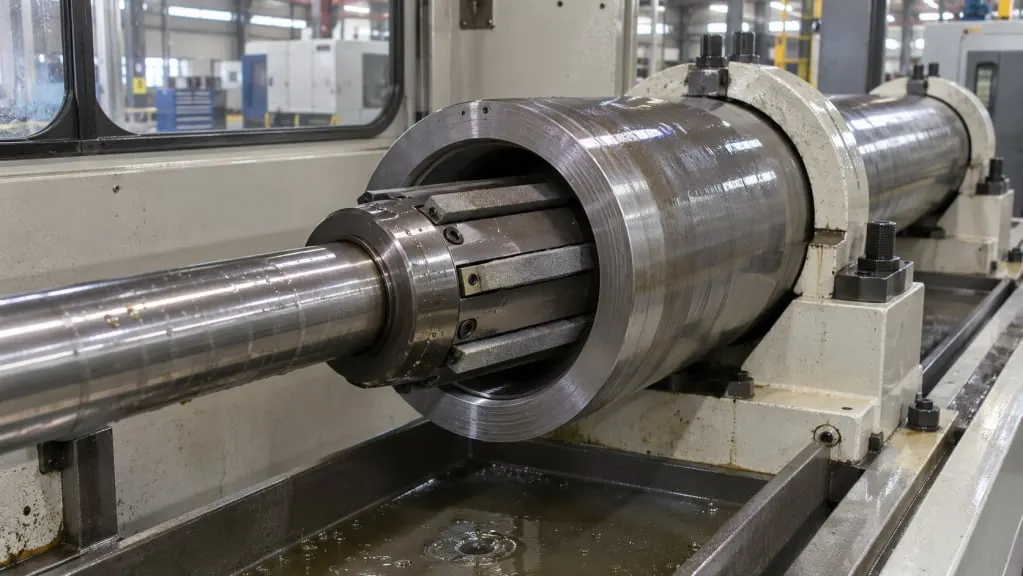
图 3 卧式珩磨机停机时的珩磨头
珩磨产生的铁粉极细微。如果工作液的沉降性极差,这些微粉就会悬浮在液体里,被珩磨头来回碾压。珩磨出来的不是网纹,而是一道道深深拉毛的沟槽。这些沟槽,就是日后高压漏油的隐患。
💡 破局点:珩磨液必须做到极速絮凝沉降,槽液要像清水一样透彻。哪怕只有一点点微粉悬浮,都会毁掉气缸内壁。
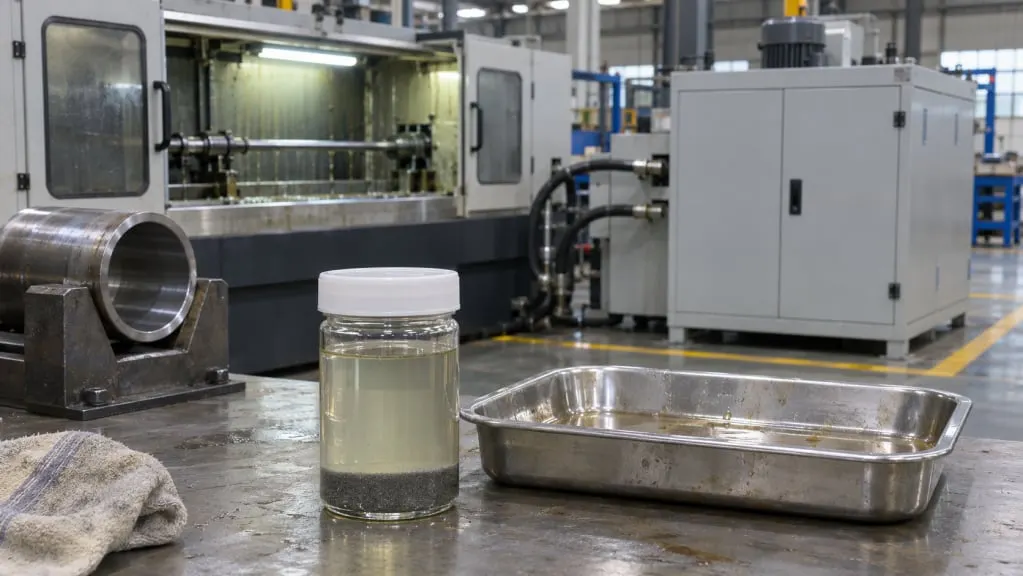
图 4 珩磨工作液静置后的微粉沉降
痛点三:防锈失守,装配车间变成“生锈孵化器”
油缸内壁极其敏感。深孔镗完到珩磨,中间可能要周转几天;珩磨完到装配,又要等。
如果用的水基液防锈余量不够,或者油基液防锈性能衰减,缸筒内部极易生锈。一旦生锈,哪怕只有几个微小的锈点,装配后都会迅速磨损密封圈,导致漏油。
💡 破局点:必须使用长效防锈体系。如果是水基液,必须兼顾超强的工序间防锈;如果是珩磨油,必须具备优良的油膜防锈附着。
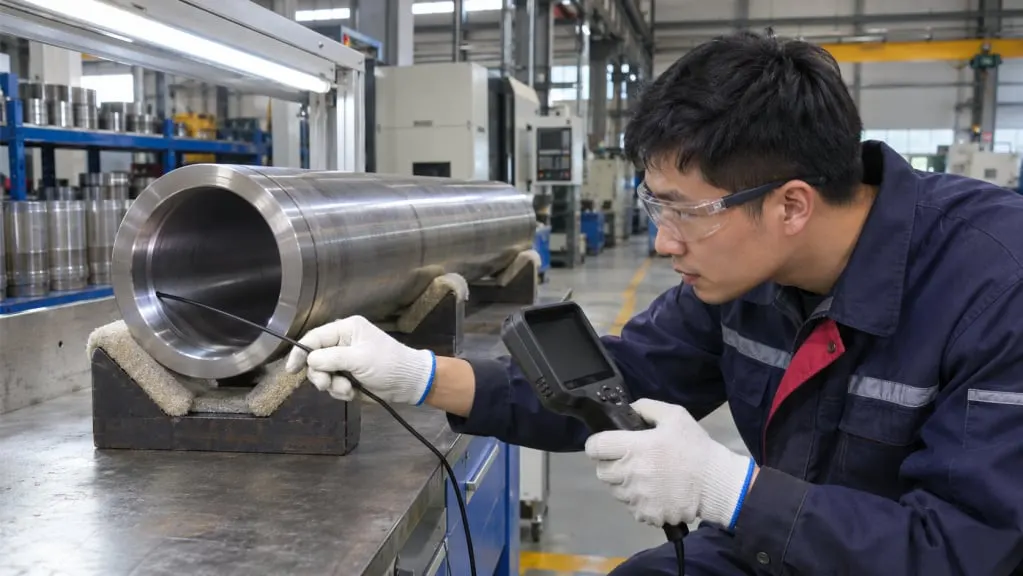
图 5 缸筒装配前的内壁内窥检查
现实的趋势:油水之争,正在走向“工序分化”
工程机械油缸车间,至今存在关于用油还是用水的博弈。但现在的趋势并不是简单粗暴的“谁替代谁”,而是根据工序特点分化:
深孔镗削(重载/排屑难):极压切削油凭借其深厚的润滑和防锈底子,目前仍是许多重载工况下的稳妥基本盘。水基液在这里能不能用?能,但前提是机床必须配备极强的高压内冷系统,且后道清洗必须足够强悍。
珩磨工序(精加工/易燃):水基替代的趋势非常明确。传统珩磨多使用低黏度油(甚至煤油基),闪点低、有火灾隐患且清洗极难。现代高极压水基珩磨液冷却快、易清洗,正在大规模取代油基。
一句话总结:切深孔重载求稳,很多老厂依然选油;但做珩磨求安全求清洗,水基液已经成了不可逆的升级方向。
算一笔油缸加工的账
一根大型油缸的钢筒成本,以及深孔镗、珩磨消耗的昂贵工时,远远超过一桶切削液的差价。
更别提因为“内壁生锈、拉缸漏油”导致的退货和索赔;以及使用传统油基产生的高昂废油危废处理费和车间油雾环保风险。在液压行业,工作液的“清洗、沉降、防锈”,比单纯的润滑更决定生死。
👇 你的油缸内壁,是不是也在生锈、拉毛和漏油之间反复?
上海助兴实业针对工程机械、液压油缸的深孔镗削与珩磨,提供针对性的油/水双重解决方案(以及配套的高性能珩磨油):
✅ 深孔重载:提供极压抗磨拉满的专用切削油,或专供高压内冷的高极压水基液,死磕排屑与深孔划痕。
✅ 珩磨精加工:提供极速微粉絮凝沉降的水基/微乳化珩磨液,槽液清澈,杜绝拉毛,无火灾隐患。
✅ 超长工序间防锈:无论油水,均提供长效防锈体系,保护缸筒内壁不生锈,杜绝装配漏油隐患。
如果你正在加工液压油缸、缸筒,或者正面临深孔排屑不畅、珩磨拉毛、内壁生锈等问题,直接把你的加工工序(镗孔/珩磨)、材质、目前用的是油还是水发给我们。
我们可以为你提供珩磨微粉沉降验证与极压防锈对照测试,并寄送针对性样品试用。用真实的内壁质量说话,帮你把“漏油”的风险堵死在加工环节!