适用场景:医疗器械(骨钉/接骨板)、3C精密连接器、微型轴类、钟表首饰等高精度走心机(Swiss CNC)加工现场
在精密加工圈,走心机是名副其实的“绣花针”。主轴一边旋转一边前后移动,精密导套死死卡着棒料,零点几毫米的细刀在极其狭小的空间里进行高频、连续切削。
日常加工中,最让车间老板和工艺员崩溃的三大顽疾往往是:
微径刀具频繁崩断(成本高,停机多);
精密导套严重磨损或“抱轴”卡死(尺寸跑偏,良率暴跌);
铜/铝合金工件放置不久就发黑、长绿毛(外观不良遭退货)。
为了解决问题,很多企业盲目换最贵的进口刀、买大牌切削油。但如果不理解走心机对“液”的极度挑剔,换再贵的刀、再好的油,也是在“走钢丝”。今天我们从物理与化学的底层逻辑,拆解走心机用液的3个隐形雷区。
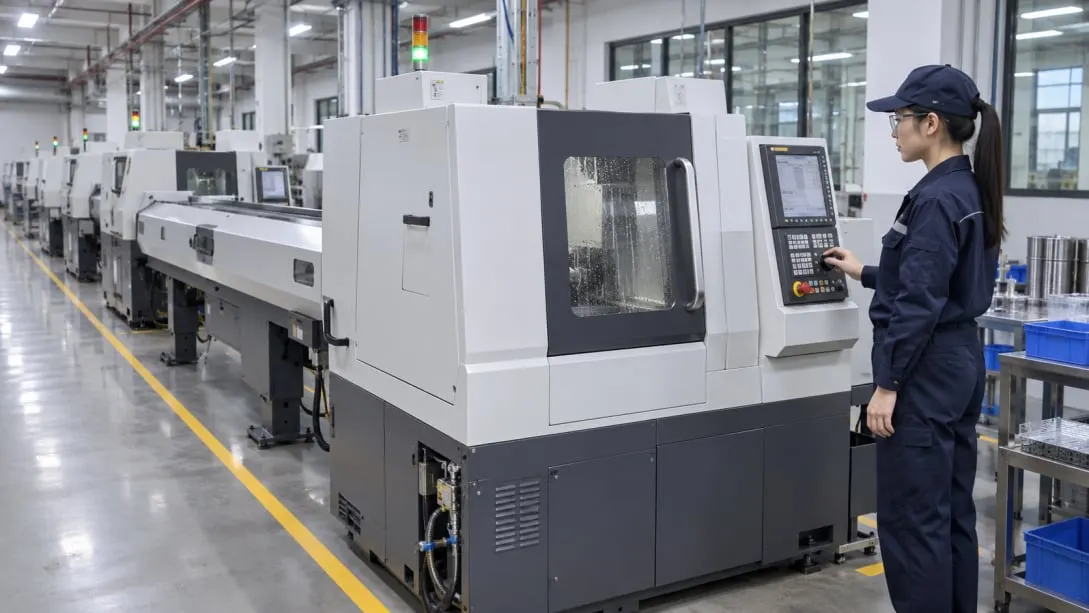
图 1 配棒料送料机的数控走心机生产工位
🔍 雷区一:极压油没少加,微径刀为什么还是频繁断?
底层逻辑:极压剂的“反应速度”跟不上切削频率。
走心机属于极高频的微小连续切削。微径刀尖切入的瞬间,单位压力极大。
部分切削油虽然静态极压值很高,但在高温高压下的成膜反应太慢。第一刀切下去膜破了,第二刀切下去时,新油膜还没来得及生成,刀尖直接与金属“干磨”。微米级的刀刃极其脆弱,几次高频干摩擦,直接崩刃断刀。
💡 选型标准:不能只看静态极压值,更要看极压添加剂的活性响应速度。必须选能在瞬间高温下,迅速与金属反应生成高强度润滑膜的特种极压油。
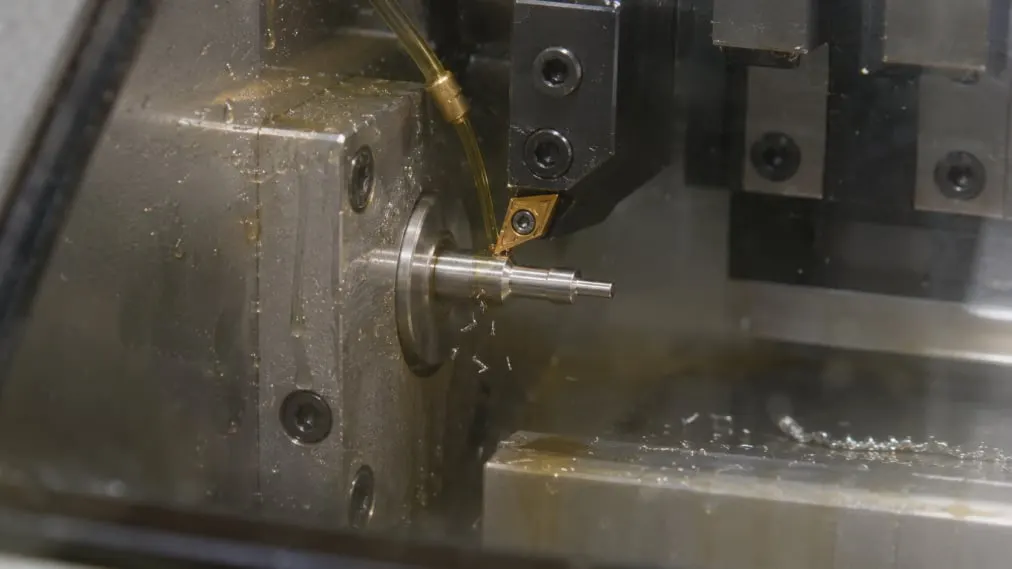
图 2 导套近端的微型轴车削与供油
🔍 雷区二:导套频繁磨损、卡死“抱轴”,是液太脏还是油太黏?
底层逻辑:基础油黏度与油膜刚性的失衡。
走心机的导套与棒料配合精度高达微米级,这里处于极其苛刻的边界润滑状态:
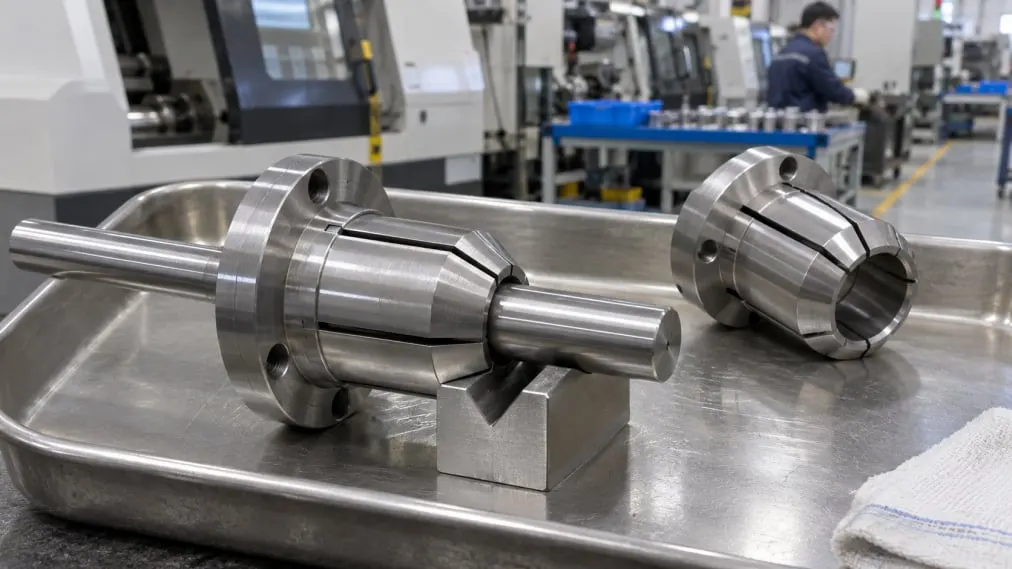
图 3 停机检查时的导套与精磨棒料
太稀的错:为了追求渗透性选了极稀的油,油膜刚性不足,棒料与导套直接金属接触,导致拉毛磨损。
太黏的错:选了黏度过高的重油,流动性差,进不到微小间隙,反而滞留在导套里结胶卡死。
太脏的错:加工不锈钢时,如果过滤精度不够,悬浮的微米级金属粉末就会变成“研磨膏”,迅速把导套拉出深沟。
💡 选型标准:必须具备“低黏度、高油膜强度”的特性(通常依赖高品质合成酯)。同时,机床必须配合10μm以上的高精度过滤,绝不能让微粉参与二次循环。
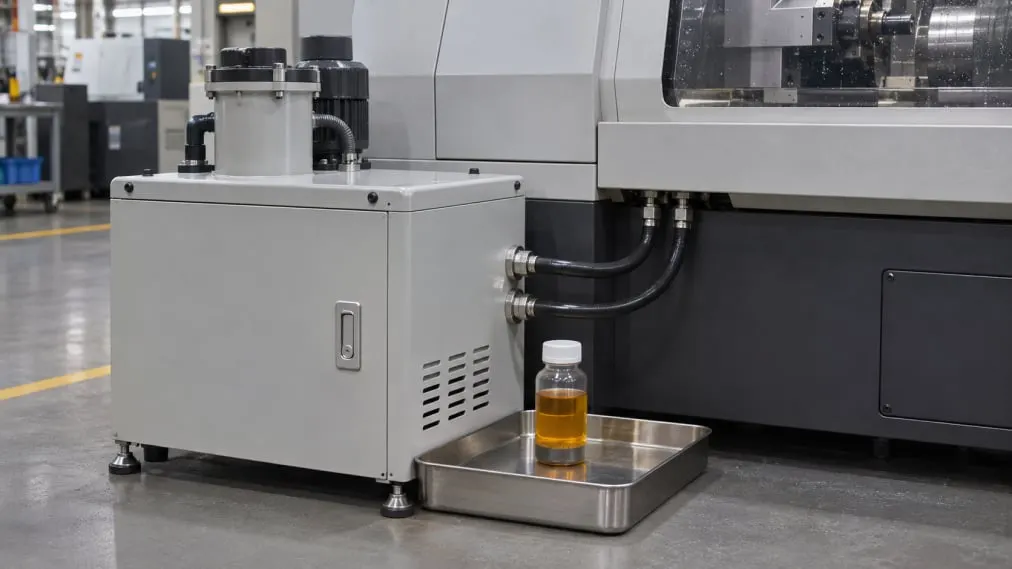
图 4 走心机切削油样品的沉降观察与过滤单元
🔍 雷区三:加工黄铜/紫铜,为什么工件放两天就发黑长绿毛?
底层逻辑:活性极压剂对有色金属的化学腐蚀。
铜合金对活性物质极其敏感。为了追求光洁度,部分厂误用了含大量活性硫或活性氯的通用极压油。高温下,活性硫会与铜反应生成黑色的硫化铜;活性氯水解出的酸性物质也会腐蚀铜面。清洗不彻底,残留物遇潮就会长出绿毛。
💡 选型标准:必须避开活性硫/氯,选用无活性体系、且复配了铜专属缓蚀剂(如BTA)的专用油/微乳液。
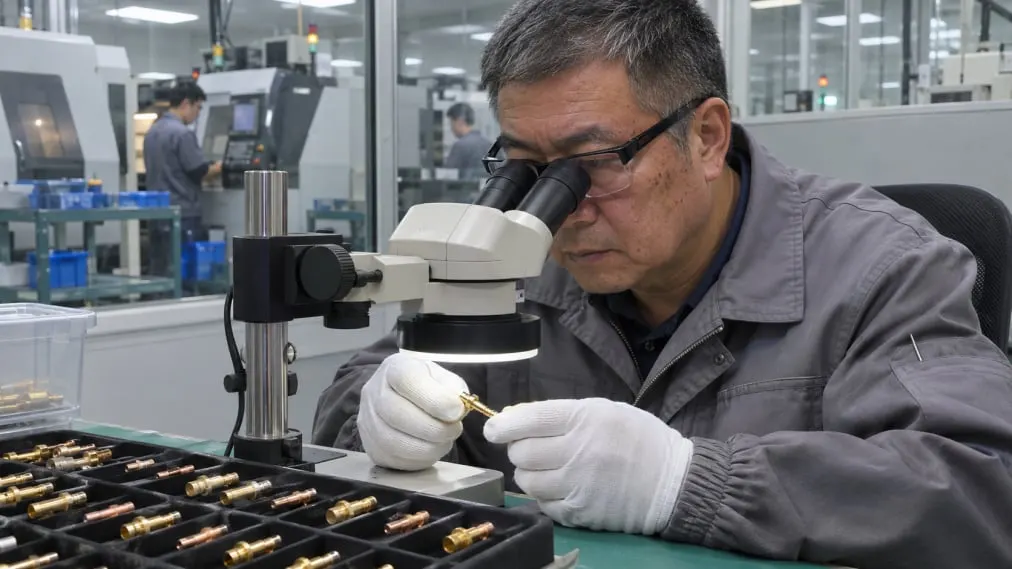
图 5 黄铜连接器小件的表面检查
🎯 针对不同材质的精准配液方案
| 主力加工材质 | 典型应用场景 | 推荐用液类型 | 核心关注点 |
|---|---|---|---|
| 不锈钢 / 钛合金 | 医疗骨钉、航空精密件 | 高极压、低黏度、合成酯切削油 | 瞬间成膜,保刀具、防断刀 |
| 黄铜 / 紫铜 | 3C连接器、钟表首饰件 | 无活性硫/氯专用合成油或微乳液 | 专属缓蚀配方,保工件不发黑 |
| 多材质混线 | 汽车小零件、通用五金 | 广谱兼容型、抗杂油半合成液 | 高效冷却与抗沉降,综合平衡 |
🛠️ 免费样品与“盲测对比”支持
上海助兴实业作为深耕精密加工领域的切削液供应商,我们针对 津上(Tsugami)、西铁城(Citizen)、托纳斯(Tornos) 等主流走心机,研发了专属的微径刀防护与导套长效润滑体系:
✅ 极速响应极压技术:瞬间成膜,专治高频断刀、崩刃。
✅ 低黏高强油膜结构:杜绝导套“抱轴”卡死,微粉极速沉降,保护主轴精度。
✅ 铜/钢双轨专属配方:无活性硫/氯(彻底解决铜件发黑),高效极压(确保不锈钢光洁度)。
如果您正在加工医疗骨钉、精密接插件或钟表微型件,面临频繁断刀、导套卡滞、或清洗后变色的困扰,欢迎直接联系我们。
请向我们提供您的:
主力加工材质(如303/316不锈钢、钛合金、黄铜等)
机床品牌与型号(如津上 BO205 等)
当前使用的油品类型及痛点
我们将为您定制“光洁度盲测对比”与“微粉沉降验证”测试方案,并免费寄送针对性样品试用。用真实加工数据,帮您的车间降本增效!