不锈钢攻丝总断锥、烂牙?别瞎换攻丝油了,查查这3个“要命”的坑!
面向304/316L不锈钢阀体、法兰、管件及精密零件加工现场
在不锈钢车间,最让人崩溃的莫过于“攻丝断锥”。丝锥断在孔里,轻则电火花打孔折腾半天,重则整个几十斤的阀体、法兰直接报废,几万块钱打水漂。
为了解决断锥,很多车间主管的第一反应就是:“换油!买最贵的、含硫含氯的极压专用攻丝油!”
换了油,可能短期内稍微好点,但没过多久,丝锥该断还是断,螺纹该烂还是烂。
真相是:不锈钢(尤其是304/316L)攻丝,从来不是“润滑不够”这么简单。如果你踩了下面这3个坑,加再贵的极压油都没用。
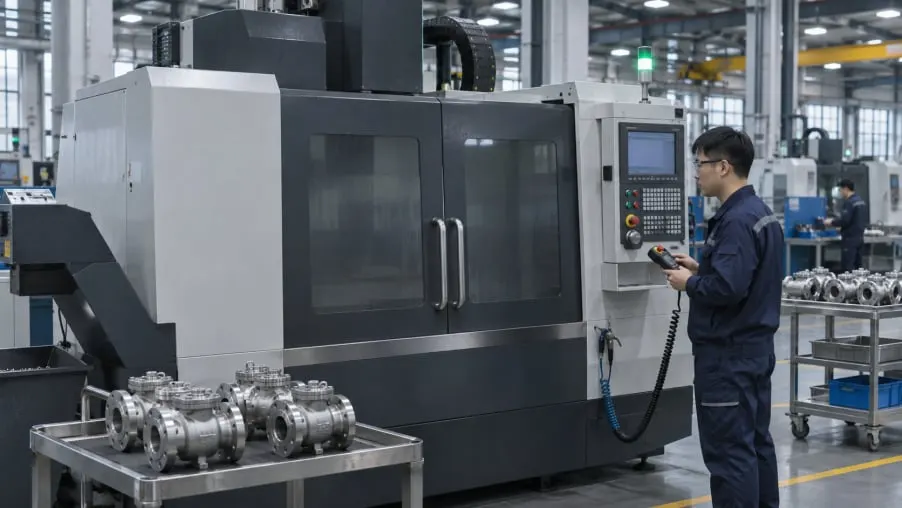
图1 不锈钢阀体的封闭式 CNC 加工工位
坑一:用挤压丝锥(无屑)去硬啃不锈钢
很多厂为了省事或者追求螺纹强度,用挤压丝锥(靠塑性变形挤螺纹)去攻304/316L。
这是个巨大的雷区。 不锈钢冷作硬化极其严重,挤压时材料瞬间变硬,扭矩比切削丝锥高出30%-50%。你拿普通机床的刚性去硬扛不锈钢的挤压扭矩,丝锥不断才怪。而且,为了降扭矩,有的操作工偷偷把底孔打大,结果螺纹牙型不够,通止规过不去。
忠告:攻不锈钢(尤其是盲孔和深孔),老老实实换回螺旋槽的切削丝锥。挤压丝锥在奥氏体不锈钢的连续挤压下,极易因扭矩超载而断锥。
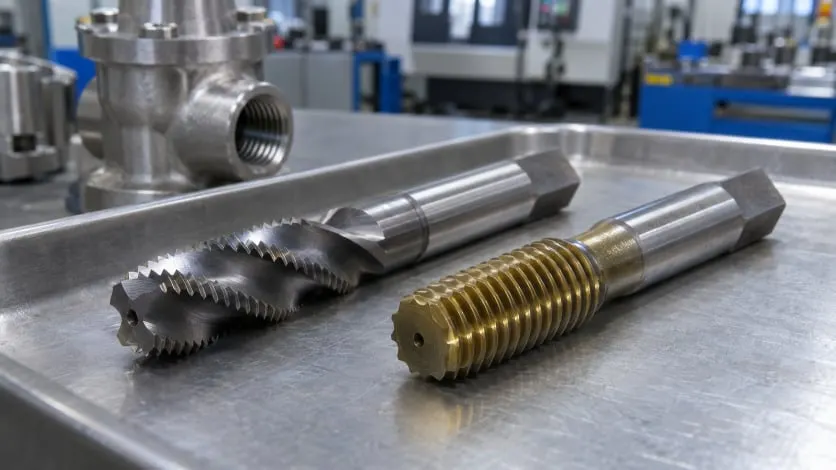
图2 螺旋槽切削丝锥与挤压丝锥的外观对比
坑二:底孔早就被“钻”硬了,你还在怪攻丝油不行
你去测一下断锥前的底孔孔壁,是不是比基体材料硬得多?
不锈钢钻孔本身就是一个“极易加工硬化”的过程。如果底孔钻头钝了,或者进给参数不对(比如在孔里停顿打滑),孔壁表面瞬间就会形成一层硬化层。你接着拿丝锥去攻,它不是在切肉,是在切铁板。这种工况下,别说极压油,你就是浇神仙水,丝锥也得崩。
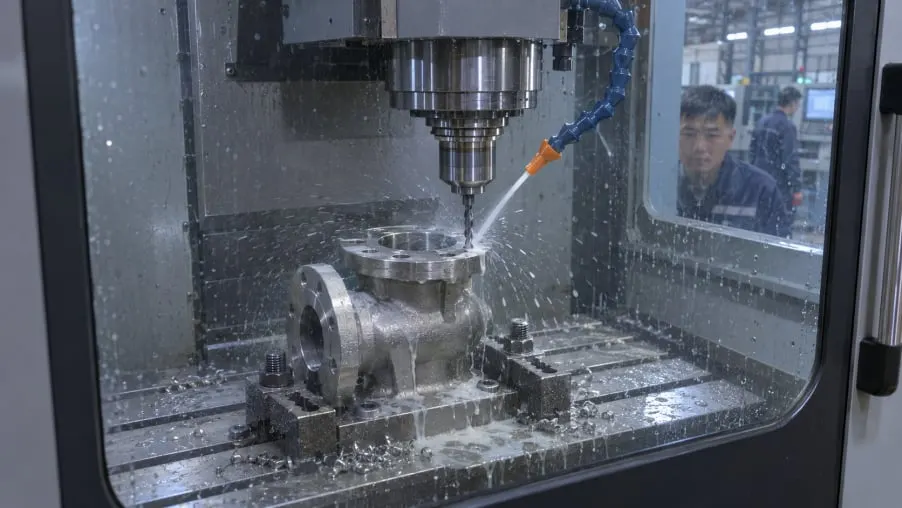
图3 不锈钢阀体法兰的攻丝底孔钻削
坑三:盲目迷信“含氯”极压剂,埋下开裂的定时炸弹
为了追求极压,很多攻丝油里加了大量的活性硫和氯。
含硫极压剂对不锈钢确实有效;但含氯极压剂,对316L(含钼不锈钢)是致命的。氯离子极易引发不锈钢的应力腐蚀开裂(SCC)。有些工件攻完丝看着好好的,放在仓库里,或者装配受力后,螺纹根部突然裂了,这就是氯离子残留惹的祸。对于食品机械、医疗、或者沿海环境的阀体,这种隐性风险绝对不能碰。
选型建议:316L攻丝,务必选择无氯型(或无活性氯)的极压体系。靠优质的硫-磷复合剂或者特种合成酯来提供极压润滑。
💡 车间主管的现场“急救”三步
如果你的车间正在因为断锥报废,先别急着换油,让操作工按这三步走:
摸孔壁:用锉刀划一下底孔,如果明显打滑,说明钻削已经硬化,立刻换底孔钻头,调整钻削进给。
改供液:攻丝是半封闭加工,尤其是盲孔。别再拿管子随便浇了,把切削液精准对准丝锥刃口,或者直接上高压内冷、微量润滑(MQL)直接喷入孔内。
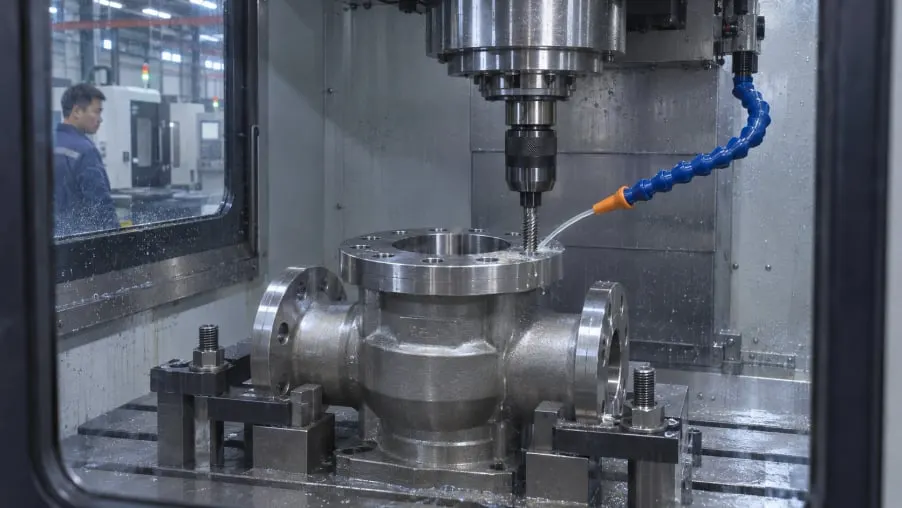
图4 阀体攻丝时的定向供液
测浓度:如果你用的是不锈钢专用的半合成/乳化液,浓度不能太低,建议拉到 10%-12%。浓度低了,极压膜根本撑不住。
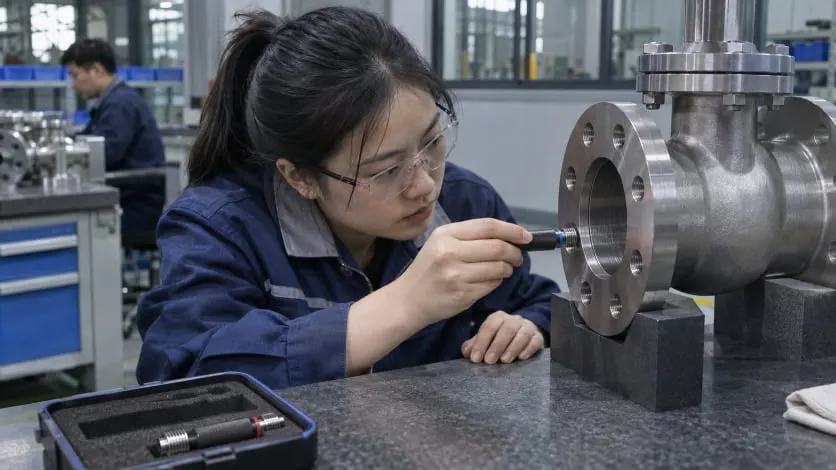
图5 不锈钢阀体螺纹的塞规检查
👇 遇到搞不定的不锈钢断锥、粘刀问题?直接找我们!
我们不卖那种“号称什么金属都能干,结果一攻不锈钢就拉胯”的通用货。针对304/316L不锈钢攻丝,我们有专门定制的高阶方案:
✅ 无氯型极压体系:极压拉满,同时消除氯离子导致的开裂隐患(特别适合316L)。
✅ 优秀的渗透与清洗性:专治盲孔、深孔断锥,带走切屑,不粘刃口。
✅ 兼容挤压丝锥工艺:如果你必须用挤压丝锥,我们的配方能提供足够的极压膜,降低扭矩。
如果你正在为断锥、烂牙、或者工件生锈发黑头疼,直接把你的具体材质牌号(304还是316L)、丝锥类型(切削还是挤压)、加工深度发给我。我们可以免费为你提供不锈钢攻丝极压润滑模拟测试,并寄送专用攻丝液样品试用。让测试结果说话!