铸铁/球铁加工:工件放一夜就生锈、槽液黑得像墨汁?别瞎加防锈剂,当心全合成毁机床!
面向灰铸铁、球墨铸铁(如HT250、QT450)汽车零部件、泵阀、模具加工现场
在机加工车间,做铸铁件的师傅最怕听到一句话:“昨天刚铣完的那批件,今天怎么看?”
走过去一看:工件表面全是一层黄褐色的浮锈,切削液槽子变成了“黑墨水”,散发着难闻的腥臭味。刀尖上全是黑乎乎的油泥,加工出来的工件表面粗糙度极差。
遇到这种情况,车间主管的常规操作是:“加点防锈剂!”、“加杀菌剂!”、“把浓度搞高一点!”
结果呢?防锈剂加了,工件第二天照样生锈;槽液越来越黑,最后只能停机换液,几万块的切削液和危废处理费直接打了水漂。
作为切削液供应商,今天交个底:加工铸铁,用普通钢件那套逻辑去套,绝对会翻车。不解决下面这3个根源问题,加再多防锈剂也是白搭。
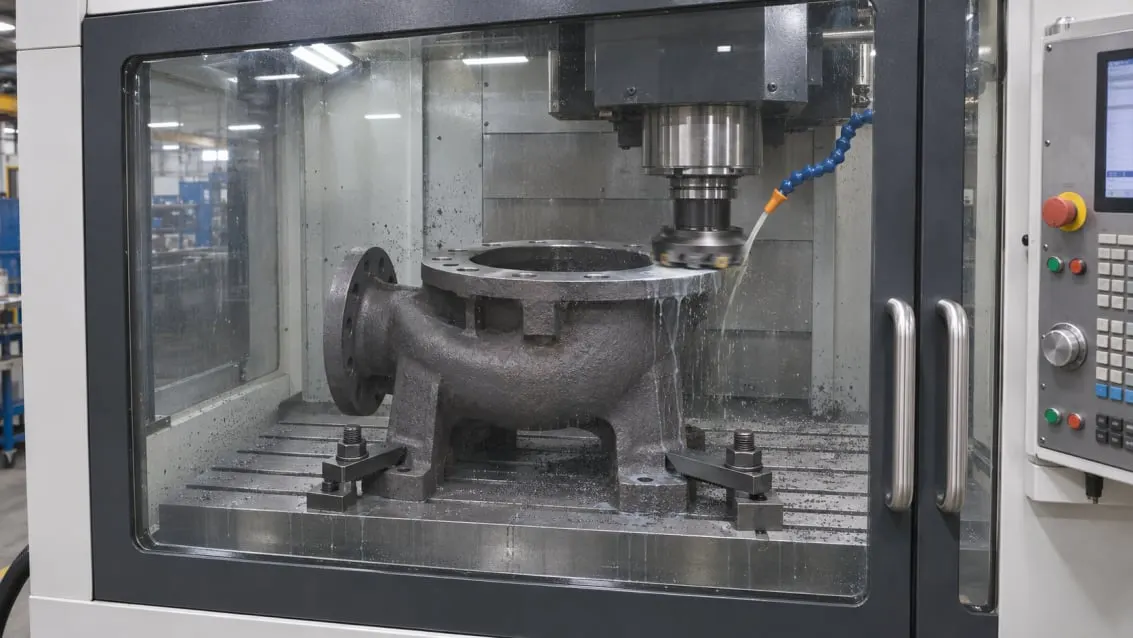
图 1 封闭式立式加工中心内的铸铁泵壳法兰端面铣削
坑一:铸铁不是“防”锈,是必须“洗”干净
铸铁为什么极易生锈?因为表面极其多孔,且充满游离石墨。
加工时产生的铁粉和石墨粉极细。如果切削液清洗性不够,微粉残留在工件表面的微孔里,石墨导电、铁基体活泼,两者共存直接形成“微观电偶腐蚀”,一遇到空气里的水分,几小时就长满浮锈。
更可怕的是,这些细粉掉进槽子,像海绵一样把防锈剂、极压剂吸干,还会被厌氧菌分解——这就是槽液发黑发臭的元凶。
💡 破局点:铸铁液必须有超强清洗性冲走石墨粉;同时具备极细的沉降匹配性,让磨泥迅速沉淀,而不是悬浮在槽里变成“黑墨汁”。
坑二:盲目拉高pH,结果把操作工的手烧脱皮
很多人知道防锈靠碱性,于是拼命往铸铁液里加碱(醇胺或纯碱),把pH拉到9.5甚至10以上。
高pH确实能短期防锈,但铸铁粉末多,高碱加细粉摩擦,会直接摧毁操作工的皮肤屏障,手部起红斑、脱皮,车间留不住人,天天被抱怨。而且,过高的碱度会加速铝、铜腐蚀,多品种混线的车间绝对会出大乱子。
💡 破局点:优秀的铸铁液,不靠“拼碱度”,而是靠优质的防锈络合剂,在 pH 8.8-9.2 的温和区间,实现长效防锈。
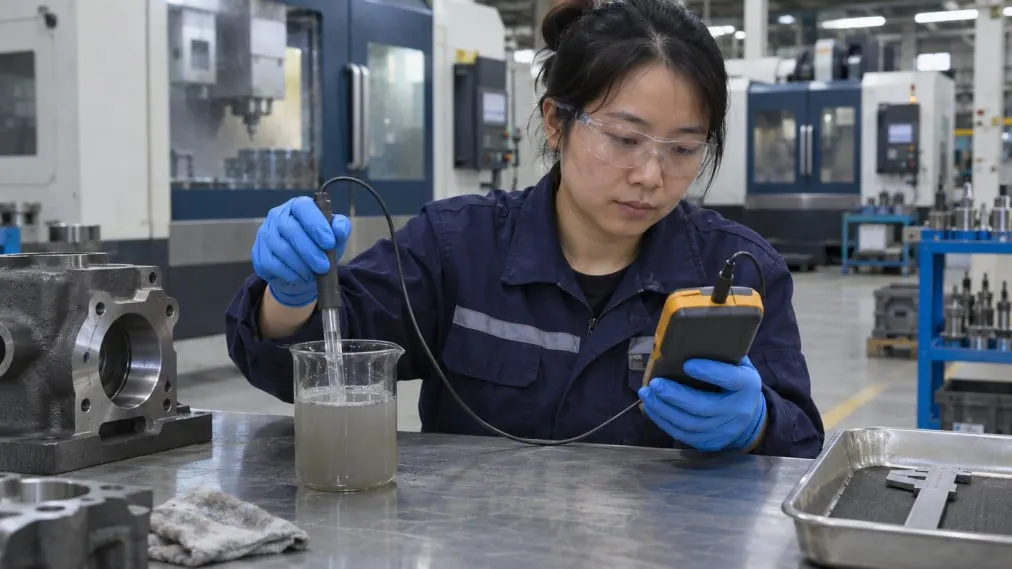
图 2 在车间检测台测量切削液样品的 pH
坑三:抗杂油能力差,一漏油全盘皆输
铸铁机床(加工中心或龙门铣)通常导轨油漏油严重。
如果切削液乳化体系不稳,遇油直接破乳,油和石墨粉混在一起,会在槽底形成厚厚的“黑油泥”。不仅发臭,还会堵喷嘴、伤水泵。
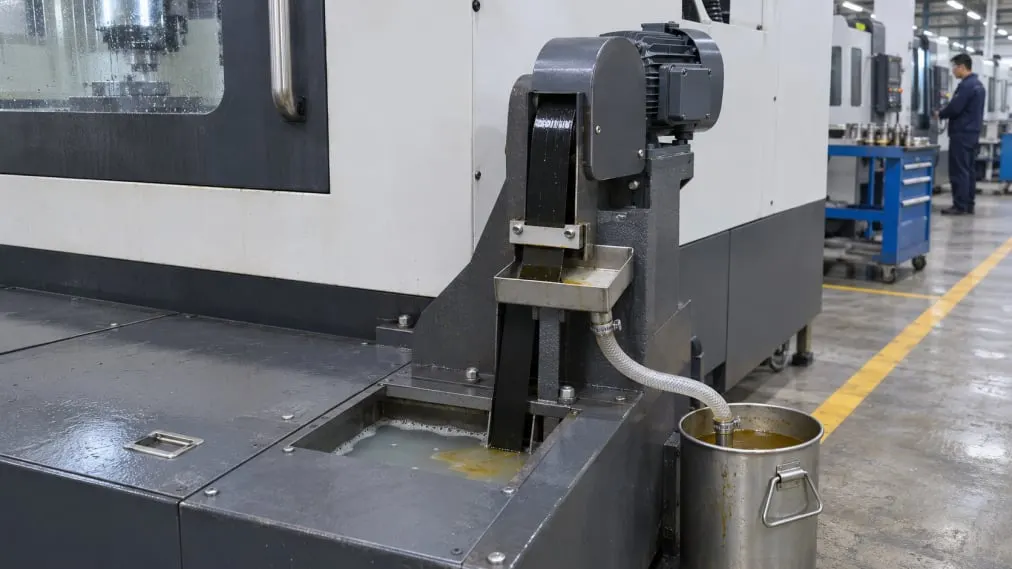
图 3 机床槽液的带式撇油与杂油收集
💡 拷问供应商:选铸铁液,必须看这4个硬指标
既然铸铁这么难搞,市面上的全合成、半合成、乳化液到底怎么选?
❌ 避雷:高油量乳化液。 遇到铸铁粉就是“和泥巴”,石墨全裹在油膜里沉不下去,夏天必臭。
✅ 首选:高清洗型全合成 / 高级半合成。 极少含油,切断“和泥巴”的可能,清洗力和沉降性极佳。
但是!很多厂长一听“全合成”就摇头:“不行,全合成不挂油,机台导轨和油漆面容易生锈腐蚀!”这个担心完全合理。
因为全合成没有矿物油膜这道物理屏障,如果配方里的化学防锈体系做得很差,或者用了便宜的强碱性胺,机床导轨确实会锈成筛子,油漆也会起泡脱落。
所以去买液时,直接拿这4个指标去“拷问”供应商:
问防锈体系:是单纯靠加碱?还是长效络合防锈?
👉 优选答案:必须复配羧酸胺/硼酸胺等络合型防锈剂。单纯加碱遇铁粉迅速失效;络合型能在微孔表面形成化学膜,防锈余量足,pH温和不伤手。
测沉降性:拿现场的铸铁粉泡在液里摇匀,静置2小时。
👉 优选答案:上层液体必须相对清澈,石墨和铁粉快速沉底。如果静置后依然黑乎乎,说明沉降极差,倒进机床必变“黑墨水”。
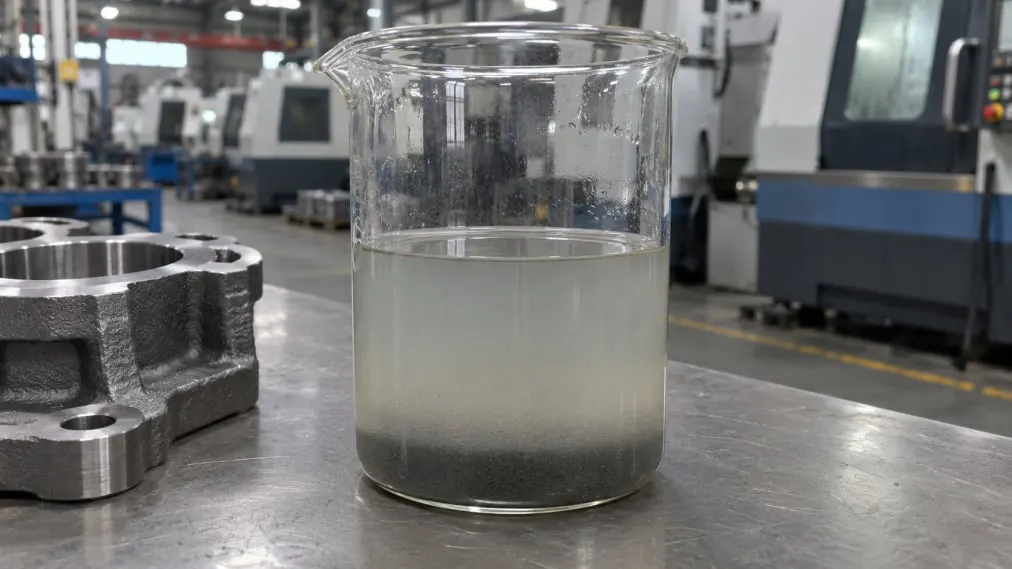
图 4 静置样品中铸铁细粉的沉降观察
滴油测抗杂油:滴几滴导轨油进去搅拌,看会不会浮油、破乳?
👉 优选答案:杂油应整层漂浮,且体系不破乳、不析皂。好液必须让油浮上来,方便撇油机去除。
测“机床防腐蚀能力”(重点):拿一块铸铁试片和一块机床常见的油漆试板,泡在液里。
👉 优选答案:全合成不能只看工件防锈,必须看机床防锈。问供应商要数据:对铸铁导轨有没有腐蚀?对机床油漆会不会溶胀起泡?配方里有没有专用的黑色金属接触缓蚀剂?
💡 车间主管的现场排查清单
看防锈:拿刚加工完的铸铁件做个“叠件试验”(叠在一起放24小时),中间面生锈说明防锈剂已被石墨粉耗尽。
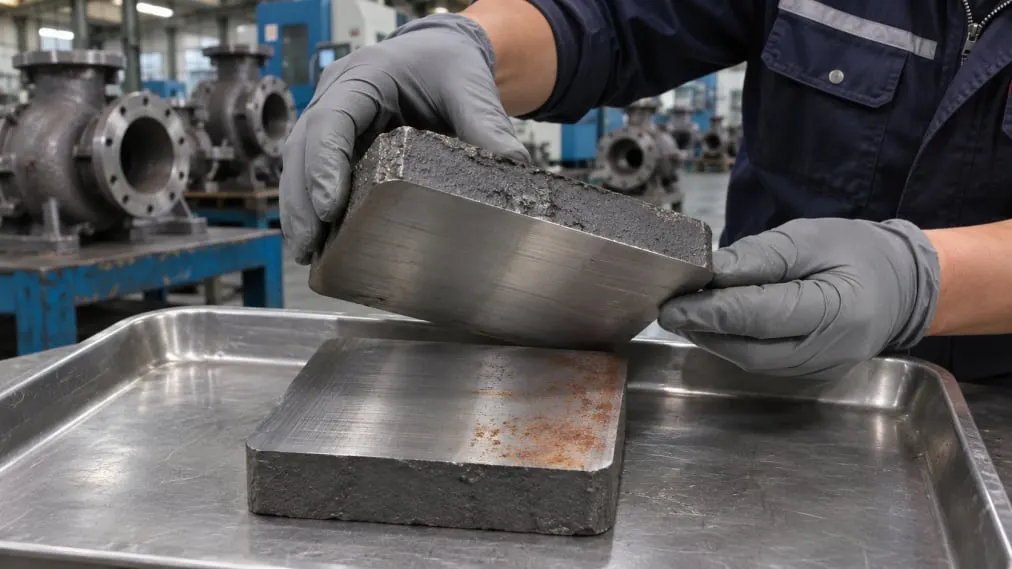
图 5 铸铁叠件接触面的局部浮锈检查
看沉降:拿烧杯接一杯液静置2小时,如果依然黑乎乎,说明沉降能力彻底不行。
看漏油:检查导轨油是否漏进槽里。如果有,必须上撇油机,否则再好的液也会被油膜“闷死”。
👇 治铸铁,我们有一手!别让生锈和黑水毁掉你的订单!
上海助兴实业不仅卖通用液,更针对灰铸铁/球墨铸铁推出了专项定制的高清洗全合成/高级半合成方案:
✅ 绝佳的排屑与沉降性能:不吸附石墨,槽液长期清亮,告别“黑墨水”。
✅ 强力防锈络合技术:不靠超高pH,保证优异的工件工序间防锈,低气味、不伤手。
✅ 机床级防腐蚀配方:不仅保护工件,更保护你的机床导轨和油漆,告别“全合成毁机床”的噩梦。
✅ 抗杂油破乳能力:漏油工况下杂油自动上浮,体系不崩、不发臭。
如果你现在正面临铸铁生锈、槽液发黑发臭、或者担心全合成伤机床,直接把你的铸铁牌号(HT250/QT450)、加工工序发给我们。
我们可以为你提供免费的防锈、沉降以及“铸铁试片+油漆板”防腐蚀测试,并寄送针对性样品试用。测试免费,试错成本我们担,帮你把废品率和换液成本彻底打下来!