加工Inconel 718(镍基高温合金):刀尖烧红、工件变脆?你加的极压油可能就是“隐形雷”!
面向航空发动机、燃气轮机、医疗植入物(Inconel 718/GH4169)加工现场
在机加工圈子里,Inconel 718(镍基高温合金)是公认的“难啃的骨头”。
加工它的时候,刀尖经常瞬间烧红,刀具寿命短得离谱;更诡异的是,有时候工件表面看着光洁度还行,但拿去一探伤,内部全是微裂纹,甚至材料变得像玻璃一样脆。
遇到这种情况,很多工厂的对策是:上含硫、含氯的极压切削油,拼命浇!
赶紧停手! 在Inconel 718面前,你用来对付普通钢材的那套“极压逻辑”,不仅救不了刀,还可能把整批昂贵的航空/医疗零件直接送进废品站。
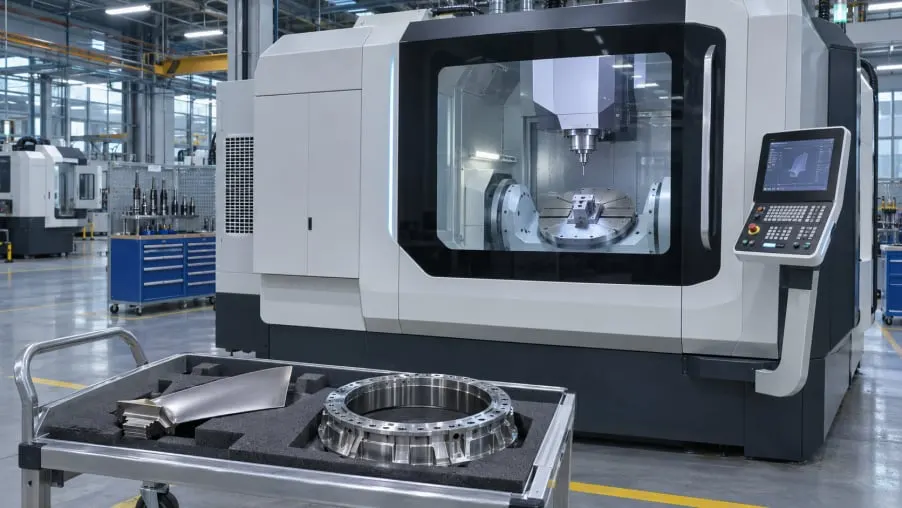
图1 航空零件加工车间与封闭式五轴加工中心
雷区一:含硫含氯的极压剂,是高温下的“晶界脆化剂”
Inconel 718在切削时,刀尖温度极高。在这个高温窗口下,如果你用的是含活性硫、含氯的切削液,灾难就发生了。
高温会让硫和氧顺着材料的缝隙(晶界)往里钻。研究早就证实了:微量的硫偏聚在晶界上,会直接削弱材料的结合力,导致工件在后续服役时发生应力断裂。而氯离子在高温下,更是会直接导致镍基合金变脆。
真相:加工普通钢,硫和氯是润滑的好帮手;但加工Inconel 718,它们极易引发晶界脆化。Inconel 718的加工液,必须坚决走“无硫、无氯”的路线。
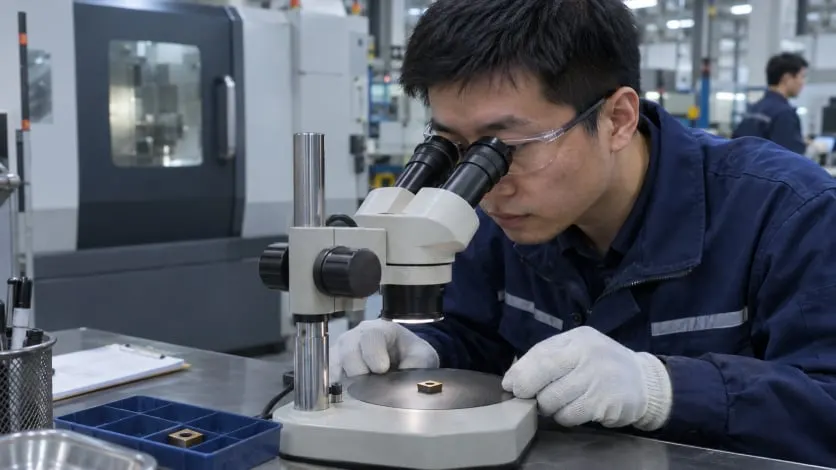
图2 车间检测台上的刀片刃口检查
雷区二:刀尖烧红,是因为你的冷却液“根本没进去”
Inconel 718的导热性极差(只有钢的1/5),热量全憋在刀尖上。如果你只是用低压水泵把冷却液“浇”在工件表面,液体根本进不到真正的切削区。
因为高速旋转的刀具和切削区,表面会形成一层坚硬的“蒸汽膜”和“气流屏障”。低压液体刚一靠近,就被弹飞了。刀尖在干磨,瞬间烧红,磨损能不快吗?
出路:如果有条件,必须用高压内冷(HPC)!压力打到70-150 bar,像高压水枪一样,强行冲破那层蒸汽膜,把冷却液直接怼到刀尖最红的地方。如果机床只有常规低压,也必须尽量把喷嘴贴近刃口,或者采用微量润滑(MQL)。光靠在槽子里换什么“神仙油”,都只是在表面隔靴搔痒。
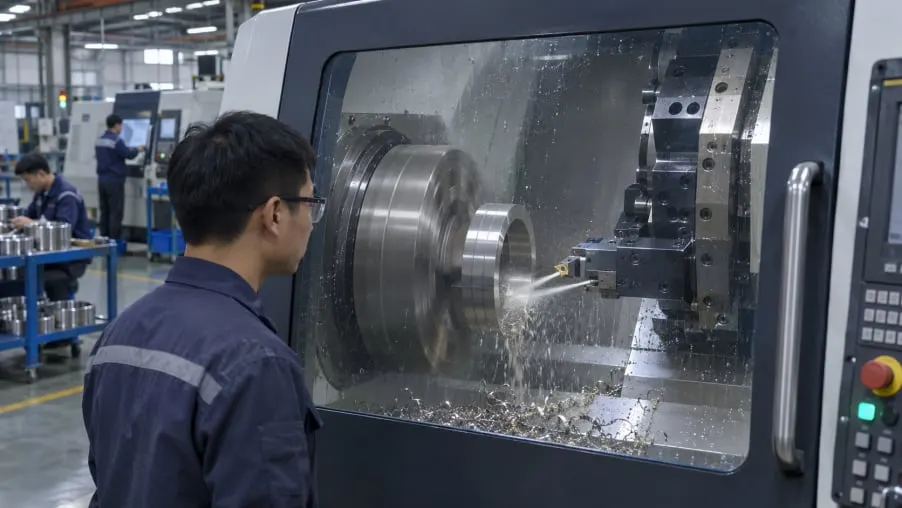
图3 镍基合金车削时的刀尖定向供液
雷区三:别迷信高浓度,残留会坑死你
很多人觉得难加工材料,浓度越高越好。但Inconel 718的零件(比如叶片、骨科植入物),后续往往有极其严格的清洗和涂层工序。
如果你的切削液极压剂加得太多、清洗性不好,残留在零件缝隙里,到了真空钎焊或者涂层环节,就会大量挥发产生气孔,导致焊接强度不达标。
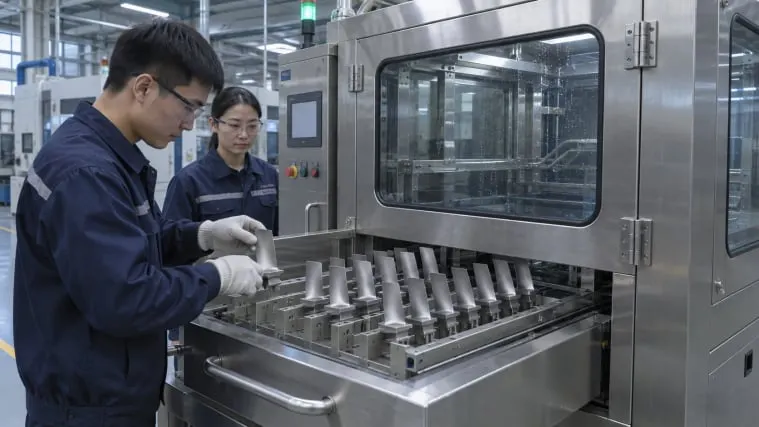
图4 叶片类工件的水基清洗上料
💡 车间主管的排查指南
如果你正在被Inconel 718的烧刀和废品折磨,按这个顺序查:
查配方:立刻找供应商要MSDS/TDS,确认你的液里有没有活性硫和氯。如果有,果断换掉。
查压力:看看机床有没有主轴内冷功能。压力上不到50 bar以上,别抱怨刀具寿命短。
查底孔钻头:Inconel 718极易加工硬化,钻头一定要极其锋利,进给不能停,一旦在孔里打滑,表面立刻硬化,后面攻丝或铣削必崩。
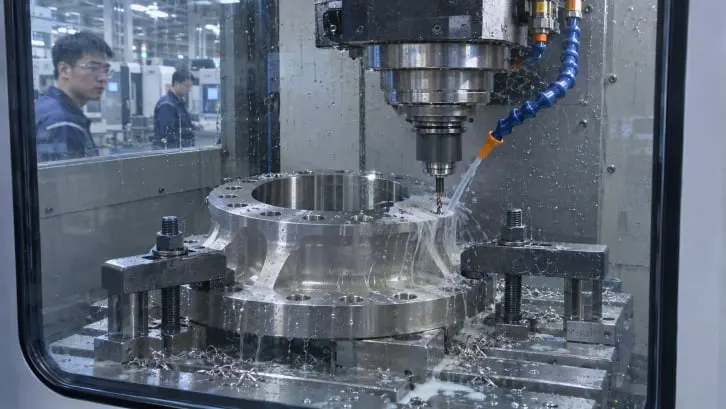
图5 镍基合金零件的底孔钻削
👇 难加工材料,必须用“对症”的专机专液
我们不卖那些“一招鲜吃遍天”的通用货。针对Inconel 718、钛合金、甚至更硬的粉末冶金,我们有专门定制的无硫无氯全合成 / 高级半合成体系:
✅ 纯正的“双无”配方:绝对不含活性硫、不含氯,彻底杜绝晶界脆化风险。
✅ 极致的抗硬水与沉降性:高压内冷工况下,泡沫极低,不堵塞管路。
✅ 绝佳的低残留与清洗性:轻松应对后道钎焊与涂层工序。
✅ 极压承载拉满:用聚合酯和特种磷系添加剂,在不破坏材料的前提下,把润滑做到极致。
如果你正在为Inconel 718的烧刀、断刀发愁,或者不确定现在的液会不会导致工件变脆,直接把你的机床内冷压力、当前用的切削液型号发给我。我们可以免费为你提供极压与防腐蚀平衡测试,并寄送“无硫无氯”专用液样品试加工。
别让一桶不对的油,毁了一堆昂贵的航空件!