高硅压铸铝现场,粘刀、换刀频繁、表面拉毛、电泳或喷粉百格不过,很容易被带进“换液—再粘刀—再换液”的循环。但这条链的起点往往不是润滑不够,而是硅颗粒没有被当作一个物理变量管住。
ADC12的硅含量在8%–12%,一体化压铸免热处理铝合金同样属于高硅体系。切削过程中共晶硅相破碎脱落,形成微米级颗粒。普通切削液分散能力不足时,硅颗粒不会均匀悬浮,而是聚集、沉积、附着在刀具和工件上。刀具粘硅以后,切削力上升,表面拉毛发灰,刀具寿命下降,后面清洗和涂装再跟着出问题。
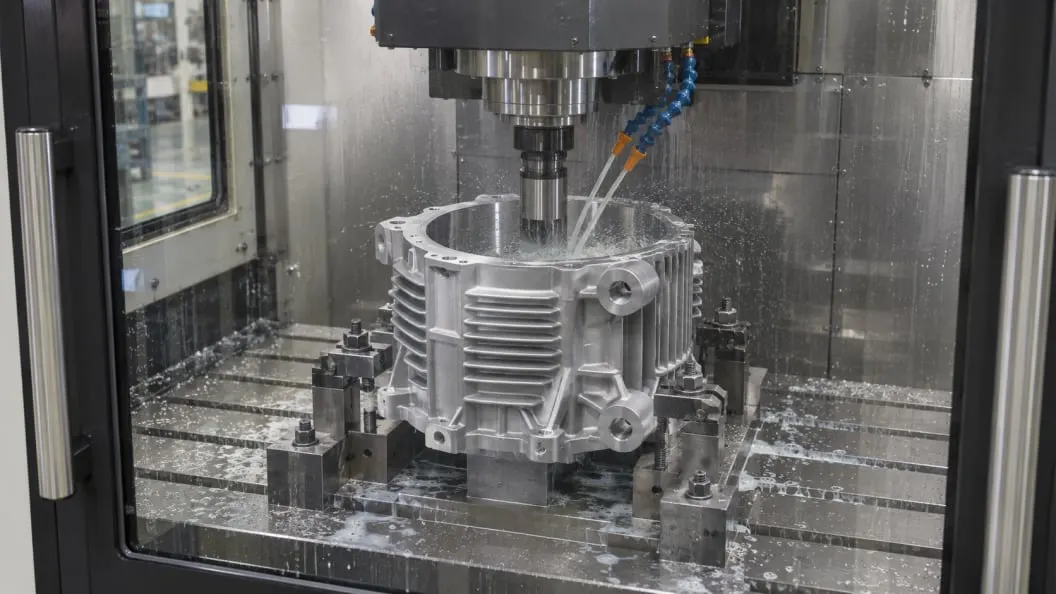
图1 ADC12 压铸电机壳的 CNC 镗削工况
润滑错位:硅颗粒在切削区当的是磨料
普通铝用润滑剂是按铝基体设计的,对硅相亲和性差,很难在硅颗粒表面形成有效膜。硅颗粒裸露着进入切削区,实际扮演的是磨料,不是被润滑的对象。这时候再加极压剂,方向容易偏:极压剂解决金属接触面的边界润滑,解决不了硬质颗粒的磨蚀。控硅要两条腿走——分散,让脱落的微米硅颗粒保持在槽液里悬浮,不往刀具和工件上沉;润滑,让硅颗粒表面也有膜可依,而不是裸着去磨。
大尺寸和微孔隙,是两个容易被低估的变量
一体化压铸后地板加工周期长,新鲜铝基面在工序间暴露的时间被拉长。缓蚀剂成膜速度不够快,氧化暗斑可能在加工周期内就出现,不一定等到放置阶段。这里要的不是“缓蚀剂浓度再高一点”,而是快成膜能力。
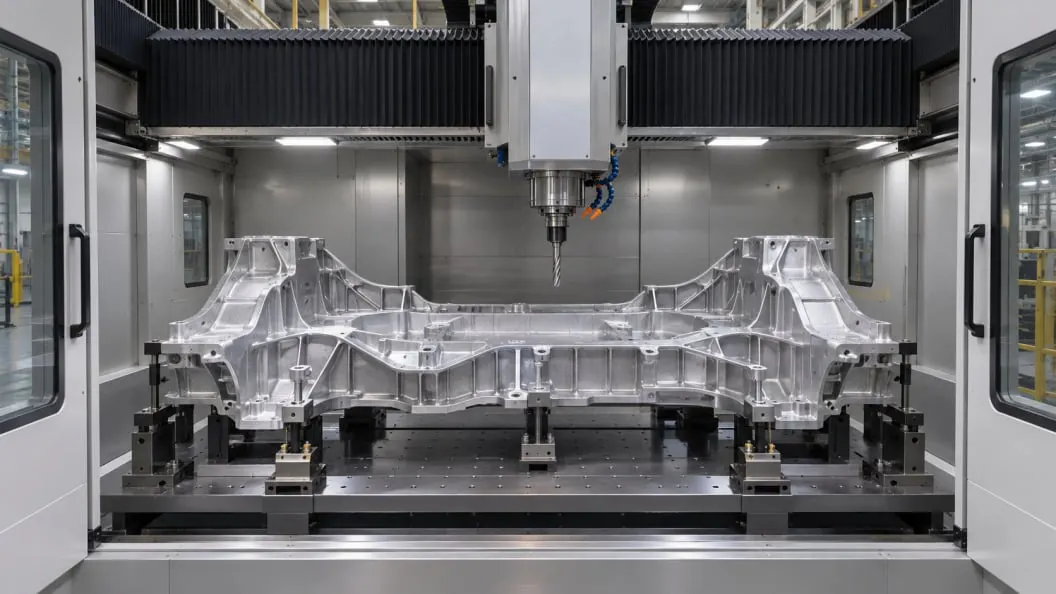
图2大型压铸后地板的装夹与龙门加工工况
ADC12电机壳还有微孔隙问题。普通缓蚀剂分子量大,渗不进孔隙,孔隙处成为腐蚀起点,最后在气密性测试里表现成泄漏。常规浸泡防锈数据看不出这条路径,需要小分子缓蚀和孔隙渗透验证来覆盖。
涂层附着力则是切削液残留的“下游账单”。后地板电泳/喷粉、电机壳喷涂,硅垢和油膜残留在涂层界面形成隔离层,百格不过、掉漆起皮的根因有时在加工工序,不在涂装线。大尺寸工件的型腔和缝隙里,含矿物油配方残留重,常规水洗很难彻底带出。高硅压铸铝场景里,“低残留”的优先级往往高于“高润滑”。
两条路线,各有代价
湿式水基加控硅分散体系,是靠分散助剂包裹硅颗粒、快成膜缓蚀和低残留聚合酯润滑,把硅垢和残留两头压住。它适合大尺寸加工的冷却和排屑,但对分散剂长期稳定性、槽液清洁度和过滤要求更高。
MQL是另一条路。有产线案例显示,ADC12/A380壳体从乳化液湿式改MQL后,铣刀/丝锥寿命提升约32%,盲孔螺纹孔几乎不带液体残留,气密检测误判率下降70%,综合辅料、刀具、危废和清洗成本下降18%–22%。MQL的价值是从源头取消“液”的残留问题,但它对机床改造、喷嘴布局、参数标定和铝合金专用油品匹配有硬门槛,不是“少喷点油”的简化湿式。多数现场仍然是湿式为主线,MQL适合特定壳体类小件和愿意做工艺联调的产线。
现场验证别只看“适用于压铸铝”
第一,用现场切屑或硅粉做循环悬浮对比,看硅颗粒沉降速率和槽液清洁度能保持多久。
第二,模拟最长工序间隔,在新鲜铝面上计时看缓蚀膜形成和变色起点,不要只看24小时浸泡结果。
第三,用实际工件走“加工—常规水洗—电泳/喷粉—百格测试”,把残留对涂层的影响量化出来;盲孔件再做气密检测对比。能把这三步做扎实的方案,比只写“控硅”两个字的标签可靠得多。
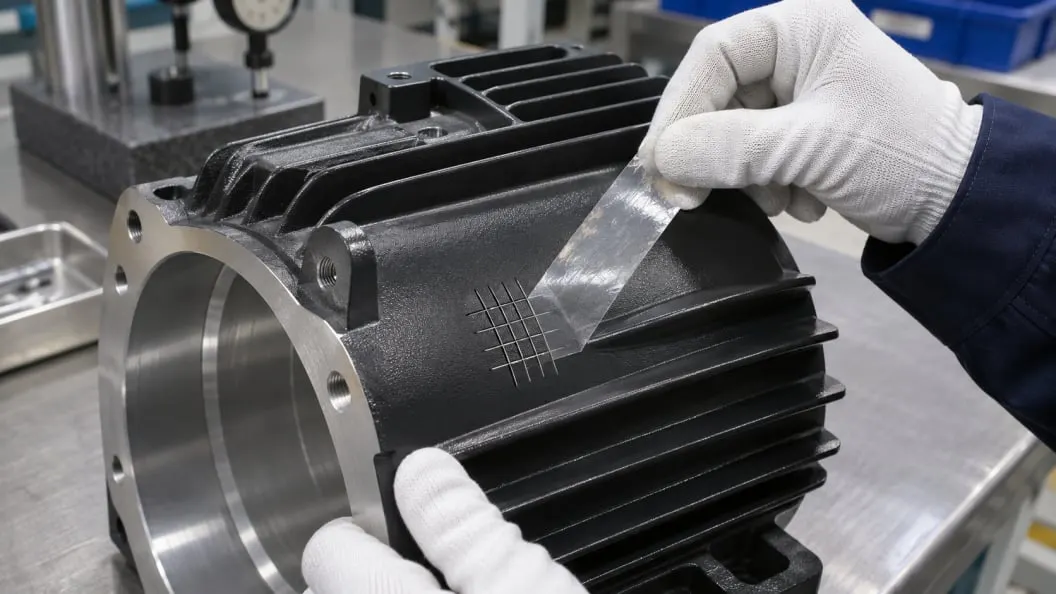
图3 电机壳涂层百格附着力检查
上海助兴实业提供高硅压铸铝的控硅分散评估、快成膜验证和低残留—涂层附着力联审,可按现场节拍和清洗条件做对比测试,帮助在换液前把硅垢、残留和下游良率的关系验证清楚。
一句话总结: 高硅压铸铝选液,先问硅颗粒有没有被管住、残留会不会流到涂装线,再问润滑够不够。变形铝配方能让加工面“看起来没问题”,但不保证下游良率没问题。