AI液冷板(316L)微通道烧刀、氦检漏气?查查切削液
面向AI服务器液冷板/管路/接头(316L不锈钢)加工现场的避坑指南
今年做机加工的,谁没听说过AI液冷?订单像雪片一样飞,但很多老板接了单却笑不出来。
为什么?因为AI液冷管路和冷板的主流材料是316L不锈钢。这玩意儿为了防冷却液里的氯离子腐蚀,加了钼元素,耐蚀性确实牛。但到了CNC机床上,它简直就是个“刺头”:又粘、又硬、极易加工硬化。
很多车间为了赶交期,拼命换好刀、调参数,结果还是逃不掉刀尖烧红、微通道尺寸跑偏、甚至后道氦检大面积漏气的命运。
作为切削液供应商,我们天天在车间里看客户“救火”。今天说句掏心窝子的话:在316L液冷件的批量加工里,刀具和参数固然重要,但如果你选的“液”没匹配上,你就是在干烧钱。
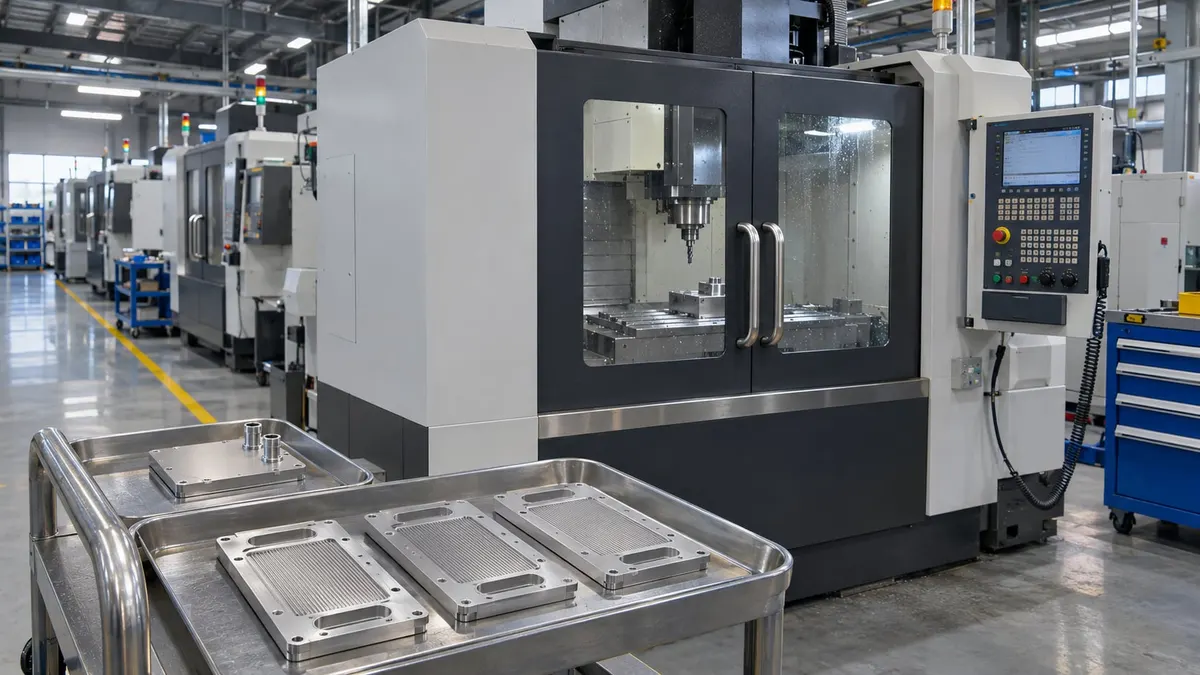
图 1 316L 液冷板零件与封闭式立式加工中心
如果你正在踩下面这3个坑,赶紧停手!
坑一:深孔和微通道里“液没到点上”,刀尖在裸奔
AI液冷板,最核心的就是密密麻麻的微通道和深孔。316L导热极差,热量全憋在刀尖上。
你看机床上,冷却液哗哗地流,看着挺大。但实际上,普通外浇式的液体根本进不到微通道底部,刀尖其实是在“半干切”。瞬间的高温直接把刀尖烧毁,积屑瘤死死粘在刀刃上,一刀下去,工件表面全拉花。
更别提盲信MQL(微量润滑)了。很多厂看网上说MQL环保,拿来搞316L液冷板,结果散热根本跟不上,极易崩刃。
💡 破局点:加工这种深腔微通道,如果你的机床有高压内冷(几十到上百bar),那就一定要用!但前提是,你的切削液必须扛得住——必须是极低泡(高压下起泡等于没冷却)和超强极压润滑。
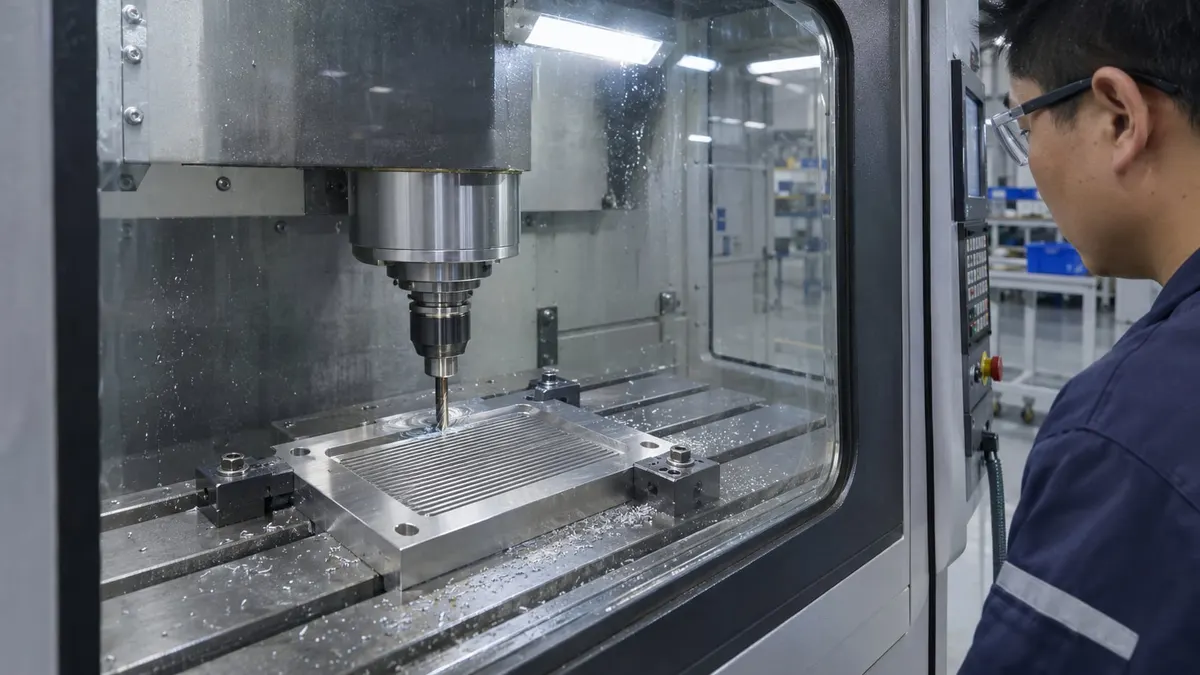
图 2 立式加工中心内的冷板微通道铣削
坑二:怕断刀,结果全在“蹭”硬化层
316L有个致命脾气:你一加工,它表面瞬间变硬(加工硬化层大概0.1-0.2毫米厚)。
很多操作工怕崩刀,把切削深度调得特别小(比如0.2毫米以下)。大错特错!你切得太浅,刀刃全在硬化层上“蹭”,根本切不到里面软的肉。 结果就是:摩擦剧增、温度飙升、刀具磨损反而加快。
这时候,如果你用的切削液极压膜不够强,瞬间就会被磨破,丝锥必断、铣刀必崩。解决这个问题,除了调参数,液体的“极压抗磨底子”绝对不能薄。
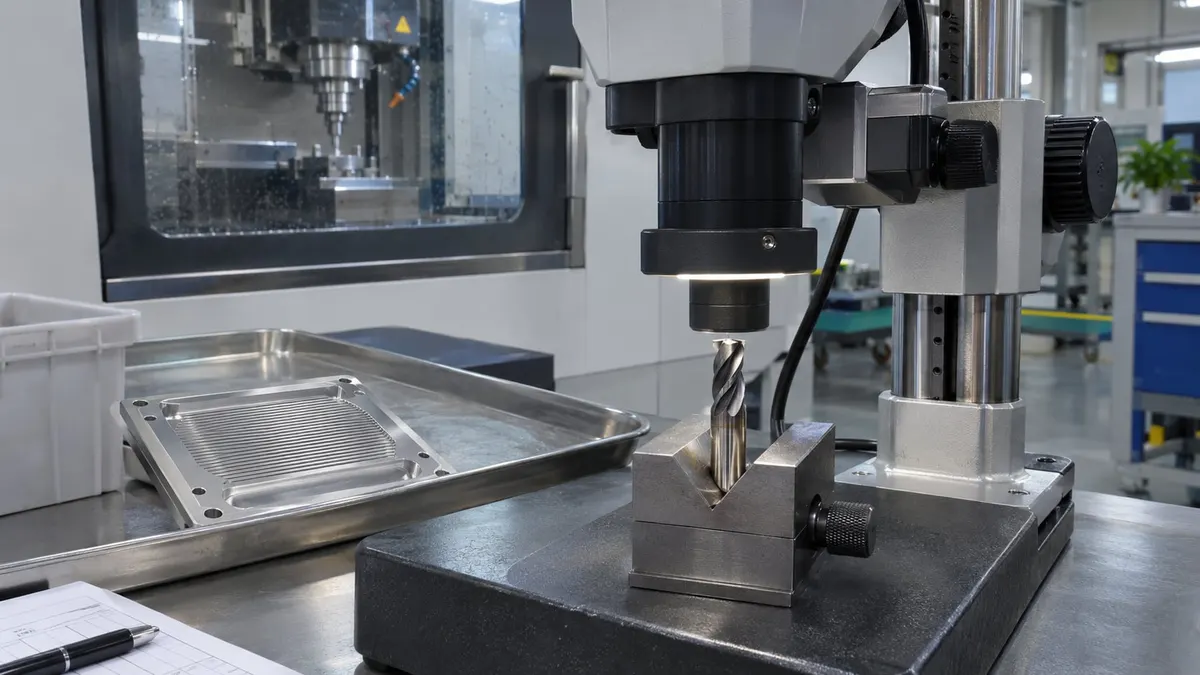
图 3 在检测台上观察立铣刀刃口
坑三:前面加工美如画,后道氦检全漏气
这是做液冷板最痛的领悟。机床上看着好好的,结果一清洗、一钎焊、一打氦气,傻眼了——漏了。
为什么?因为微通道里的切削液残留没洗干净!或者残留物在高温钎焊时碳化,直接破坏了焊缝的致密性。
如果你的切削液为了追求极压,加了大量难清洗的厚油膜或高黏度合成酯,常规水性清洗机根本洗不到缝隙死角。加工时省下的刀具钱,全赔在了后道漏液报废上。
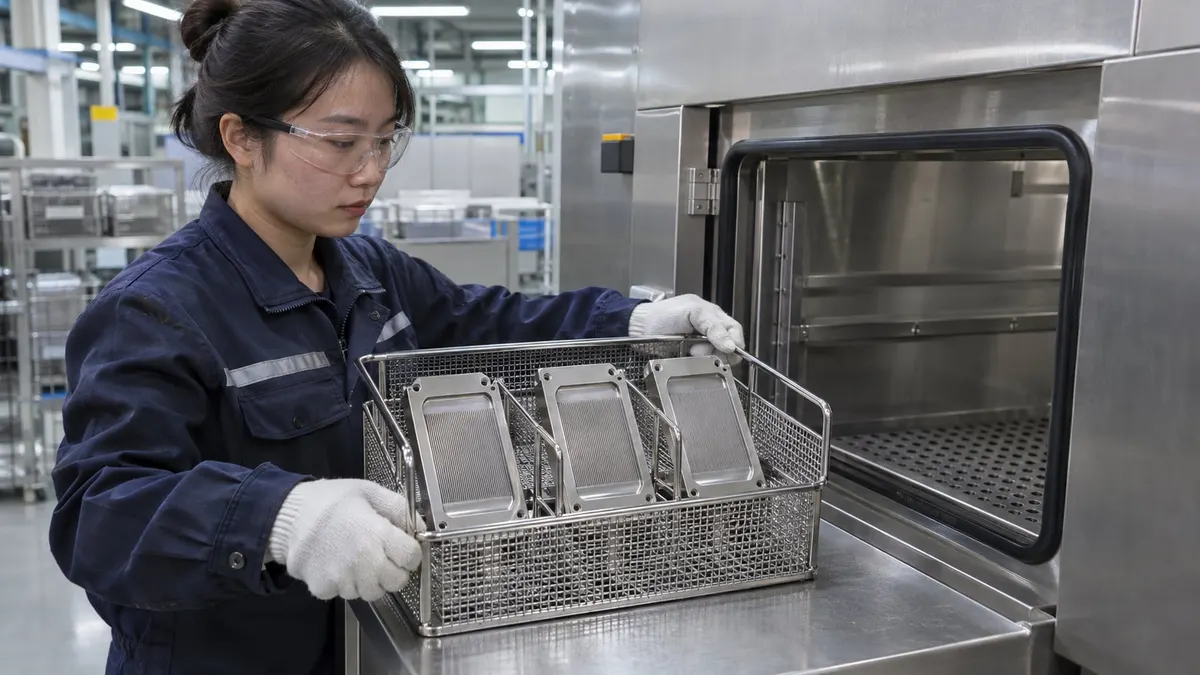
图 4 冷板封合前的水基清洗上料
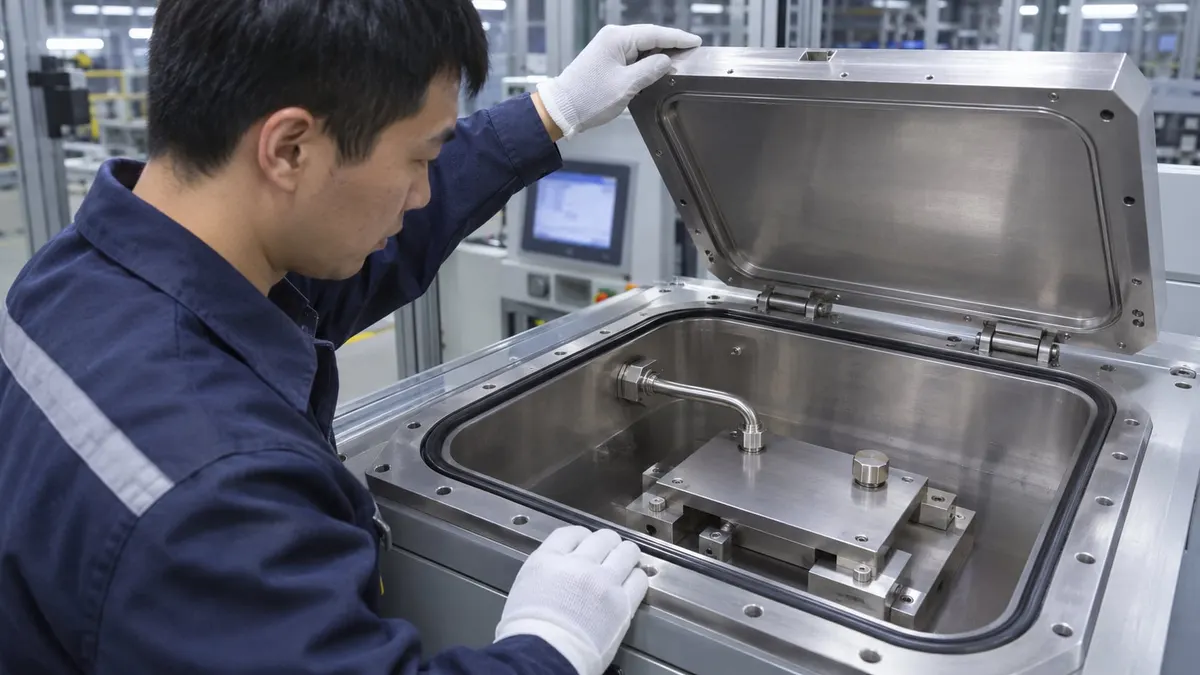
图 5 封合冷板氦质谱检漏前的接管与封堵
💡 给液冷板加工厂的真心建议:
做AI液冷件,属于高附加值精密制造。别拿加工普通碳钢、甚至304不锈钢的通用切削液,来糊弄316L微通道。
一款真正适配AI液冷(316L)加工的切削液,必须同时具备这4个“死命令”:
极压抗磨拉满:特种无氯磷系/酯类极压剂,压住316L的加工硬化和积屑瘤。
极低泡+超强渗透:配合高压内冷,微通道里不憋气、不烧刀。
低残留易清洗:不留黏糊糊的油膜,不堵塞微小流道,完美兼容后道钎焊和氦检。
防锈与兼容性:保护机床,不腐蚀工装夹具。
👇 别让一桶不对的液,毁了你的AI液冷订单!
上海助兴实业作为专业的切削液供应商,针对今年爆火的AI液冷(316L不锈钢)加工,专门定制了低泡高压型 / 低残留易清洗型全合成与高级半合成方案。
如果你正在面临液冷件微通道烧刀、断丝锥、或者后道清洗不干净导致氦检漏气,别再自己瞎试了。
把你的加工方式(铣微通道还是深孔钻)、目前遇到的废品现象、以及是否使用高压内冷发给我们。
我们可以为你提供免费的切削液适配评估,并寄送针对性样品做现场试加工!用真实的加工良率说话,帮你拿下这批高价值订单!