面向工业机器人、人形机器人RV减速器与谐波减速器核心部件(柔轮、刚轮、摆线轮)加工现场
在机器人减速器车间,最让老板心跳骤停的,不是机床撞刀,而是“整批零件精测不过”。
作为机器人的“关节”,减速器对精度的要求极其变态(微米级背隙)。但在实际加工中,最常遇到几个“治不好”的顽疾:
谐波减速器的柔轮:壁薄如纸,车削或铣削时极易发生高频震刀、热变形,甚至因为积屑瘤导致表面撕裂。
RV减速器的摆线轮/针齿壳:渗碳淬火后硬度极高(HRC60左右),硬铣或磨削时极易发生表面退火(烧伤发蓝)和微裂纹。
共性隐患:细微铁粉划伤高精齿面;残液留在微小齿根盲孔里,导致后道装配清洗不净、运转异响。
为了压住这些问题,车间拼命换进口刀具、调低进给,甚至换了更高精度的机床。但往往忽略了,直接接触刀尖和工件的那层“液”,才是决定表面完整性和热变形的最后一道防线。
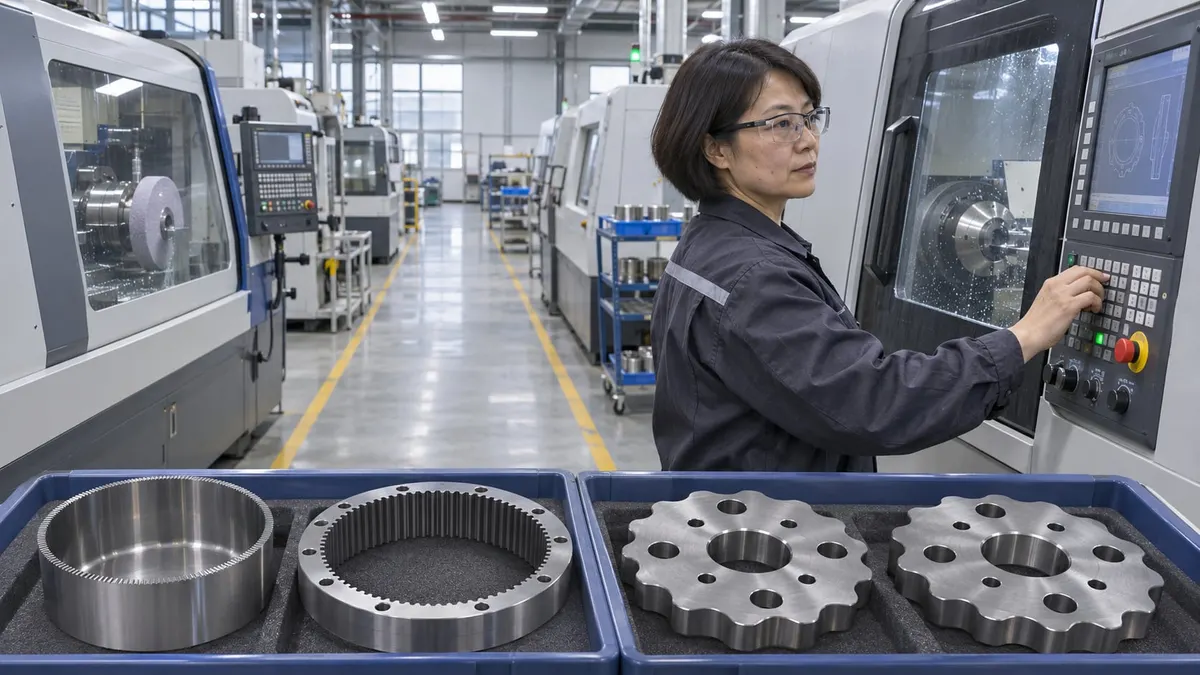
图 1 减速器零件加工车间与柔轮、刚轮和摆线轮
痛点一:加工柔轮(薄壁件),为什么震刀和变形总是压不住?
底层逻辑:极压不够导致切削力过大;冷却不到位导致热膨胀;甚至引发冷作硬化。
谐波减速器的柔轮(通常用40CrNiMoA等高强度钢),壁厚极薄。切削时刀具稍微一蹭,工件就弹开了(震刀)。
如果切削液的极压润滑膜强度不够,摩擦力会急剧增大。刀具实际上是在“硬挤”材料,而不是“切”。巨大的切削力直接导致薄壁件变形;同时,表面被挤压后会产生严重的“冷作硬化”和“粘刀(积屑瘤)”,越切越硬、表面越拉越花;加上摩擦产生的巨大热量排不出去,热胀冷缩下尺寸根本控制不住。
💡 破局点:必须选用含有高效极压润滑剂(如合成酯+特种极压剂)的专用液。降低切削阻力,让刀刃顺滑切入,减少变形和粘刀,同时防止刀具发生冷焊。
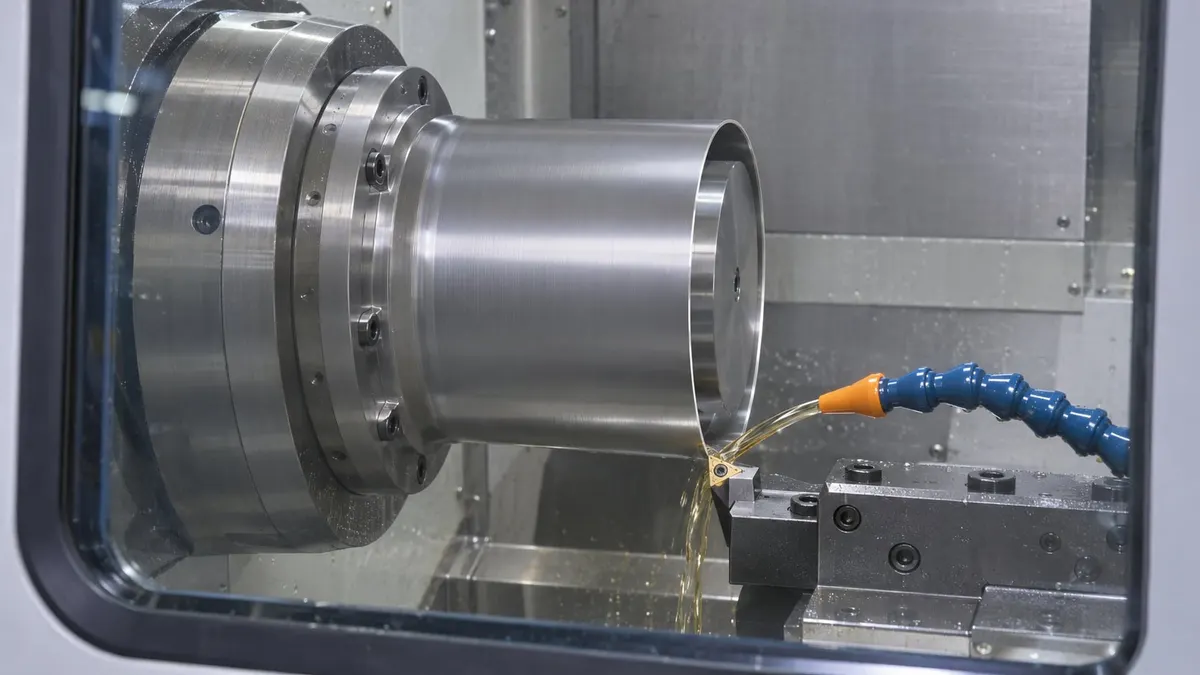
图 2 杯形柔轮毛坯薄壁外圆车削与供液
痛点二:加工摆线轮(重载硬齿),为什么表面总是“发蓝”(退火)?
底层逻辑:冷却渗透力不足,磨削区瞬间“干烧”。
RV减速器的摆线轮和针齿壳淬火后极硬。在硬铣或磨齿时,接触区瞬间温度可达800℃以上。
很多厂用的液虽然极压抗磨好,但渗透冲洗性极差,高压喷嘴的液根本进不到狭窄的磨削弧区。刀尖在深处干烧,工件表面瞬间发生二次回火(发蓝),硬度直接掉下来,甚至产生微裂纹。这种隐性废品,出厂探伤根本查不出来,装车后几个月必定点蚀、异响。
💡 破局点:除了极压,必须要有极低的表面张力(强渗透),配合高压内冷(HPC),瞬间带走热量,守住齿面硬度。
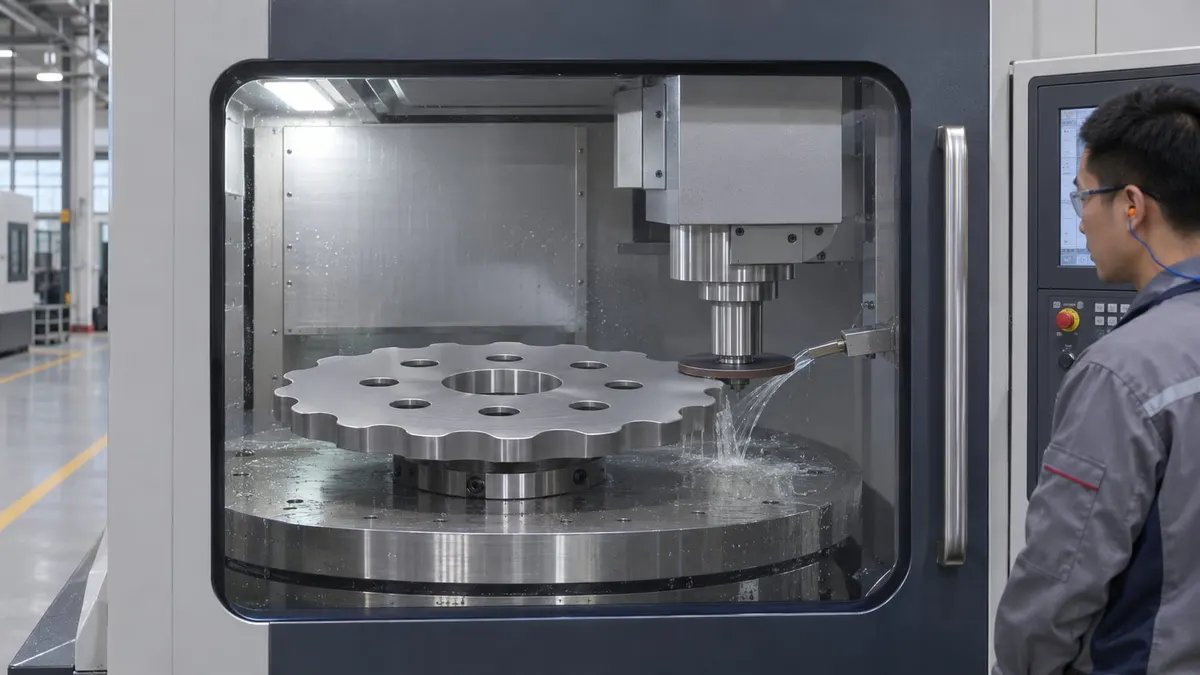
图 3 RV摆线轮外廓成形磨削与供液
痛点三:微粉划伤与齿根残液,装配异响的隐形杀手
减速器齿轮对表面粗糙度要求极高,且存在大量微小齿根和盲孔。如果加工液沉降性差,几微米的铁粉悬浮在液槽里,会在齿轮表面反复碾压留下划痕;如果清洗性差、残留重,一旦洗不干净,残留物在后续热处理中碳化,或者污染了昂贵的润滑脂,直接导致减速器早期磨损。
💡 破局点:液体必须具备极速微粉絮凝沉降能力与低残留易漂洗特性,保持槽液清澈,完美兼容后道超声波清洗。
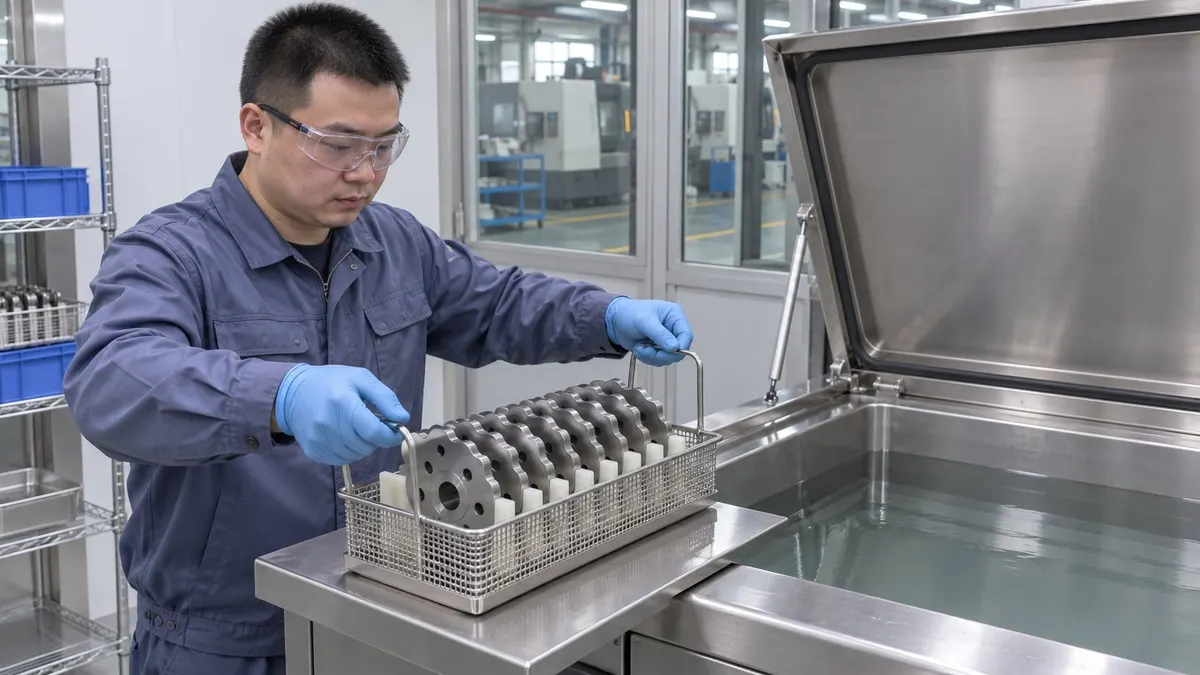
图 4 摆线轮超声波清洗前的装篮上料
🎯 机器人减速器(RV/谐波)用液选型对比
| 核心部件 | 代表材质与特性 | 核心工艺 | 致命痛点 | 用液建议与核心诉求 |
|---|---|---|---|---|
| 谐波柔轮 | 40CrNiMoA等高强钢;壁薄易变形 | 车削、铣齿、钻孔 | 震刀、热变形、积屑瘤 | 高极压微乳化/半合成(或极压油):极压减摩降切削力,冷却快防变形。 |
| RV摆线轮/针齿壳 | 20CrMnTi/GCr15等;渗碳淬火极硬 | 硬铣、磨齿、珩磨 | 表面烧伤(退火)、微裂纹 | 高渗透性全合成/珩磨油:极低表面张力,强冲洗防烧伤,不产生微裂纹。 |
| 通用要求(后道) | 精度微米级,寿命要求长 | 后道清洗与装配 | 铁粉划伤、残液污染 | 低残留、易清洗、防锈好:绝不堵塞微小齿根或盲孔。 |
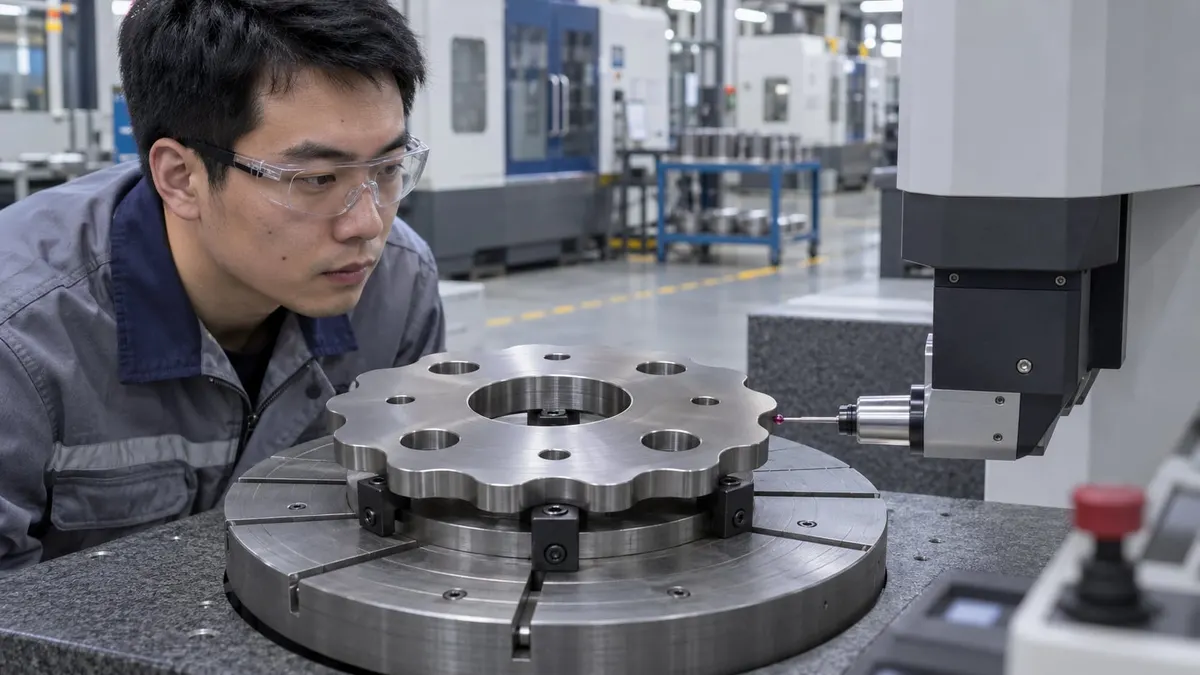
图 5 摆线轮外廓的接触式测量工位
👇 你的减速器加工,是不是也在变形、烧伤和精度上反复拉扯?
上海助兴实业针对工业机器人及人形机器人减速器(RV/谐波)的薄壁柔轮与重载硬齿加工,研发了专用极压体系:
✅ 高强极压润滑:有效降低切削阻力,抑制柔轮薄壁震刀、变形与加工硬化。
✅ 极速渗透冷却:高压下瞬间抵达磨削弧区,杜绝摆线轮表面发蓝退火与微裂纹。
✅ 极速微粉沉降:保持槽液清澈,防止细微铁粉划伤高精度齿面。
✅ 极易清洗、低残留:完美兼容后续真空渗碳与装配清洗,不堵死角。
如果你正在加工谐波柔轮、RV摆线轮,正面临震刀变形、磨削烧伤或表面微裂纹的问题,直接把你的加工材质、工序(车/铣/磨)、以及目前使用的液型发给我们。
我们可以为你提供极压减摩降切削力验证与防烧伤渗透测试,并寄送针对性样品试用。用真实的零件精度和表面质量说话,帮你把减速器的良率提上去!