人形机器人减速器整批报废?柔轮震刀、摆线轮烧伤,可能问题在“液”!
机器人减速器(RV/谐波)加工出现柔轮震刀变形、摆线轮发蓝烧伤,盲目换刀无效。真凶在于切削液极压不够导致切削力过大变形,渗透差导致磨削区干烧退火。选型必须满足高强极压减摩、极低表…
了解更多专业常识
机器人减速器(RV/谐波)加工出现柔轮震刀变形、摆线轮发蓝烧伤,盲目换刀无效。真凶在于切削液极压不够导致切削力过大变形,渗透差导致磨削区干烧退火。选型必须满足高强极压减摩、极低表…
走心机加工频发微径刀崩断、导套抱轴或铜件发黑,盲目换贵刀无效。真凶在于极压剂反应慢导致高频干磨、油膜黏度失衡导致导套卡死,以及活性硫/氯腐蚀铜材。必须选用极速响应极压、低黏高强油…
几十万的液压油缸漏油,元凶往往是切削液。深孔排屑不畅会让铁屑当“砂纸”,珩磨液沉降差会导致微粉碾压拉毛,防锈失守则直接毁掉密封圈。选型需按工序分化:深孔重载求高压极压排屑(油基或…
防锈油选型不能只看单价,核心在于“金属材质×防护场景×防锈期”的匹配。记住口诀:“短期水性薄层,带水置换,室内软膜,出口硬膜,超长防锈脂”。真正的性价比公式 = 采购成本 + 施…
线切割频发断丝、割铝发黑,盲目换贵钼丝无效。真凶往往是通用液导电率失控导致连电短路、渗透性差排不出渣、以及微粉长期悬浮引发二次划伤。选液必须认准稳定导电率、超强极压清洗(专治厚板…
硬脆材料加工陷入“纯油易热裂油泥多,普通水基崩边大”的跷跷板。破局关键在于升级“高极压专用水基液”,需兼具媲美纯油的润滑膜(控崩边<10μm)、极速微粉沉降(杜绝糊状油泥)与超强…
Inconel718加工出现刀尖烧红、工件变脆,隐患往往在切削液。高温下含硫/氯极压剂会引发致命的“晶界脆化”,且低压供液无法击穿蒸汽膜。航空/医疗件选型必须死守“无硫无氯”红线…
不锈钢(特别是316L)攻丝频发断锥报废,盲目换极压油是误区。断锥常因底孔硬化、错用挤压丝锥;更致命的是,含氯极压剂极易引发316L应力腐蚀开裂,导致高价值工件装配后突然断裂。选…
铸铁件一夜生锈、槽液变黑发臭,根源在于石墨粉引发的微观电偶腐蚀与微粉吸干防锈剂。盲目加碱和防锈剂治标不治本,还会伤手并腐蚀机床。应选高清洗、强沉降、络合型温和防锈的全合成/高级半…
AI液冷板(316L)加工频发烧刀、断丝锥或氦检漏气,主因不在刀具。深孔微通道“液没到点”、加工硬化层“蹭刀”、以及残留物碳化破坏焊缝是三大元凶。选液需死磕极低泡渗透(配合高压内…
铜铝混线加工频频翻车,是因为陷入了“保铜伤铝”的跷跷板困境。单靠BTA防不住铝发黑,盲目高pH更会加速铜溶解。真正的解法是采用温和全合成体系,复配铜铝专用缓蚀剂分兵作战,并解决复…
轴承磨削发蓝、生锈、异音,主因常不是砂轮不行。外圆磨高速产生“气障层”阻断冷却,微米铁粉大量消耗防锈剂导致“假浓度”。选型核心是低泡渗透、抗过滤与低残留,以兼容后道清洗。先测pH…
切削液发臭加药无效,主因是没分清场景与病原体。日常维护需长效药(如BIT),换液前需冲击快杀(如DBNPA),真菌需专用药(IPBC);且CMIT/MIT在pH>9及含醇胺体系中…
压铸铝切削液发臭、寿命短,真凶往往是上游带入的脱模剂残留(蜡、乳化剂)形成了“营养源”和“隔氧层”。排查应先切断铸后清洗带入源,用析油析皂量量化污染,再评估切削液的抗杂油与乳化稳…
3C高光铝白斑、阳极氧化发花的根源,常在CNC切削液残留(氯离子/有机物)。选型不能套用重载加工的通用半合成,必须把“低残留、无氯无硫”排在首位。验证终点不在CNC下料台,而在阳…
高硅压铸铝粘刀和百格失效,主因并非润滑不够,而是脱落的硅颗粒充当“磨料”及切削液残留污染。选型核心是“控硅分散+快成膜防微孔腐蚀+低残留”,普通高极压路线易失效;切削液的清洁度直…
铝合金加工变色发黑、析皂、泡沫多,不能简单归结为pH高或表面活性剂多。排查需综合水质、电导率与铝材牌号。选型按风险分层:六七系混线可用广谱抗硬水液,但必须以7075等7系高强铝作…
含氯极压剂在高温切削区分解出的氯离子,会直接诱发钛合金应力腐蚀开裂,并为氢脆打开通道。本文围绕这一逻辑,梳理钛合金加工中与切削液相关的常见痛点、选型边界和现场实操。
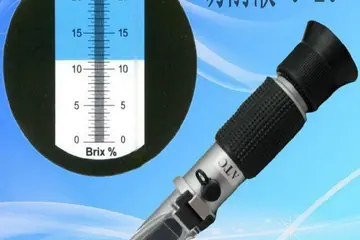
折光仪读数不等于实际浓度,实际浓度 = 折光仪读数 × 折光系数;测量前要在液槽中间层取样,避开浮油和沉渣,并每天记录浓度和 pH,否则浓度偏低会导致刀具磨损加快、工件表面发花。
切削液发臭的本质原因是细菌繁殖,而诱因多是浓度不稳定、水质差和油液被铁屑、杂油污染;按「检测浓度 → 检查水源 → 清理系统」的顺序排查,多数情况不用换更贵的油也能解决。
用折光仪测切削液浓度,要先选对量程并用纯净水校零,取样搅拌均匀、滤去杂质,在固定温度下测量,再按预设标准把读数换算成浓度,测完及时清洗;超出量程时需稀释后再测。
切削液集中供液系统一般适合中、大型机床,特别是高速、高效的数控机床;中小型机床可用分散式供液。选择时要综合考虑机床规模、加工要求、切削液性质和投资回报。
切削液过滤效果不佳,常见原因是过滤设备设计或参数不合理、滤材不匹配、切削液 pH 和浓度不稳定、维护不及时以及污染源过多;需要从设备参数、滤材、液体管理和日常维护几方面一起改进。
切削液的添加方式有手动、机械和自动三种,应按设备规模和精度要求选择;添加量要按材料、工艺和切削液类型合理配比,文中建议一般控制在 0.5%–5%,难加工材料可适当提高但不超过最大…
提高切削液使用效率、控制成本,关键在于按材料和工艺选对切削液、控制好浓度、定期更换,并通过回收过滤再利用和日常维护保养,减少浪费、延长使用寿命。
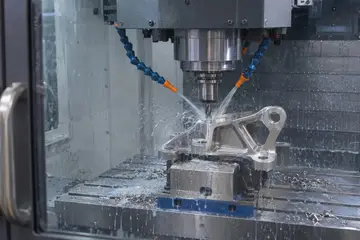
切削液在机械加工中同时承担冷却、润滑、防锈、清洗和排屑作用,能降低刀具和工件温度、减少磨损、防止刀具和机床生锈,从而提高加工质量、延长刀具和机床寿命。
切削液受细菌、真菌等微生物污染后会 pH 下降、发臭、变质,还会释放有害气体、损坏刀具;防治要靠加强维护管理、选用合格切削液,结合紫外线消毒等技术,并做好个人防护和车间卫生。
切削液日常维护主要包括五件事:按使用情况定期更换切削液、定期清洗液槽、用仪器或试纸检测 pH 和浓度、清洗和更换循环系统的过滤器与泵,以及遵守安全操作规程。
切削液配液要按厂家说明书的比例和水质要求进行,优先用纯净的逆渗透水或蒸馏水,原液分次加入并搅拌均匀,配好后测量浓度和 pH,全程使用清洁的容器和工具。
水的硬度过高会形成水垢,改变切削液 pH,降低润滑性和乳液稳定性,还会削弱消泡剂效果;一般建议配液水硬度控制在 150mg/L 以下,但硬度过低(低于 50mg/L)也可能影响消…
镁合金对氧化、腐蚀和热敏感,选切削液要避开含氯和腐蚀性成分,pH 通常控制在 7.5–9.0,并要求冷却、清洗和环保性能良好,否则容易腐蚀工件、影响表面质量。
钛合金加工宜选润滑和冷却性能好的全合成切削液,浓度通常控制在 6–10%,并优先选低泡、低挥发、低毒的产品;具体浓度还要按切削速度、进给和工件表面要求调整。
加工铜时切削液发绿,通常是铜与切削液中的成分反应生成铜绿;选用与铜相容的切削液、保持切削液清洁、控制浓度和温度、加工前对铜材预处理,可以明显减少发绿,但很难完全避免。
铜加工一般优先选乳化型水溶性切削液,它的润滑性和抗氧化性较好,有利于表面质量和刀具寿命;同时要按硬铜、软铜、铸铜等材料状态和切削速度等加工条件调整选型。
铸铁加工选切削液要看类型、添加剂和加工条件:合成型和半合成型通常比普通水溶性切削液更合适,添加剂应兼顾润滑和防锈,高速切削要选润滑和冷却性能更高的产品,同时关注切削液的稳定性。
不锈钢切削液要按材料类型选:铬镍系宜用含硫、氯和极压添加剂的切削液,钼系宜用切削油,钛系宜用含极压和抗氧化添加剂的切削液,高温合金宜用专用切削液,并结合厂家建议确定。
铝合金加工要按牌号和工艺选切削液:硬铝(2 系、7 系)重冷却和切削性能,软铝(1、3、5 系)重润滑和冷却,铸铝(如 ADC12、A380)重冷却和排屑,板材加工宜选透明切削液…
水基金属加工液富含水、碳源、氮源和矿物质,是微生物滋生的理想环境;保持 pH 在 9 以上、液温 50℃ 以上、加强循环破坏缺氧条件、合理使用杀菌剂,或采用生物稳定型产品,都能预…
工业油雾、乳析与絮凝、细菌与真菌、硬度、热轧与冷轧这些名词在不同场合含义不同;例如厌氧菌是金属加工液发臭的主因,而热轧与冷轧的本质区别在于能否消除加工硬化。
乳化液、半合成液(微乳)和合成液按含油量区分:含油 50% 以上的原液稀释后是乳化液,不含矿物油的是合成液,介于两者之间的是半合成液;“合成”在这里并不表示经过化学合成。